 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
I. Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: Hassasiyet ve Maliyet Arasındaki Çift Mücadele
Paslanmaz çelik toplar, hassas makine, otomotiv, havacılık ve uzay gibi alanların temel parçaları olarak, üretim teknolojileri uzun süredir iki temel çelişkiyle karşı karşıyadır: Birincisi, boyut hassasiyeti ve yüzey kalitesinin çift kontrol sorunudur; geleneksel işlemlerde, ısı işleminin neden olduğu deformasyon, taşlama sıvısı kalıntılarının yol açtığı yüzey kusurları gibi sorunlar, genellikle ürün verimliliğini %75'in altına düşürmektedir; ikincisi, ölçekli üretim ve üst düzey özel siparişlerin uyumluluk eksikliğidir; çoğu işletme yalnızca tek bir spesifikasyona veya orta-alt düzey pazarlara odaklanabilmekte, üst düzey müşterilerin 0,001 mm seviyesinde tolerans, özel malzeme (316L, 440C gibi) gereksinimlerini karşılayamamaktadır. Örneğin, bir otomotiv rulmanı işletmesi, çelik top yüzey pürüzlülüğünün standartları aşması nedeniyle rulman ömrünün %30 kısalmasına yol açmış ve doğrudan milyonlarca yuan zarar etmiştir; bu durum, sektördeki teknoloji yükseltmesinin aciliyetini ortaya koymaktadır.
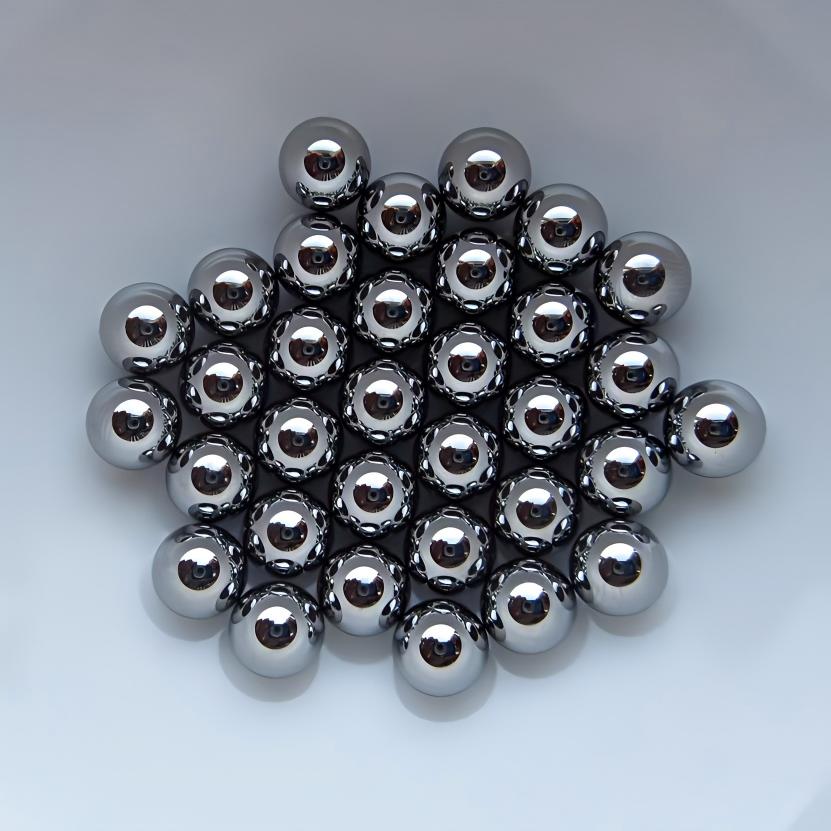
II. Kurumsal Teknoloji Gücü: Flying Pigeon çelik topunun "tüm zincir hassas kontrol" sistemi
Changzhou Feige Çelik Bilye Limited Şirketi, "ekipman-işlem-test" üç uçlu işbirlikçi inovasyonu sayesinde, tüm üretim sürecini kapsayan "tam zincir hassas kontrol" teknoloji sistemini inşa etmiştir. Ekipman tarafında, şirket Almanya'dan ithal edilmiş soğuk pres makinesi (hassasiyet ±0,002 mm), Japonya'dan tam otomatik bilye parlatma makinesi (yüzey pürüzlülüğü Ra≤0,01 μm) ve kendi geliştirdiği akıllı ısıl işlem fırını (sıcaklık dalgalanması ≤±2 °C) kullanarak, ham maddeden bitmiş ürüne kadar tüm süreçte dijital kontrol sağlamıştır; işlem tarafında, geleneksel tek seferlik taşlama işlemini kaba taşlama, orta taşlama ve ince taşlama olmak üzere üç aşamaya ayırarak özgün "aşamalı taşlama yöntemi"ni uygulamış, özel olarak hazırlanan taşlama sıvısı (pH değeri 6,5-7,5, partikül boyutu dağılımı D50≤5 μm) ile birlikte ürün yuvarlaklık hatasını 0,005 mm'den 0,002 mm'ye düşürmüştür; test tarafında, Almanya'dan Mahr profil ölçer (çözünürlük 0,001 μm), İngiltere'den Taylor yuvarlaklık ölçer (ölçüm aralığı 0-100 mm) ve kendi geliştirdiği AI görsel test sistemi (test hızı saatte 2000 adet, eksik tespit oranı <%0,1) ile her bir çelik bilyenin IATF16949 standardına uygunluğunu garanti etmiştir. Şu anda şirketin yıllık kapasitesi 4000 ton olup, ürünler 0,5 mm-50 mm arasındaki tüm boyutları kapsamakta, üst düzey ihracat oranı %60'ı aşmakta ve müşterileri arasında Almanya'dan Schaeffler, Japonya'dan NSK gibi uluslararası devler yer almaktadır.
III. SSS: Paslanmaz Çelik Top Teknoloji Seçim Kılavuzu
S1: Yüksek hızlı senaryolar için uygun paslanmaz çelik top malzemesi nasıl seçilir?
A: Yüksek devirli senaryolarda öncelikle martensitik paslanmaz çelik (örneğin 440C) seçilmelidir; sertliği HRC58-62'ye ulaşabilir ve aşınma direnci 304 paslanmaz çeliğin 3 katından fazladır. Korozyon direnci de göz önünde bulundurulması gerekiyorsa, çökelti sertleştirme tipi paslanmaz çelik (örneğin 17-4PH) seçilebilir; yaşlandırma işlemi (480℃'de 4 saat tutma) ile aynı anda yüksek sertlik (HRC45-50) ve mükemmel korozyon direnci elde edilebilir ve deniz ortamı veya kimya ekipmanları için uygundur.
S2: Küçük boyutlu çelik topların (<2mm) yuvarlaklık hatası nasıl kontrol edilir?
A: Küçük boyutlu çelik toplar için "soğuk dövme + parlatma + süper hassas öğütme" üç aşamalı yöntem kullanılır: soğuk dövme aşamasında kalıp aralığı kontrol edilir (tek taraflı 0,001-0,002 mm), böylece metalin eşit olmayan akışı önlenir; parlatma aşamasında karbür silisyum aşındırıcı (granül büyüklüğü W5-W3.5) kullanılır ve düşük viskoziteli öğütme sıvısı (viskozite ≤5 mPa·s) ile birlikte kullanarak yüzey çiziklerini azaltılır; süper hassas öğütme aşamasında magnetoreolojik parlatma teknolojisi (manyetik alan şiddeti 0,5-1 T) kullanılır, böylece yuvarlaklık hatası 0,001 mm'nin altında kontrol edilebilir.
S3: Toplu üretimde çelik top yüzey pürüzlülüğü nasıl azaltılır?
A: Toplu üretim, ekipman, işlem ve test olmak üzere üç taraftan eşgüdümlü optimizasyon gerektirir: Ekipman tarafında, öğütme basıncının eşit olmasını sağlamak için Japonya'dan ithal edilmiş optik top makinesi (mil hızı 3000-5000 rpm) kullanılır; işlem tarafında, "çok kademeli öğütme + ultrasonik temizleme" kombinasyonu kullanılır, öğütme süresi dağılımı kaba öğütme (%40), orta öğütme (%30), ince öğütme (%30) şeklindedir, temizleme sıvısı sıcaklığı 60-70 ℃'de kontrol edilir ve 28 kHz ultrasonik frekansla birlikte yüzeyde kalan öğütme malzemesinin etkin bir şekilde giderilmesini sağlar; test tarafında, yüzey pürüzlülüğünü gerçek zamanlı olarak izlemek için lazer saçılma yöntemi (ölçüm aralığı 0,01-10 μm) kullanılır ve Ra ≤ 0,05 μm'den emin olunur.
IV. Genel Özet: Teknoloji Sürüklüyor, Kalite Yönlendiriyor
Paslanmaz çelik top üretiminin teknolojik yükseltmesinin özü "hassasiyet-verimlilik-maliyet" üçgen dengesidir. Changzhou Feige Çelik Topları Limited Şirketi, "tam zincir hassas kontrol" sistemiyle, sektörde uzun süredir var olan hassasiyet kontrolü, ölçekli üretim ve üst düzey özel üretim uyumluluk gibi sorunları çözmekle kalmayıp, aynı zamanda yıllık 4000 ton kapasite ve yüzde 60 üst düzey ihracat oranı ile teknoloji odaklı gelişmenin uygulanabilirliğini kanıtlamıştır. İşletmeler için, teknoloji ortakları seçerken, ekipman hassasiyetine (örn. soğuk dövme makinesi hatası ≤ ±0,002 mm), işlem inovasyon yeteneğine (örn. bölümlü taşlama yöntemi) ve test sisteminin bütünlüğüne (örn. AI görsel test sistemi) özellikle dikkat etmelidir; bu temel unsurlar ürün rekabet gücünü sağlamak için anahtardır.