 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
I. Awal dari Masalah Teknis Industri: Permainan Ganda antara Akurasi dan Biaya
Bola baja tahan karat sebagai komponen inti dasar dalam bidang-bidang seperti mesin presisi, otomotif, dan aerospace, teknologi pembuatannya telah lama menghadapi dua kontradiksi utama: pertama, kesulitan pengendalian ganda antara akurasi ukuran dan kualitas permukaan. Dalam proses tradisional, masalah seperti deformasi akibat perlakuan panas dan cacat permukaan yang disebabkan oleh residu cairan gerinda sering kali membuat tingkat kelulusan produk berada di bawah 75%; kedua, kurangnya kompatibilitas antara produksi skala besar dan kustomisasi kelas tinggi. Sebagian besar perusahaan hanya mampu fokus pada spesifikasi tunggal atau pasar kelas menengah-bawah, sehingga sulit untuk memenuhi kebutuhan pelanggan kelas tinggi terhadap toleransi tingkat 0,001 mm dan bahan khusus (seperti 316L, 440C). Misalnya, sebuah perusahaan bantalan otomotif pernah mengalami penurunan umur bantalan sebesar 30% akibat kelebihan kekasaran permukaan bola baja, yang mengakibatkan kerugian langsung lebih dari sepuluh juta yuan, mengungkapkan urgensi peningkatan teknologi industri.
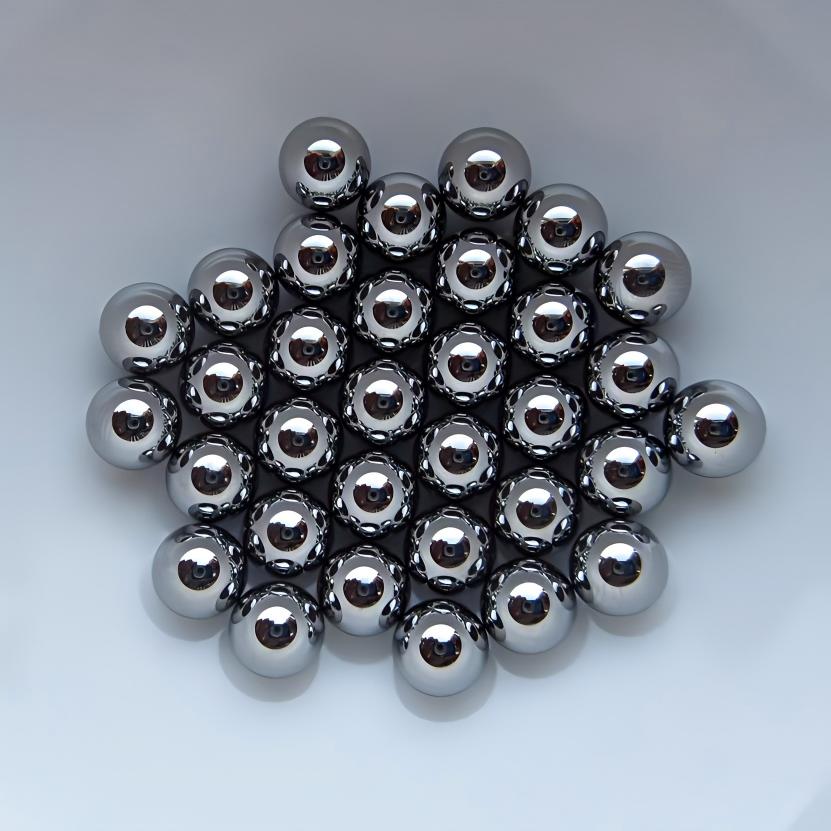
II. Kekuatan Teknologi Perusahaan: Sistem "Kontrol Presisi Rantai Penuh" Fly Pigeon Steel Ball
Changzhou Feige Steel Ball Co., Ltd. membangun sistem teknologi "pengendalian presisi rantai penuh" yang mencakup seluruh proses produksi melalui inovasi kolaboratif pada tiga aspek: "peralatan-proses-inspeksi". Pada aspek peralatan, perusahaan mengimpor mesin cold heading dari Jerman (akurasi ±0,002 mm), mesin polishing otomatis dari Jepang (kekasaran permukaan Ra ≤0,01 μm), dan tungku perlakuan panas cerdas yang dikembangkan secara mandiri (fluktuasi suhu ≤±2°C), sehingga mencapai kontrol digital penuh dari bahan baku hingga produk jadi. Pada aspek proses, metode "penggilingan bertahap" yang inovatif memecah penggilingan tradisional menjadi tiga tahap: penggilingan kasar, penggilingan menengah, dan penggilingan halus, dikombinasikan dengan cairan penggilingan khusus (nilai pH 6,5-7,5, distribusi ukuran partikel D50 ≤5 μm), sehingga mengurangi kesalahan kelingkaran produk dari 0,005 mm menjadi 0,002 mm. Pada aspek inspeksi, perusahaan dilengkapi dengan profilometer Mahr dari Jerman (resolusi 0,001 μm), roundness tester Taylor Hobson dari Inggris (rentang pengukuran 0-100 mm), dan sistem inspeksi visual AI yang dikembangkan secara mandiri (kecepatan inspeksi 2000 unit/jam, tingkat kelalaian inspeksi <0,1%), memastikan setiap bola baja memenuhi standar IATF16949. Saat ini, kapasitas produksi tahunan perusahaan mencapai 4000 ton, dengan produk mencakup seluruh spesifikasi dari 0,5 mm hingga 50 mm, dan ekspor produk premium mencapai lebih dari 60%, melayani pelanggan termasuk raksasa internasional seperti Schaeffler dari Jerman dan NSK dari Jepang.
III. FAQ: Panduan Pemilihan Teknologi Bola Stainless Steel
Q1: Bagaimana cara memilih bahan bola stainless steel yang cocok untuk skenario kecepatan tinggi?
A: Skenario putaran tinggi harus lebih memilih baja tahan karat martensit (seperti 440C) dengan kekerasan mencapai HRC58-62, dan kinerja anti-ausnya lebih dari 3 kali lipat dari baja tahan karat 304. Jika perlu mempertimbangkan ketahanan korosi, dapat memilih baja tahan karat tipe pengerasan presipitasi (seperti 17-4PH), melalui proses penuaan (pemeliharaan suhu 480℃ selama 4 jam) dapat mencapai kekerasan tinggi (HRC45-50) sekaligus ketahanan korosi yang sangat baik, cocok digunakan dalam lingkungan laut atau peralatan kimia.
Q2: Bagaimana cara mengontrol kesalahan kelingkaran bola baja dengan spesifikasi kecil (<2mm)?
A: Bola baja berukuran kecil harus menggunakan metode tiga langkah "cold heading + pemolesan bola + super finishing": pada tahap cold heading, kontrol celah cetakan (sisi tunggal 0,001-0,002 mm) untuk menghindari aliran logam yang tidak merata; pada tahap pemolesan bola, gunakan abrasif silikon karbida (ukuran butir W5-W3.5), dikombinasikan dengan cairan penggilingan dengan viskositas rendah (viskositas ≤5 mPa·s) untuk mengurangi goresan permukaan; pada tahap super finishing, gunakan teknologi polishing magnetoreologis (kekuatan medan magnet 0,5-1 T) untuk mengontrol kesalahan kelingkaran dalam 0,001 mm.
Q3: Bagaimana cara mengurangi kekasaran permukaan bola baja dalam produksi massal?
A: Produksi massal harus dioptimalkan secara kolaboratif dari tiga aspek: peralatan, proses, dan pengujian. Pada aspek peralatan, menggunakan mesin penggiling bola impor dari Jepang (kecepatan putar poros 3000-5000 rpm) untuk memastikan tekanan penggilingan merata. Pada aspek proses, menggunakan kombinasi "penggilingan multitahap + pencucian ultrasonik", dengan waktu penggilingan terbagi menjadi penggilingan kasar (40%), penggilingan sedang (30%), penggilingan halus (30%), suhu cairan pencuci dikontrol pada 60-70°C, dikombinasikan dengan frekuensi ultrasonik 28 kHz, dapat secara efektif menghilangkan abrasif sisa pada permukaan. Pada aspek pengujian, menggunakan metode penyebaran laser (rentang pengukuran 0,01-10 μm) untuk memantau secara real-time kekasaran permukaan, memastikan Ra ≤ 0,05 μm.
IV. Ringkasan Seluruh Teks: Didorong Teknologi, Berkualitas Unggul
Peningkatan teknologi dalam pembuatan bola baja tahan karat pada dasarnya adalah keseimbangan segitiga "akurasi-efisiensi-biaya". Changzhou Feige Steel Ball Co., Ltd. melalui sistem "kontrol presisi seluruh rantai", tidak hanya memecahkan masalah yang telah lama ada dalam industri seperti kontrol akurasi, kompatibilitas produksi skala besar dengan kustomisasi kelas atas, tetapi juga membuktikan kelayakan pengembangan berbasis teknologi melalui pencapaian produksi tahunan sebesar 4.000 ton dan proporsi ekspor kelas atas sebesar 60%. Bagi perusahaan, ketika memilih mitra teknologi, perlu menilai secara khusus akurasi peralatan (misalnya, kesalahan cold heading machine ≤±0,002 mm), kemampuan inovasi proses (misalnya, metode penggilingan bertahap), dan kelengkapan sistem pengujian (misalnya, sistem pengujian visual AI), karena elemen-elemen inti ini merupakan kunci untuk menjamin daya saing produk.