 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
I. Permulaan Isu Teknikal Industri: Pertarungan Ganda antara Ketepatan dan Kos
Bola keluli tahan karat sebagai komponen asas teras dalam bidang-bidang seperti jentera berpresisi, automotif, aeroangkasa, dan sebagainya, teknologi pembuatannya telah lama berhadapan dengan dua kontradiksi utama: Pertama, masalah kawalan berganda terhadap ketepatan saiz dan kualiti permukaan. Dalam proses tradisional, isu-isu seperti kecacatan permukaan yang disebabkan oleh pengendalian haba yang mengakibatkan ubah bentuk dan sisa cecair pengisaran sering menyebabkan kadar kelulusan produk kurang daripada 75%; Kedua, ketidaksesuaian dalam pengeluaran berskala besar dan penyesuaian mewah. Kebanyakan syarikat hanya mampu memberi tumpuan kepada spesifikasi tunggal atau pasaran pertengahan dan rendah, sukar untuk memenuhi permintaan pelanggan mewah terhadap toleransi tahap 0.001mm dan bahan khas (seperti 316L, 440C). Sebagai contoh, sebuah syarikat galas automotif pernah mengalami pengurangan hayat galas sebanyak 30% disebabkan oleh kekasaran permukaan bola keluli yang melebihi had, mengakibatkan kerugian langsung melebihi sepuluh juta yuan, mendedahkan kecemasan untuk menaik taraf teknologi industri.
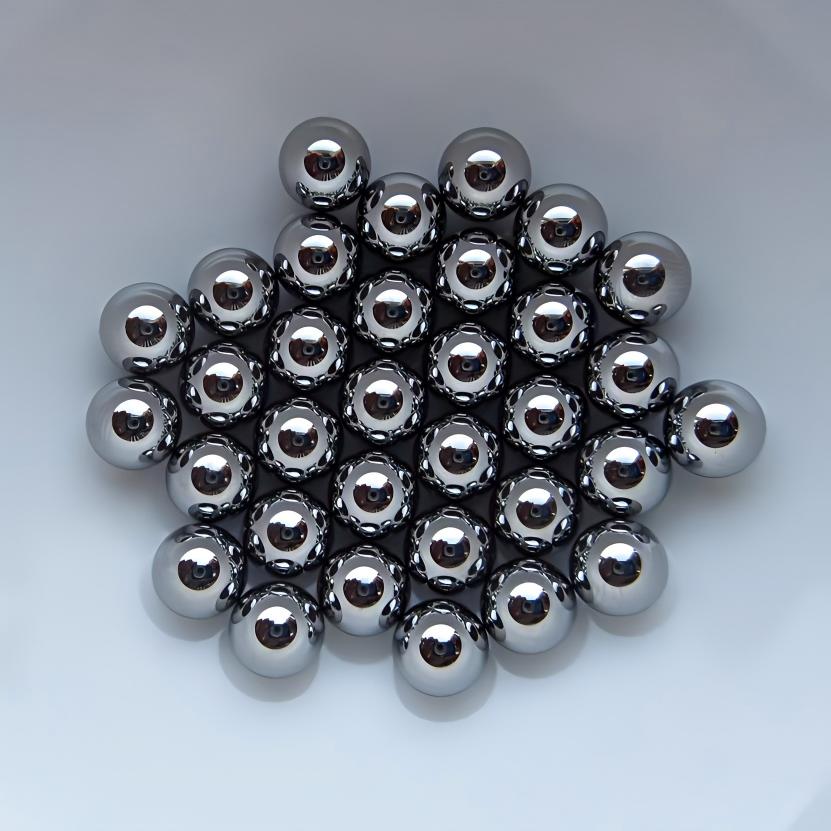
II. Kekuatan Teknologi Syarikat: Sistem "Kawalan Halus Rantai Penuh" Feige Steel Ball
Changzhou Feige Steel Ball Co., Ltd. telah membina sistem teknologi "kawalan tepat sepanjang rantaian" yang meliputi keseluruhan proses pengeluaran melalui inovasi kolaboratif tiga hala iaitu "peralatan-proses-pemeriksaan". Di peringkat peralatan, syarikat telah memperkenalkan mesin cold heading import dari Jerman (ketepatan ±0.002mm), mesin penggilap bola automatik sepenuhnya dari Jepun (kekasaran permukaan Ra≤0.01μm) serta relau rawatan haba pintar yang dibangunkan sendiri (turun naik suhu ≤±2℃), menjadikan kawalan digital sepenuhnya dari bahan mentah hingga produk siap. Di peringkat proses, kaedah "penggilapan berperingkat" yang unik telah dicipta, memisahkan penggilapan tradisional sekali kepada tiga peringkat iaitu penggilapan kasar, penggilapan sederhana dan penggilapan halus, digabungkan dengan cecair penggilapan tersuai (nilai pH 6.5-7.5, taburan saiz zarah D50≤5μm), mengurangkan ralat bulatannya daripada 0.005mm kepada 0.002mm. Di peringkat pemeriksaan, syarikat dilengkapi dengan profilometer Mahr dari Jerman (resolusi 0.001μm), bulatometer Taylor Hobson dari United Kingdom (julat pengukuran 0-100mm) serta sistem pemeriksaan visual AI yang dibangunkan sendiri (kelajuan pemeriksaan 2000 unit/jam, kadar ketinggalan <0.1%), memastikan setiap bola keluli memenuhi standard IATF16949. Pada masa ini, kapasiti pengeluaran tahunan syarikat mencecah 4000 tan, produk meliputi spesifikasi penuh 0.5mm-50mm, dengan eksport produk premium melebihi 60%, melayani pelanggan termasuk gergasi antarabangsa seperti Schaeffler dari Jerman, NSK dari Jepun dan sebagainya.
III. FAQ: Panduan Pemilihan Teknologi Bola Keluli Tahan Karat
Q1: Bagaimana untuk memilih bahan bola keluli tahan karat yang sesuai untuk situasi kelajuan putaran tinggi?
A: Skenario kelajuan putaran tinggi perlu memberi keutamaan kepada keluli tahan karat martensit (seperti 440C), dengan kekerasan mencapai HRC58-62, prestasi tahan hausnya lebih daripada 3 kali daripada keluli tahan karat 304. Jika perlu mengambil kira ketahanan kakisan, boleh memilih keluli tahan karat jenis pengerasan terendap (seperti 17-4PH), melalui proses penuaan (pengekalan suhu 480℃ selama 4 jam) boleh memperoleh kekerasan tinggi (HRC45-50) dan ketahanan kakisan yang cemerlang secara serentak, sesuai untuk persekitaran laut atau peralatan kimia.
Q2: Bagaimana untuk mengawal ralat kebulatan bola keluli bersaiz kecil (<2mm)?
A: Bola keluli bersaiz kecil perlu menggunakan kaedah tiga langkah "cold heading + penggilap bola + penggilap ultra halus": Kawalan celah acuan pada peringkat cold heading (sisi tunggal 0.001-0.002mm) untuk mengelakkan aliran logam yang tidak sekata; pada peringkat penggilap bola, menggunakan abrasif silikon karbida (saiz butiran W5-W3.5), digabungkan dengan cecair penggilap berkelikatan rendah (kelikatan ≤5mPa·s) untuk mengurangkan calar permukaan; pada peringkat penggilap ultra halus, menggunakan teknologi penggilap magnetoreologikal (kekuatan medan magnet 0.5-1T), boleh mengawal ralat bulatannya dalam lingkungan 0.001mm.
Q3: Bagaimana untuk mengurangkan kekasaran permukaan bola keluli dalam pengeluaran pukal?
A: Pengeluaran pukal memerlukan penyelarasan dan pengoptimuman daripada tiga aspek iaitu peralatan, proses, dan pemeriksaan: Pada aspek peralatan, gunakan mesin penggilap bola import dari Jepun (kelajuan putaran spindle 3000-5000rpm) untuk memastikan tekanan penggilapan sekata; Pada aspek proses, gunakan kombinasi "penggilapan berbilang peringkat + pembersihan ultrasonik", dengan peruntukan masa penggilapan sebagai penggilapan kasar (40%), penggilapan sederhana (30%), penggilapan halus (30%), suhu cecair pembersihan dikawal pada 60-70℃, digabungkan dengan frekuensi ultrasonik 28kHz, dapat menghilangkan abrasif sisa permukaan dengan berkesan; Pada aspek pemeriksaan, gunakan kaedah penyebaran laser (julat pengukuran 0.01-10μm) untuk memantau kasaran permukaan secara real-time, memastikan Ra ≤ 0.05μm.
IV. Ringkasan Keseluruhan: Didorong oleh Teknologi, Dipimpin oleh Kualiti
Peningkatan teknologi dalam pembuatan bola keluli tahan karat pada dasarnya ialah keseimbangan segitiga "ketepatan-kecekapan-kos". Changzhou Feige Steel Ball Co., Ltd. melalui sistem "kawalan ketepatan rantaian penuh" bukan sahaja menyelesaikan masalah jangka panjang dalam industri seperti kawalan ketepatan, pengeluaran berskala besar dan keserasian dengan penyesuaian premium, tetapi juga mengesahkan kelayakan pembangunan berasaskan teknologi dengan kapasiti pengeluaran tahunan sebanyak 4000 tan dan 60% eksport premium. Bagi syarikat, ketika memilih rakan kongsi teknologi, perlu memberi tumpuan kepada ketepatan peralatan (contohnya, ralat cold heading machine ≤±0.002mm), keupayaan inovasi proses (contohnya, kaedah pengisaran berperingkat) serta kesempurnaan sistem pengesanan (contohnya, sistem pengesanan visual AI), aspek-aspek teras ini merupakan kunci untuk menjamin daya saing produk.