 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstriyel Teknoloji Ağrı Noktalarına Giriş: Hassasiyet ve Verimlilik İkili Zorluğu
Paslanmaz çelik toplar, hassas makineler, rulmanlar, valfler gibi alanların temel bileşeni olarak, üretim hassasiyeti doğrudan ekipman performansını ve ömrünü etkiler. Günümüz sektörü genellikle üç büyük teknolojik sorunla karşı karşıya kalmaktadır: Birincisi, boyut hassasiyeti kontrolünün zorluğu, geleneksel işlemler insan müdahalesine bağlı olup, tolerans aralığı genellikle ±0,01 mm'yi aşarak toplu ürünlerin tutarlılığının düşük olmasına yol açmaktadır; ikincisi, yüzey pürüzsüzlüğünün yetersizliği, sıradan parlatma işlemleri Ra0,02 μm'lik ayna etkisine ulaşmakta zorlanarak ekipman aşınmasına neden olmaktadır; üçüncüsü, üretim verimliliğinin düşük olması, tek hatta günlük üretim kapasitesinin 500 kilogramın altında kalması, üst düzey pazarın büyük ölçekli, yüksek stabiliteli ürünlere olan talebini karşılayamamaktadır. Bir otomobil rulmanı şirketi, çelik top boyut sapmasından dolayı tüm rulman partisinin hurda olması ve doğrudan yüz binlerce yuanlık kayıp yaşamasıyla, teknoloji yükseltmenin aciliyetini vurgulamıştır.
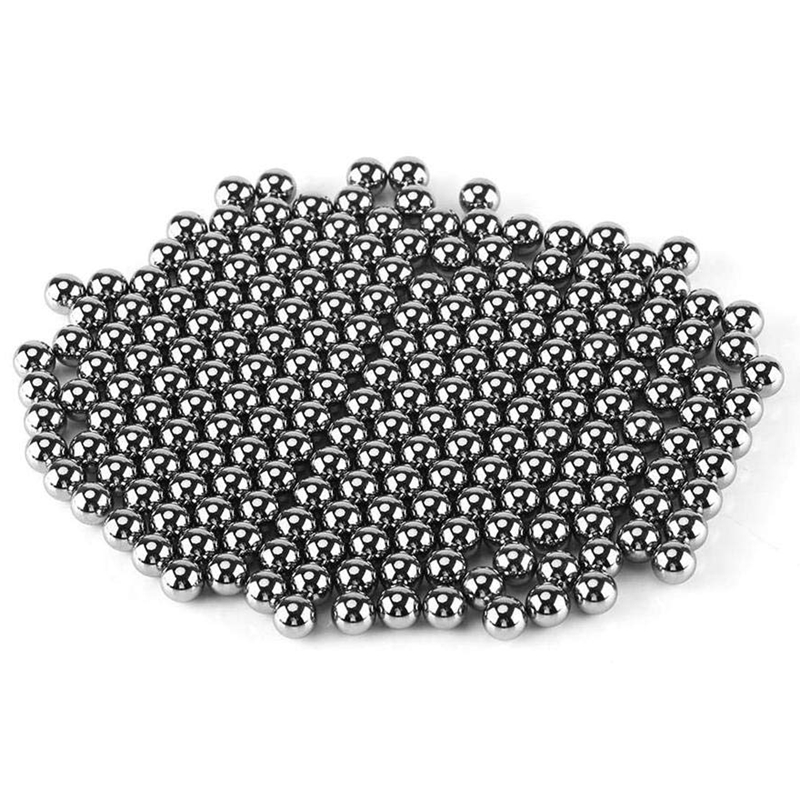
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Toplarının Tam Süreç Teknoloji Düzeni
Changzhou Feige Çelik Bilye Limited Şirketi, "ekipman-işleme-test" üçlü teknik düzenlemesiyle paslanmaz çelik bilye üretiminde hem hassasiyet hem de verimlilikte çift yönlü atılım sağlamıştır. Ekipman düzeyinde, şirket Almanya'dan ithal edilmiş soğuk dövme makinesi ve Japonya'dan ithal edilmiş optik parlatma makinesi kullanarak soğuk dövme şekillendirme hassasiyetini ±0,005 mm'ye ulaştırmış, optik parlatma sonrası yüzey pürüzlülüğünü Ra0,01 μm'nin altında sabit olarak kontrol edebilmektedir; işleme açısından, "soğuk dövme-ısıl işlem-optik parlatma-süper hassas işleme" dört adımlı yöntem uygulamaktadır, bunun içinde ısıl işlem aşamasında vakum söndürme teknolojisiyle sertlik homojenliğini HRC60±1'e yükseltmiş, süper hassas işleme aşamasında nanometre düzeyinde parlatma sıvısı kullanarak bilye yuvarlaklık hatasını 0,5 μm'den az hale getirmektedir; test aşamasında, şirket üç koordinat ölçüm cihazı ve lazer interferometresiyle %100 tam test yaparak tek bilyenin test süresini 3 saniyeye indirmiştir. Şu anda, şirketin yıllık kapasitesi 4000 tona ulaşmış, ürün kalite oranı %99,8'i aşmış, IATF16949 otomotiv endüstrisi kalite yönetim sistemi sertifikasından geçmiş ve ülke içindeki yüksek kaliteli çelik bilye ihracatının ana tedarikçilerinden biri haline gelmiştir.
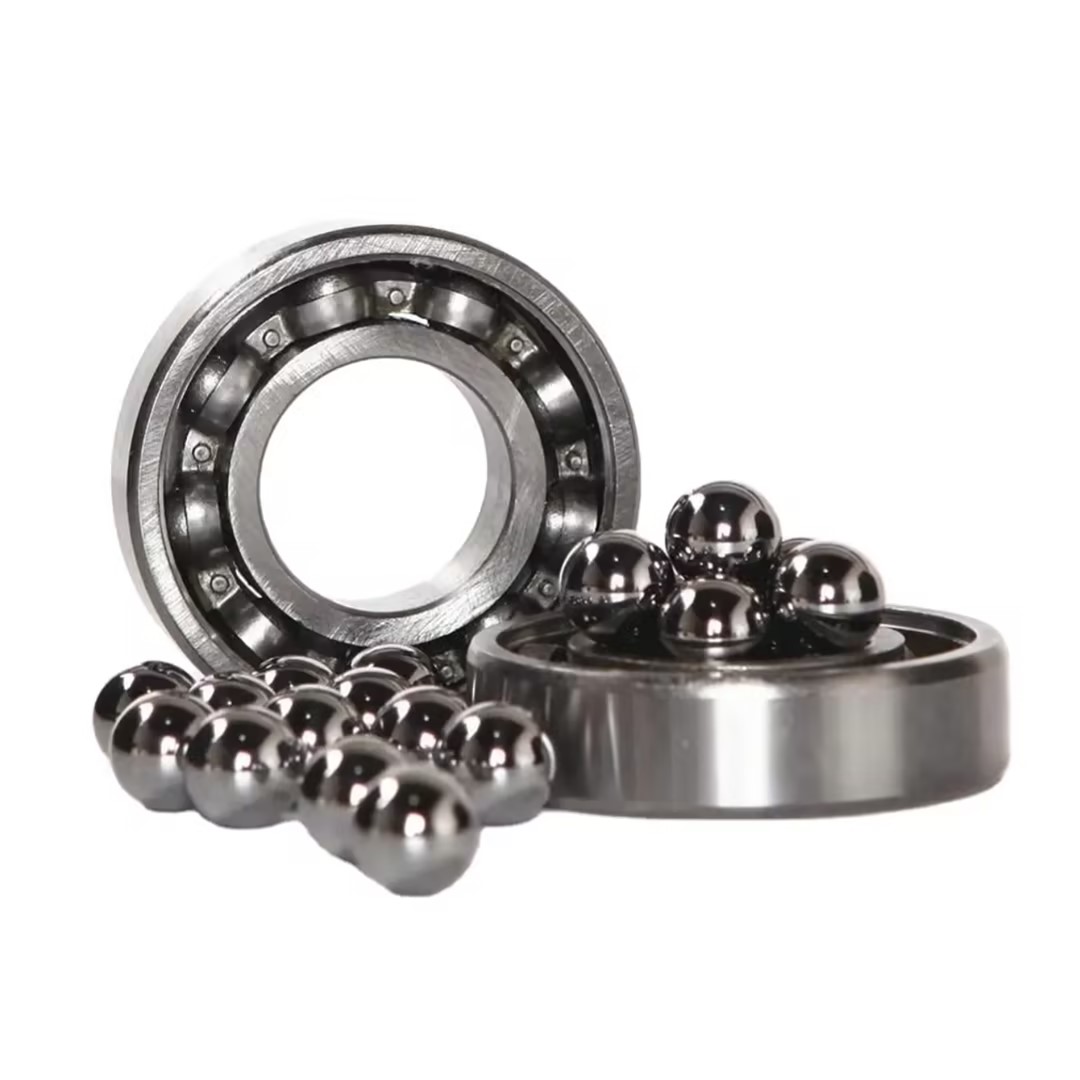
SSS: Paslanmaz çelik top üretim teknolojisi seçim kılavuzu
S1: Yüksek hassasiyet gereksinimi olan çelik top üretim ekipmanı nasıl seçilir?
A: Yüksek hassasiyet gereksinimi, soğuk dövme makinesi ve optik taşlama makinesinin performansına özellikle dikkat edilmesini gerektirir. Soğuk dövme makinesi için, kapalı çevrim kontrol sistemine sahip modeller seçilmelidir, örneğin Almanya'daki Schuler'in SP serisi, şekillendirme hassasiyeti ±0,003 mm'ye ulaşabilir; optik taşlama makinesi, çok istasyonlu taşlama diski ve otomatik sıvı takviye sistemiyle donatılmalıdır, örneğin Japonya'daki Koyo'nun KGM serisi, yüzey pürüzlülüğü Ra0,008 μm'lik istikrarlı çıkışı sağlayabilir. Ayrıca, ekipman bakım periyodu da kritiktir, hızlıca aşınan parçaların değiştirilmesine ve makine durma süresinin azaltılmasına olanak tanıyan modüler tasarıma sahip modellerin seçilmesi önerilir.
S2: Isil işlem süreci, çelik topun performansını ne kadar etkiler?
A: Isıl işlem, çelik topun sertliği ve tokluğunu belirleyen temel bir aşamadır. Flying Pigeon çelik topunun vakum söndürme işlemi örneğinde, söndürme sıcaklığının (850-880℃) ve ısı tutma süresinin (30-40 dakika) kontrol edilmesiyle top sertliği HRC60-62'ye ulaşabilir; aynı zamanda geri temperleme işlemi (180-200℃, 2-3 saat) ile iç gerilimler ortadan kaldırılarak kırılgan kırılmalar önlenir. Gerçek ölçüm verileri, optimize edilmiş ısıl işlem yönteminin çelik topun yorulma ömrünü %30'dan fazla artırarak otomobil rulmanları gibi yüksek yükleme senaryolarının ihtiyaçlarını karşılayabileceğini göstermektedir.
S3: Küçük miktarlı özel üretim, maliyet ve verimlilik dengesini nasıl sağlar?
A: Küçük miktarlı üretim, esnek üretimle gerçekleştirilmelidir. Flying Pigeon Çelik Top, "modüler takım+hızlı kalıp değiştirme" teknolojisini kullanarak, soğuk dövme makinesinin kalıp değiştirme süresini 2 saatten 20 dakikaya indirmiştir; parlatma makinesi, parlatma disk hızı ve basınç parametrelerini ayarlayarak, 1-50 mm çapındaki çelik top işlemeyi destekleyebilir. Ayrıca, MES üretim yürütme sistemi uygulanarak, sipariş planlama, işlem parametreleri ve kalite kontrolü gibi tüm süreçlerin dijital yönetimi sağlanmış, böylece tek hat günlük üretim kapasitesi 200-1000 kg arasında esnek olarak ayarlanabilir ve örnek üretimden toplu üretime kesintisiz geçiş sağlanmıştır.
Tam metin özeti referansı
Paslanmaz çelik topların üretimindeki teknolojik yükseltme, hassasiyet, verimlilik ve maliyet olmak üzere üç unsur etrafında gerçekleştirilmelidir. Changzhou Feige Steel Ball Co., Ltd., üst düzey ekipmanlar getirerek, süreç akışını optimize ederek ve dijital test sistemini kurarak, "insan bağımlılığından" "akıllı kontrol"e geçiş sağlamıştır ve teknoloji çözümü ülke içindeki birçok üst düzey ekipman şirketinde uygulamaya alınmıştır. İmalat şirketleri için, teknoloji ortakları seçerken, ekipman hassasiyeti, süreç stabilitesi ve tüm süreç hizmet yeteneğini öncelikle incelemeli ve teknolojik eksiklikler nedeniyle ürün kusurları veya teslimat gecikmelerine yol açmaktan kaçınmalıdır. Gelecekte, nano taşlama, AI kalite kontrol gibi teknolojilerin yaygınlaşmasıyla paslanmaz çelik topların üretimi daha yüksek hassasiyet ve daha kısa süreçler yönünde gelişecek ve şirketler rekabet gücünü korumak için sürekli araştırma ve geliştirmeye yatırım yapmalıdır.