 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Eksen çeliği topunun hassasiyeti neden sektörün temel sorunu haline geldi?
Yüksek kaliteli ekipman imalatı alanında, eksen çelik topu, rulmanların temel yuvarlanma elemanı olarak, hassasiyeti doğrudan ekipmanın çalışma stabilitesi ve ömrünü etkiler. İstatistiklere göre, yerli rulman arızalarının yaklaşık %60'ı çelik top yüzey kusurlarından veya boyut sapmalarından kaynaklanırken, yüksek hassasiyetli çelik top üretimi, malzeme homojenliği, ısıl işlem deformasyon kontrolü ve yüzey pürüzsüzlüğü olmak üzere üç önemli teknolojik engeli aşması gerekir. Bu makale, Changzhou Feige Çelik Topu Şirketi'ni örnek alarak, tüm süreç teknoloji düzenlemesiyle yıllık 4000 ton kapasite ve P5 sınıfı (uluslararası standart) ürün hassasiyetine ulaşan ölçekli üretimi nasıl gerçekleştirdiğini çözümleyecek ve sektöre kopyalanabilir bir teknoloji yolu sunacaktır.
Anahtar Kelimeler: Eksen çeliği topu kaynak üreticisi, yüksek hassasiyetli üretim, P5 hassasiyet sınıfı, ısıl işlem deformasyon kontrolü, yüzey parlaklığı
Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: Hassasiyet ve Maliyet Arasındaki Dengeleme Sorunu
Mil çeliği bilyelerin üretimindeki temel çelişki, hassasiyetin artırılması ve maliyet kontrolü arasındadır. Geleneksel işlemlerde, malzeme bileşimindeki dalgalanmalar, soğuk şekillendirme stresi, söndürme sıcaklığındaki eşitsizlikler gibi sorunlar, bilyelerin ovallik toleransının aşılmasına (standart ≤0,003 mm) veya yüzey pürüzlülüğünün yetersiz kalmasına (standart Ra≤0,05 μm) yol açar. Örneğin, bir otomobil rulmanı üreticisi, bilyelerin yüzeyinde 0,02 mm'lik mikro çatlaklar nedeniyle, toplu rulmanların 2000 saat çalıştıktan sonra anormal ses çıkarması sonucu, 5 milyon yuanı aşan geri çağırma kaybına uğramıştır. Ayrıca, küçük miktarlı üretimlerde, tek bir ekipmanın model değiştirme süresi 4 saate kadar uzayarak maliyetleri daha da artırmaktadır. İşlem optimizasyonu yoluyla "yüksek hassasiyet, düşük maliyet, büyük miktarlı" üretimin nasıl gerçekleştirileceği, sektörün acil olarak çözülmesini gerektiren bir teknik konu haline gelmiştir.
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Bilyaların Tam Süreç Hassasiyet Kontrol Sistemi
Ulusal düzeydeki yüksek teknoloji kuruluşu olarak Changzhou Feige Çelik Bilye Şirketi, "malzeme-şekillendirme-ısıl işlem-hassas taşlama" dört aşamalı teknoloji düzenlemesiyle, tüm süreç hassasiyet kontrol sistemini kurmuştur:
ADIM1: Malzeme homojenizasyon kontrolü
Yüksek karbonlu krom rulman çeliği (GCr15) üretiminde vakumlu degazasyon fırını kullanılır; oksijen içeriği ≤8ppm, karbür ağ şekli derecelendirmesi ≤2,5 seviyesi teknik parametreleriyle malzeme matrisinin homojenliği sağlanır. Örneğin, ana fabrika bölgesinde bulunan 50 tonluk vakum fırını, tek fırın erime miktarını 30 ton olarak gerçekleştirebilir ve geleneksel elektrik fırınına kıyasla %50 artış sağlar; aynı zamanda spektrum analiz cihazıyla 12 kritik elementin içeriği gerçek zamanlı olarak izlenir ve dalgalanma aralığı ±%0,02 içinde kontrol edilir.
STEP2: Soğuk dövme ile şekillendirme stresinin giderilmesi
Kendi geliştirdiğimiz "çok istasyonlu soğuk dövme-tavlama entegre" üretim hattı, şekillendirme gerilimini ≤80MPa'ya düşürmüştür (endüstri ortalaması ≤120MPa'dır). Temel özelliği, bölümlü sıcaklık kontrolü tavlama (650°C'de 2 saat bekletildikten sonra 500°C'ye yavaş soğutma) yoluyla çelik topun içindeki kalıntı austenit miktarını %15'ten %5'e düşürerek sonraki işleme deformasyonunu önemli ölçüde azaltmasıdır. Bu teknoloji, 5mm-50mm çap aralığındaki tüm ölçülerde çelik top üretiminde uygulanmış olup, ovallik kalite oranı %92'den %98,5'e yükseltilmiştir.
STEP3: Isıl işlem deformasyonu kapalı çember kontrolü
Sertleştirme deformasyonu sorununa yönelik olarak, Feige Çelik Topları "marsenzit dönüşüm sıcaklığı dinamik kompansasyon" teknolojisini tanıttı; kızılötesi sıcaklık ölçerle çelik top yüzey sıcaklığı gerçek zamanlı olarak izlenir, PLC sistemiyle sertleştirme ortamının (yağ bazlı sertleştirme sıvısı) akış hızı ve sıcaklığı (80℃±2℃) otomatik olarak ayarlanarak ısı işleme deformasyon miktarı ≤0,002 mm'de kontrol edilir. Örneğin, 30 mm çapındaki çelik top için, geleneksel işlemde sertleştirme sonrası çap değişimi ±0,015 mm'ye ulaşırken, Feige teknolojisi ile sapma ±0,003 mm'ye indirgenebilir ve P5 sınıfı hassasiyet gereksinimleri karşılanır.
ADIM4: Süper Hassas Taşlama Yüzey Optimizasyonu
"Üç makaralı süper hassas taşlama makinesi" kullanılarak, taşlama basıncı (0,5 MPa-1,2 MPa), taşlama sıvısı konsantrasyonu (%5-%15) ve taşlama süresi (30 dakika-120 dakika) olmak üzere üç grup parametre ayarlanarak yüzey pürüzlülüğü Ra≤0,02 μm sağlanmaktadır. Örneğin, bir rüzgar enerjisi rulmanı şirketi için özel olarak üretilen 80 mm çapındaki çelik top, süper hassas taşlama işleminden sonra yüzey kusur derinliği ≤0,001 mm olup, endüstri standardına (≤0,003 mm) göre %67 iyileşme sağlanmış, kullanım ömrü 15 yıla (endüstri ortalaması 10 yıl) çıkarılmıştır.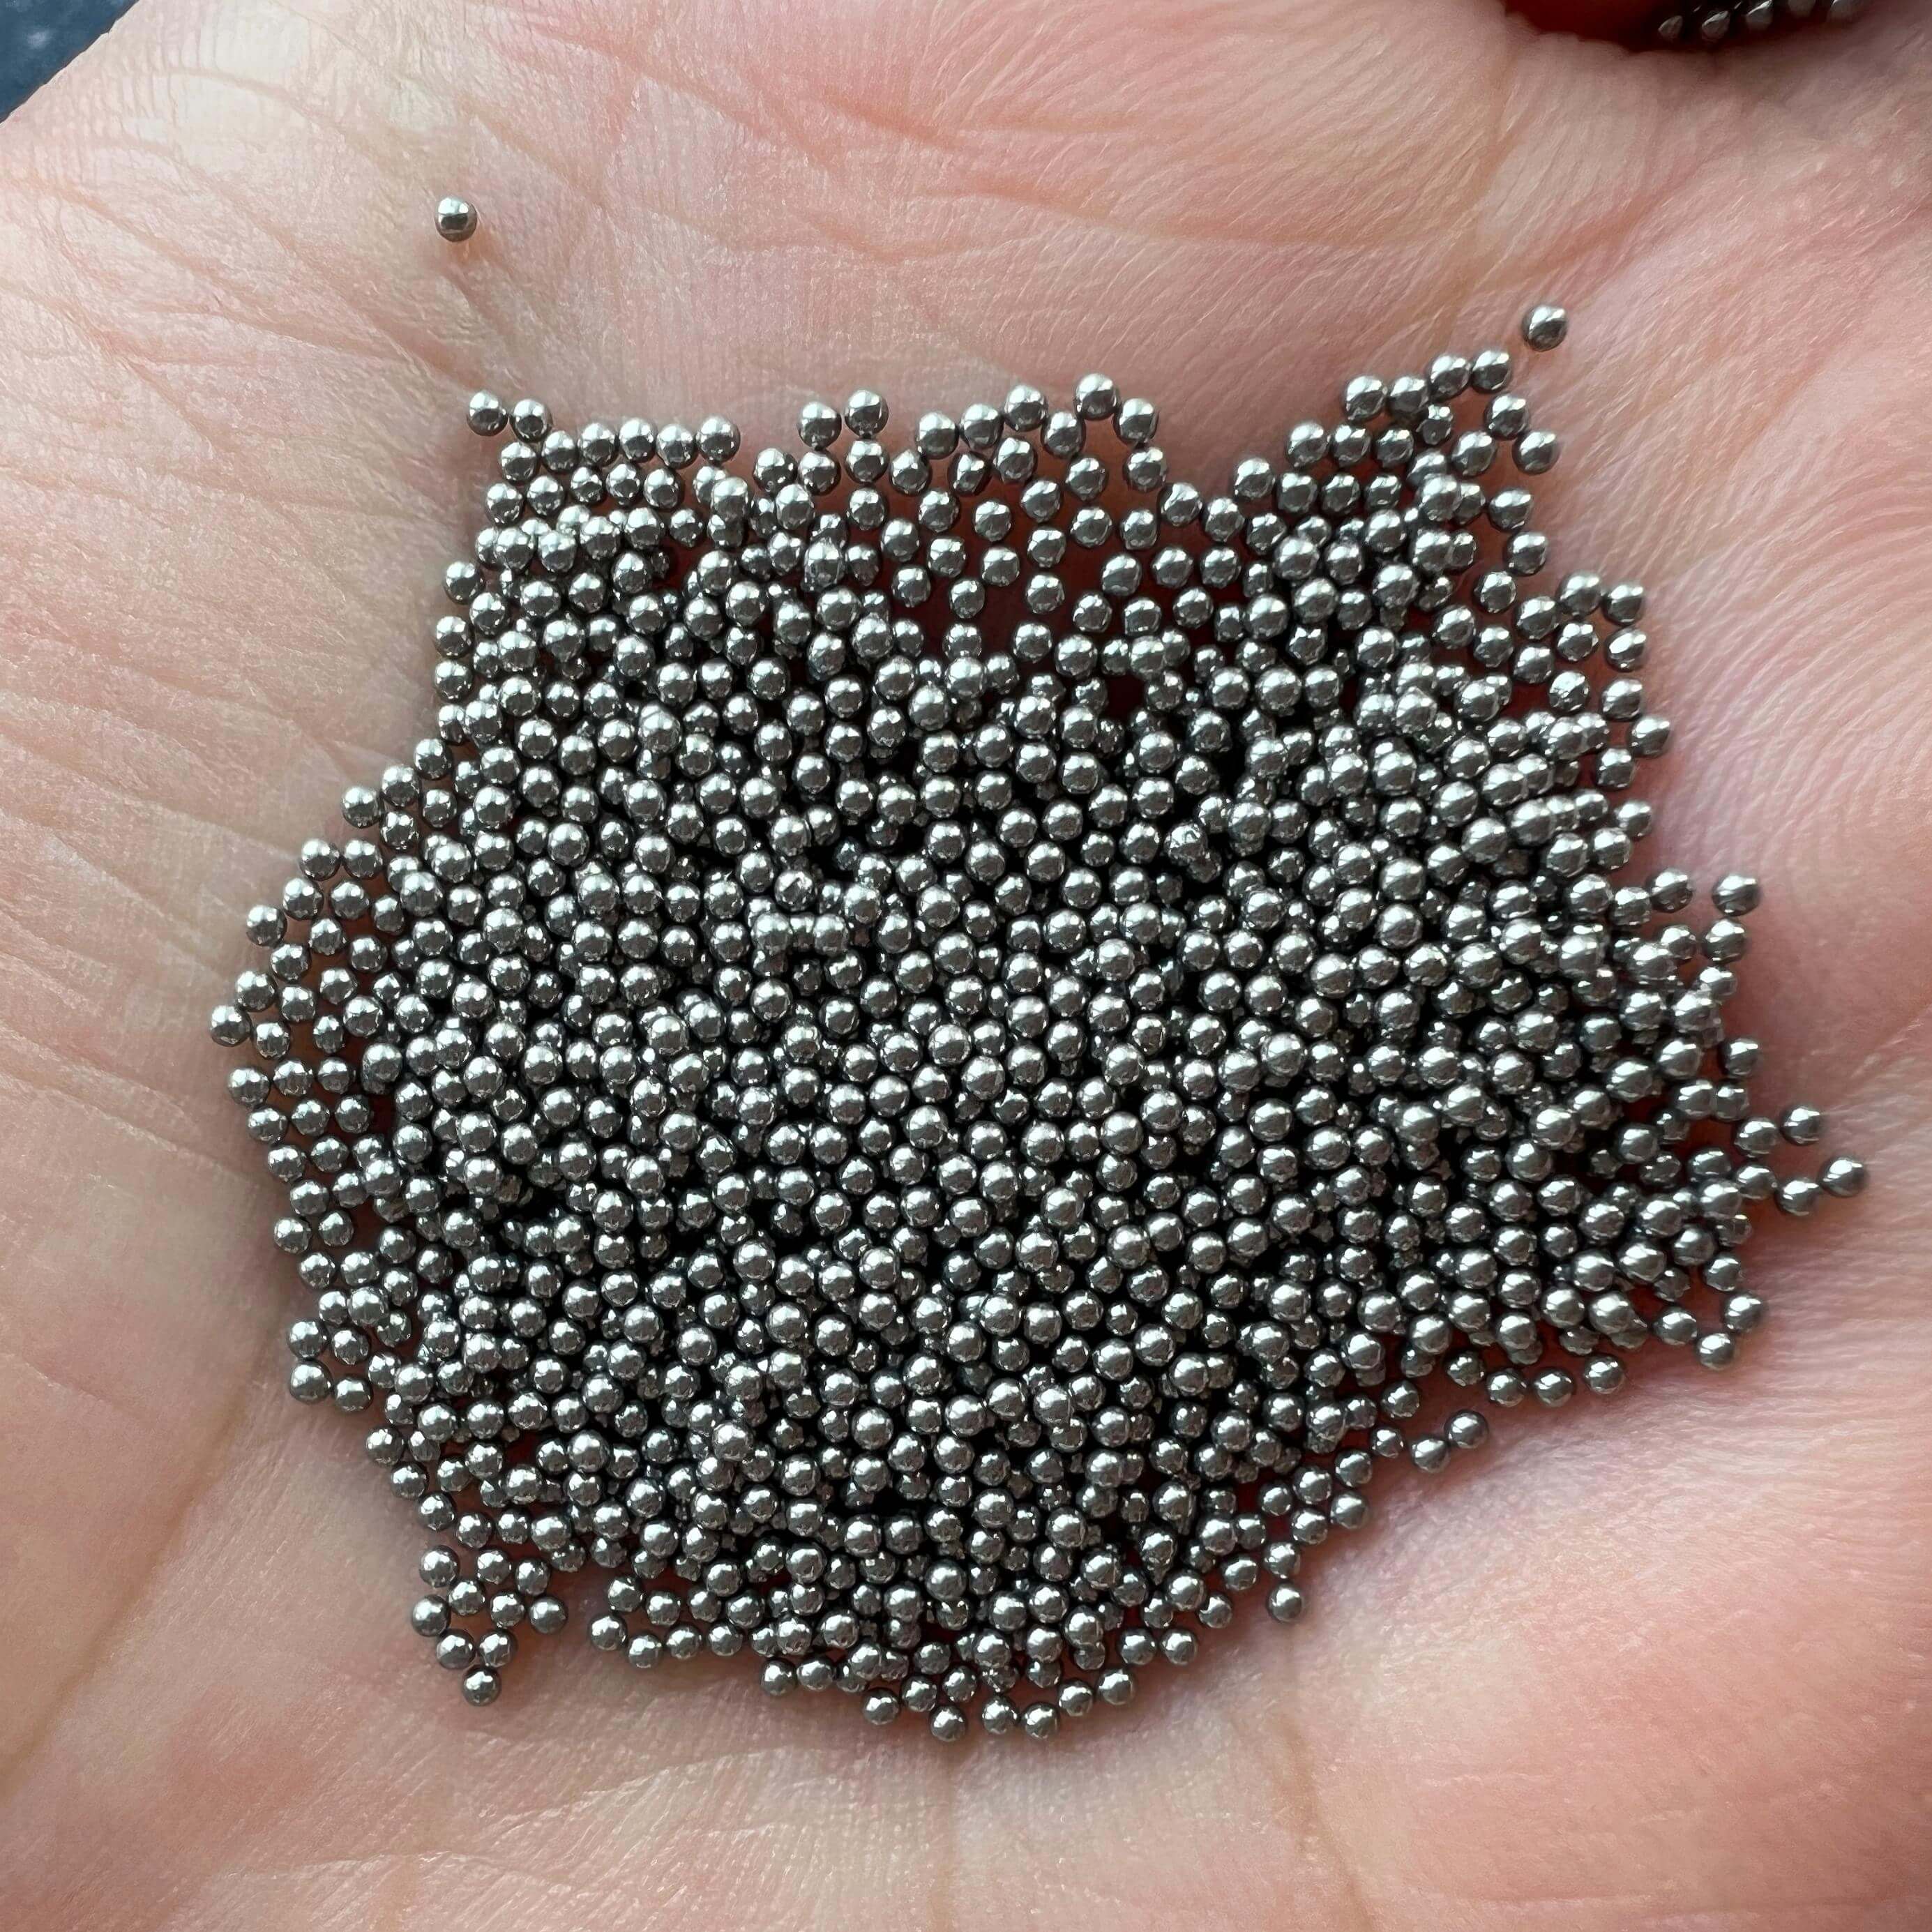
Şu anda, Feige Çelik Bilyeleri ISO9001, IATF16949 gibi dört katlı uluslararası sertifikadan geçmiştir ve ürünleri Almanya, Japonya gibi 20'den fazla ülkeye ihracat edilmektedir, yıllık ihracat miktarı oranı %40'ı aşmaktadır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Kendi ihtiyaçlarıma uygun çelik top hassasiyet sınıfı nasıl seçilir?
Çelik top hassasiyet sınıfları (P0, P6, P5, P4 gibi) doğrudan rulman performansını etkiler. Rüzgar enerjisi ana mil rulmanı örneğinde, 20 yıl sürekli çalışma sırasında dayanması gereken yorulma yükü nedeniyle, P5 sınıfı çelik top (elips değeri ≤0,003 mm, yüzey pürüzlülüğü Ra ≤0,025 μm) seçilmesi gerekir; normal motor rulmanları ise P6 sınıfı (elips değeri ≤0,005 mm) ile ihtiyaçları karşılayabilir. Seçim yaparken ekipman hızı (≥5000 rpm için daha yüksek hassasiyet gereklidir), yük tipi (darbe yükü için daha yüksek sertlik gereklidir) ve ömür gereksinimleri gibi faktörler göz önünde bulundurularak kapsamlı bir değerlendirme yapılmalıdır.
S2: Isıl işlem deformasyonu standartları aşarsa nasıl çözülür?
Isıl işlem deformasyonu esas olarak söndürme sırasında martensitik dönüşümün hacimsel genişlemesinden kaynaklanmaktadır. Çözümler şunları içerir: 1) Söndürme ortamını optimize etmek (yağ bazlı söndürme sıvısı, su bazlıya kıyasla deformasyon miktarını %40 azaltır); 2) Çelik topun yağa girme sıcaklığını kontrol etmek (850℃-880℃ en uygun aralıktır); 3) Kademeli söndürme uygulamak (önce 600℃ tuz banyosunda 10 dakika bekletmek, sonra yağa söndürmeye sokmak). Flying Pigeon çelik topları, "sıcaklık-akış hızı-zaman" üç parametreli kapalı çevrim kontrolü sayesinde, ısıl işlem deformasyon miktarını ≤0,002 mm'de stabil hale getirmektedir.
S3: Küçük miktarlarda üretimde maliyetler nasıl düşürülebilir?
Küçük seri üretimlerde, ekipman değişimi ve ayarlama süresi yüksek oranda paya sahiptir. Feige Çelik Bilyalar, "modüler üretim hattı" tasarımı ile soğuk dövme, tavlama, söndürme gibi işlemleri aynı ekipman grubunda entegre ederek, değişim süresini 4 saatten 0,5 saate indirmiştir; aynı zamanda "hızlı kalıp değiştirme aparatı" kullanarak, kalıp değiştirme süresini 30 dakikadan 5 dakikaya düşürmüştür. Örneğin, 20 mm çapındaki çelik bilyalar için, tek partide 5000 adet üretimde, birim maliyet geleneksel işlemlere kıyasla %22 azalmıştır.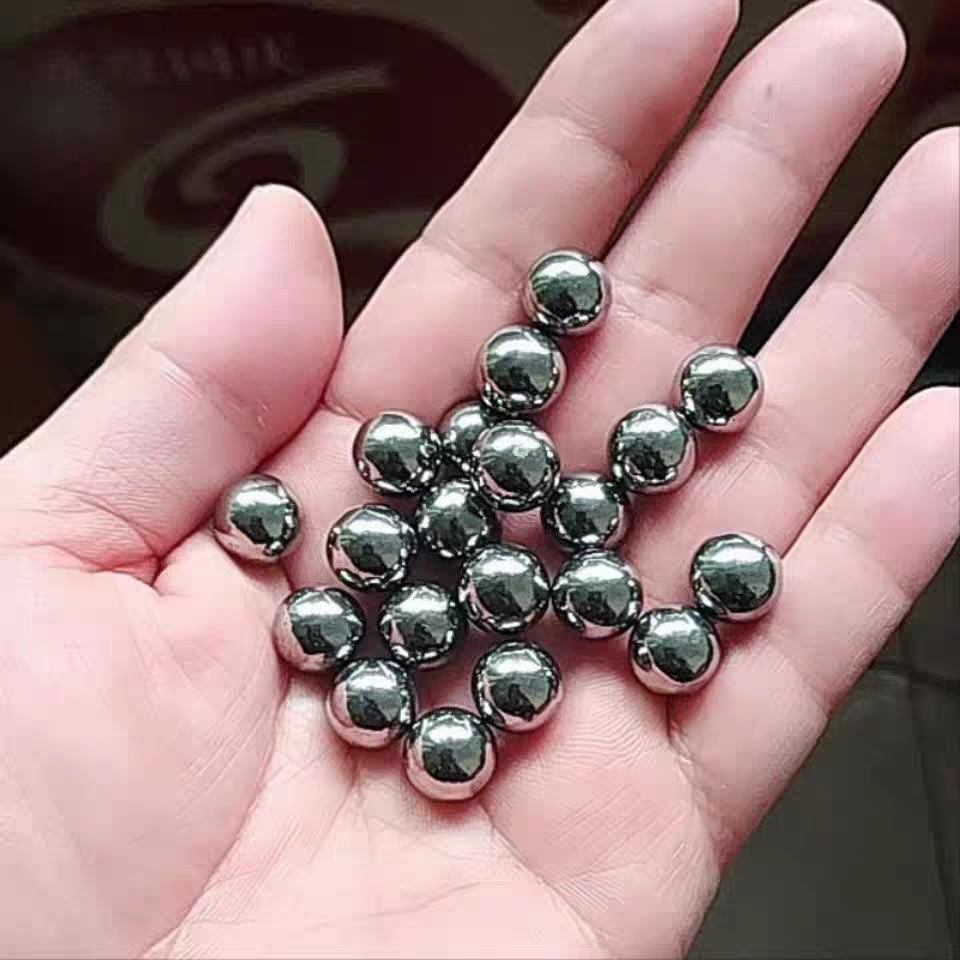
Doğruluk kontrolü, tüm süreçte teknik işbirliği gerektirir.
Mil çelik topunun yüksek hassasiyetli üretimi, malzeme, işlem ve ekipmanın sinerjik sonucudur. Changzhou Feige Çelik Topu Co., Ltd., "malzeme homojenleştirme-şekillendirme stresinin giderilmesi-ısıl işlem deformasyonunun kontrolü-süper cilalama optimizasyonu" dört aşamalı teknoloji düzeni aracılığıyla, yıllık 4000 ton kapasitede ve P5 sınıfı ürün hassasiyetinde ölçekli üretim gerçekleştirmiştir. Temel deneyimi şunlardır: 1) vakum eritme ile malzeme matrisinin homojenliğini sağlamak; 2) soğuk dövme-tavlama entegrasyonu ile şekillendirme stresini azaltmak; 3) dinamik telafi teknolojisini kullanarak ısıl işlem deformasyonunu kontrol etmek; 4) üç makaralı süper cilalama ile yüzey kalitesini optimize etmek. Ekipman üretim şirketleri için, çelik top tedarikçisi seçerken ısıl işlem deformasyon kontrolü yeteneğine (örneğin deformasyon miktarı ≤0,002 mm) ve yüzey pürüzlülüğüne (Ra≤0,02 μm) özellikle dikkat etmelidir, aynı zamanda IATF16949 gibi uluslararası sertifikaların alınmış olup olmadığına da önem vermelidir, böylece tedarik zinciri istikrarı sağlanır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com