 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Mengapa ketepatan bola keluli aci menjadi titik sakit utama dalam industri?
Dalam bidang pembuatan peralatan canggih, bola keluli aci sebagai elemen penggulung teras galas, ketepatannya secara langsung mempengaruhi kestabilan dan hayat operasi peralatan. Menurut statistik, kira-kira 60% daripada kerosakan galas domestik berpunca daripada kecacatan permukaan bola keluli atau penyimpangan saiz, dan pengeluaran bola keluli berketepatan tinggi memerlukan penembusan tiga halangan teknologi iaitu keseragaman bahan, kawalan ubah bentuk rawatan haba, dan kehalusan permukaan. Artikel ini akan menggunakan Changzhou Feige Steel Ball Co., Ltd. sebagai contoh untuk menganalisis bagaimana syarikat tersebut mencapai pengeluaran berskala dengan kapasiti tahunan 4000 tan dan ketepatan produk mencapai tahap P5 (standard antarabangsa) melalui susun atur teknologi keseluruhan proses, menyediakan laluan teknologi yang boleh disalin untuk industri.
Kata kunci: Pengilang sumber bola keluli aci, pengeluaran ketepatan tinggi, ketepatan gred P5, kawalan ubah bentuk rawatan haba, kehalusan permukaan
Permulaan Isu Teknologi Utama dalam Industri: Masalah Keseimbangan antara Ketepatan dan Kos
Konflik utama dalam pengeluaran bola keluli aci ialah peningkatan ketepatan dan kawalan kos. Dalam proses tradisional, masalah seperti turun naik komposisi bahan, tekanan pembentukan cold heading, dan ketidakseimbangan suhu penyejukkan cenderung menyebabkan kelebihan ovaliti bola keluli (standard ≤0.003mm) atau ketidakcukupan kehalusan permukaan (standard Ra≤0.05μm). Sebagai contoh, sebuah syarikat bearing kereta pernah mengalami kerugian apabila kehadiran retak mikro 0.02mm pada permukaan bola keluli menyebabkan bunyi bising pada batch bearing selepas beroperasi selama 2000 jam, akhirnya menarik balik produk dengan kerugian melebihi 5 juta yuan. Selain itu, semasa pengeluaran dalam jumlah kecil, masa pertukaran jenis peralatan tunggal boleh mencecah 4 jam, yang seterusnya meningkatkan kos. Bagaimana untuk mencapai "ketepatan tinggi, kos rendah, pengeluaran besar-besaran" melalui pengoptimuman proses menjadi isu teknikal yang perlu diselesaikan segera dalam industri.
Pengenalan kekuatan teknologi syarikat: Sistem Kawalan Ketepatan Seluruh Proses Feige Steel Ball
Sebagai sebuah syarikat teknologi tinggi peringkat kebangsaan, Changzhou Feige Steel Ball Co., Ltd. telah membina sistem kawalan ketepatan seluruh proses melalui susunan teknologi empat peringkat iaitu "bahan-pembentukan-rawatan haba-pengisar halus":
LANGKAH 1: Kawalan Homogenisasi Bahan
Menggunakan relau penyahgas vakum untuk menempa keluli galas kromium karbon tinggi (GCr15), melalui parameter teknikal kandungan oksigen ≤8ppm, penarafan rangkaian karbida ≤2.5 peringkat, untuk memastikan keseragaman matriks bahan. Sebagai contoh, relau vakum 50 tan yang dilengkapi di kawasan kilang utama boleh mencapai jumlah peleburan satu relau sebanyak 30 tan, meningkat sebanyak 50% berbanding relau elektrik tradisional, sementara pada masa yang sama memantau kandungan 12 unsur penting secara real-time melalui analisis spektroskopi, dengan julat turun naik dikawal dalam ±0.02%.
STEP2: Penghapusan Tekanan Pembentukan Cold Heading
Barisan pengeluaran "pelbagai stesen cold heading-penggilapan terintegrasi" yang dibangunkan secara bebas mengurangkan tegasan pembentukan kepada ≤80MPa (purata industri ≤120MPa). Intinya ialah melalui penggilapan kawalan suhu berperingkat (pengekalan suhu 650℃ selama 2 jam sebelum disejukkan perlahan-lahan kepada 500℃), kandungan austenit sisa di dalam bola keluli dikurangkan daripada 15% kepada 5%, secara signifikan mengurangkan ubah bentuk pemprosesan seterusnya. Teknologi ini telah digunakan dalam pengeluaran bola keluli dengan pelbagai saiz diameter 5mm-50mm, kadar kelulusan ovaliti meningkat daripada 92% kepada 98.5%.
STEP3: Kawalan Gelung Tertutup Penyusupan Akibat Rawatan Haba
Bagi mengatasi masalah penyesaran pelindapan, Feige Steel Ball memperkenalkan teknologi "pampasan dinamik suhu peralihan martensit", memantau suhu permukaan bola keluli secara masa nyata melalui pengukur suhu infra merah, menggabungkan sistem PLC untuk menyelaraskan kadar aliran dan suhu (80℃±2℃) medium pelindapan (cecair pelindapan berasaskan minyak) secara automatik, mengawal jumlah penyesaran rawatan haba pada ≤0.002mm. Contohnya, bola keluli berdiameter 30mm, perubahan diameter selepas pelindapan dengan kaedah tradisional mencapai ±0.015mm, manakala teknologi Feige boleh mengurangkan penyimpangan kepada ±0.003mm, memenuhi keperluan ketepatan kelas P5.
LANGKAH 4: Pengoptimuman Permukaan Pengisar Ultra Halus
Menggunakan "mesin pengisar ultra halus tiga rol", dengan menyesuaikan tiga set parameter iaitu tekanan pengisar (0.5MPa-1.2MPa), kepekatan cecair pengisar (5%-15%) dan masa pengisar (30 minit-120 minit), untuk mencapai kekasaran permukaan Ra≤0.02μm. Sebagai contoh, bola keluli berdiameter 80mm yang disesuaikan untuk sebuah syarikat bearing tenaga angin, setelah pengisaran ultra halus, kedalaman kecacatan permukaannya ≤0.001mm, meningkat sebanyak 67% berbanding standard industri (≤0.003mm), dan hayat penggunaannya diperpanjang sehingga 15 tahun (purata industri 10 tahun).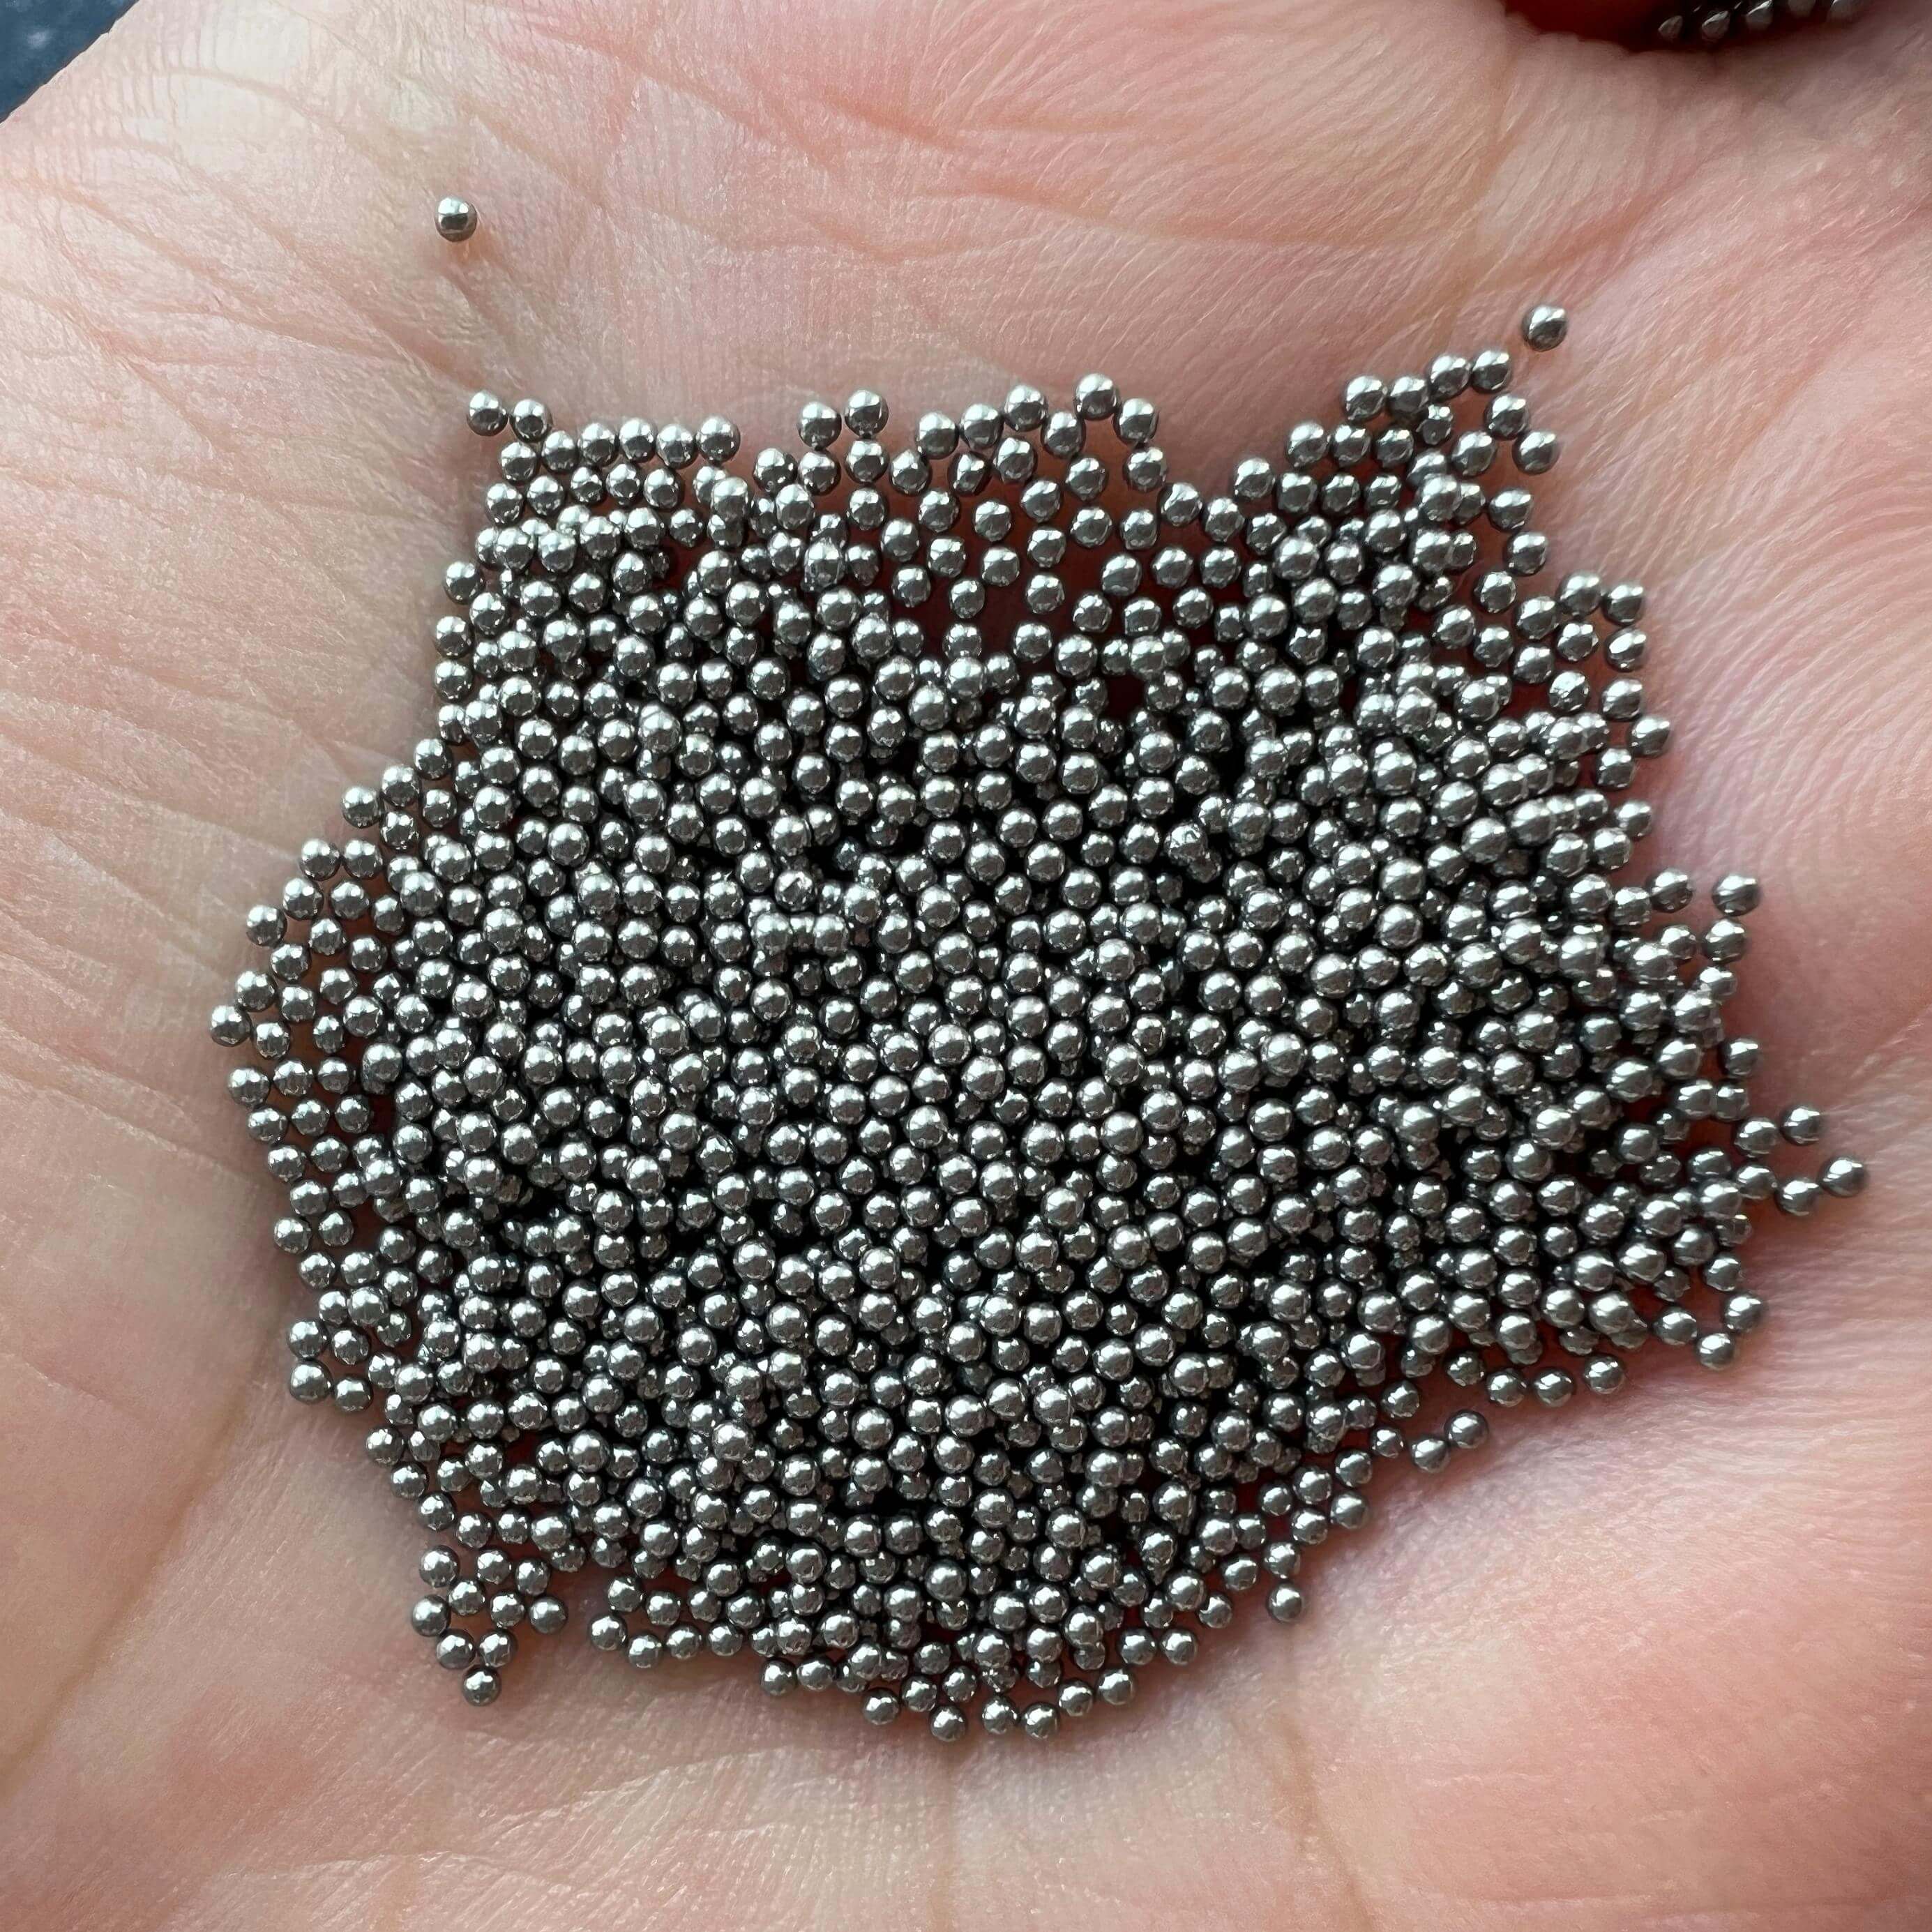
Pada masa ini, Feige Steel Ball telah lulus empat pensijilan antarabangsa termasuk ISO9001, IATF16949, dan produknya dieksport ke lebih 20 negara seperti Jerman, Jepun, dengan jumlah eksport tahunan melebihi 40%. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com
Panduan Pemilihan Teknologi Soalan Lazim Jawapan Lazim
Q1: Bagaimana memilih tahap ketepatan bola keluli yang sesuai dengan keperluan diri sendiri?
Tahap ketepatan bola keluli (seperti P0, P6, P5, P4) secara langsung mempengaruhi prestasi galas. Sebagai contoh, galas aci utama tenaga angin perlu menanggung beban keletihan berterusan selama 20 tahun, dan perlu memilih bola keluli kelas P5 (keovalan ≤0.003mm, kekasaran permukaan Ra ≤0.025μm); manakala galas motor biasa hanya perlu memilih bola keluli kelas P6 (keovalan ≤0.005mm) untuk memenuhi keperluan. Semasa memilih jenis, perlu dinilai secara komprehensif berdasarkan kelajuan putaran peralatan (kelajuan ≥5000rpm memerlukan ketepatan yang lebih tinggi), jenis beban (beban hentaman memerlukan kekerasan yang lebih tinggi) dan keperluan hayat.
Q2: Bagaimana cara menyelesaikan masalah kecacatan terhasil daripada rawatan haba yang melebihi had?
Deformasi daripada rawatan haba kebanyakannya berpunca daripada pengembangan isi padu semasa perubahan martensit ketika pengerasan. Penyelesaiannya termasuk: 1) mengoptimumkan medium pengerasan (cecair pengerasan berasaskan minyak mengurangkan jumlah deformasi sebanyak 40% berbanding berasaskan air); 2) mengawal suhu masuk bola keluli ke dalam minyak (850℃-880℃ ialah julat optimum); 3) menggunakan pengerasan bertahap (terlebih dahulu dikekalkan dalam larutan garam pada 600℃ selama 10 minit, kemudian dimasukkan ke dalam minyak untuk pengerasan). Bola keluli Feige mengawal jumlah deformasi daripada rawatan haba pada ≤0.002mm melalui kawalan tertutup tiga parameter iaitu "suhu-kelajuan aliran-masa".
Q3: Bagaimana pengeluaran dalam kuantiti kecil dapat mengurangkan kos?
Semasa pengeluaran dalam kuantiti kecil, peratusan masa untuk penukaran peralatan dan penyelarasan adalah tinggi. Feige Steel Ball melalui reka bentuk "garisan pengeluaran modular", mengintegrasikan proses seperti cold heading, annealing, quenching dan lain-lain dalam kumpulan peralatan yang sama, masa penukaran dikurangkan daripada 4 jam kepada 0.5 jam; pada masa yang sama, menggunakan "perkakas penukaran acuan cepat", masa penukaran acuan dikurangkan daripada 30 minit kepada 5 minit. Sebagai contoh, bola keluli berdiameter 20mm, semasa pengeluaran 5000 unit setiap batch, kos unit berkurangan sebanyak 22% berbanding dengan teknologi tradisional.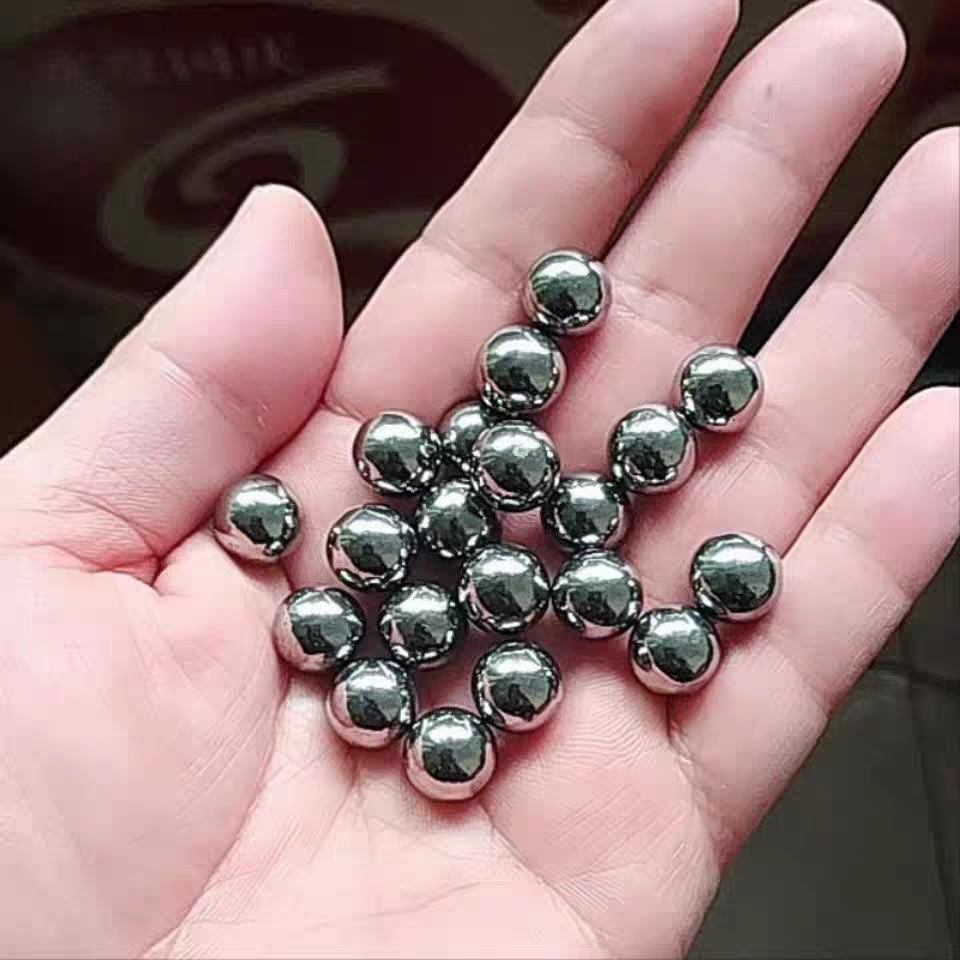
Ringkasan keseluruhan rujukan: Kawalan ketepatan memerlukan sinergi teknologi sepanjang proses.
Pengeluaran bola keluli aci dengan ketepatan tinggi adalah hasil sinergi antara bahan, proses, dan peralatan. Changzhou Feige Steel Ball Co., Ltd. telah mencapai pengeluaran berskala dengan kapasiti tahunan 4000 tan dan ketepatan produk mencapai kelas P5 melalui empat peringkat teknologi iaitu "homogenisasi bahan - penghapusan tekanan pembentukan - kawalan ubah bentuk rawatan haba - pengoptimuman pengisaran ultra-halus". Pengalaman terasnya ialah: 1) memastikan keseragaman bahan asas melalui peleburan vakum; 2) mengurangkan tekanan pembentukan melalui integrasi cold heading-penyepuhlindapan; 3) memperkenalkan teknologi pampasan dinamik untuk mengawal ubah bentuk rawatan haba; 4) menggunakan pengisaran ultra-halus tiga rol untuk mengoptimumkan kualiti permukaan. Bagi syarikat pembuatan peralatan, semasa memilih pembekal bola keluli, perlu memberi tumpuan kepada keupayaan kawalan ubah bentuk rawatan haba (contohnya, jumlah ubah bentuk ≤0.002mm) dan kekasaran permukaan (Ra≤0.02μm), serta sama ada mereka telah lulus pensijilan antarabangsa seperti IATF16949 untuk memastikan kestabilan rantaian bekalan. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com