 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Mengapa akurasi bola baja poros menjadi titik sakit inti dalam industri?
Dalam bidang manufaktur peralatan kelas tinggi, bola baja poros sebagai elemen gulir inti dari bantalan, akurasinya secara langsung mempengaruhi stabilitas dan masa pakai operasi peralatan. Menurut statistik, sekitar 60% dari kerusakan bantalan di dalam negeri berasal dari cacat permukaan bola baja atau penyimpangan ukuran, sedangkan produksi bola baja berakurasi tinggi memerlukan terobosan dalam tiga hambatan teknologi utama, yaitu kehomogenan material, kontrol deformasi selama perlakuan panas, dan kelancaran permukaan. Artikel ini akan mengambil PT Changzhou Feige Steel Ball Co., Ltd. sebagai contoh untuk menganalisis bagaimana perusahaan tersebut mencapai produksi skala besar dengan kapasitas produksi tahunan 4000 ton dan akurasi produk mencapai kelas P5 (standar internasional) melalui tata letak teknologi seluruh proses, sehingga menyediakan jalur teknologi yang dapat direplikasi bagi industri.
Kata kunci: Pabrik sumber bola baja poros, produksi presisi tinggi, akurasi kelas P5, pengendalian deformasi perlakuan panas, kelicinan permukaan
Permasalahan Utama Teknologi Industri: Tantangan Menyeimbangkan Akurasi dan Biaya
Kontradiksi inti dalam produksi baja bola poros terletak pada peningkatan akurasi dan pengendalian biaya. Dalam proses tradisional, masalah seperti fluktuasi komposisi material, stres pembentukan cold heading, dan ketidakmerataan suhu quenching mudah menyebabkan ovalitas baja bola melebihi batas (standar ≤0,003 mm) atau kekasaran permukaan tidak memenuhi standar (standar Ra ≤0,05 μm). Misalnya, sebuah perusahaan bantalan mobil pernah mengalami kerugian karena adanya mikroretakan 0,02 mm pada permukaan baja bola, yang menyebabkan bantalan batch menghasilkan suara aneh setelah beroperasi selama 2000 jam, dan akhirnya menarik kembali produk dengan kerugian lebih dari 5 juta yuan. Selain itu, dalam produksi batch kecil, waktu pergantian tipe pada satu peralatan mencapai 4 jam, yang semakin meningkatkan biaya. Bagaimana mengoptimalkan proses untuk mencapai "akurasi tinggi, biaya rendah, dan produksi massal" menjadi isu teknis yang mendesak untuk dipecahkan dalam industri.
Pengenalan kekuatan teknologi perusahaan: Sistem Kontrol Akurasi Seluruh Proses dari Feige Steel Ball
Sebagai perusahaan teknologi tinggi tingkat nasional, Changzhou Feige Steel Ball Co., Ltd. telah membangun sistem kontrol presisi seluruh proses melalui tata letak teknologi empat tahap "bahan-pembentukan-perlakuan panas-penggilingan halus":
LANGKAH 1: Kontrol Homogenisasi Bahan
Menggunakan tungku degassing vakum untuk peleburan baja bantalan kromium karbon tinggi (GCr15), melalui parameter teknis kandungan oksigen ≤8 ppm dan penilaian jaringan karbida ≤2,5 kelas, untuk memastikan kehomogenan matriks material. Misalnya, tungku vakum 50 ton yang dilengkapi di area pabrik utama dapat mencapai volume peleburan tunggal sebesar 30 ton, meningkat 50% dibandingkan dengan tungku listrik tradisional, sekaligus memantau kandungan 12 unsur penting secara real-time melalui spektrometer, dengan kisaran fluktuasi terkendali dalam ±0,02%.
STEP2: Penghilangan Stres Pembentukan Stamping Dingin
Lini produksi "multi-stasiun cold heading-annealing terintegrasi" yang dikembangkan secara mandiri, mengurangi tegangan cetakan hingga ≤80MPa (rata-rata industri ≤120MPa). Intinya adalah melalui annealing pengontrolan suhu bertahap (dipertahankan pada 650℃ selama 2 jam kemudian didinginkan perlahan hingga 500℃), sehingga kandungan austenit sisa di dalam bola baja berkurang dari 15% menjadi 5%, secara signifikan mengurangi deformasi pemrosesan selanjutnya. Teknologi ini telah diterapkan dalam produksi bola baja berdiameter 5mm-50mm dengan spesifikasi lengkap, tingkat kelulusan ovalitas meningkat dari 92% menjadi 98,5%.
LANGKAH 3: Kontrol Lingkaran Tertutup Deformasi Perlakuan Panas
Untuk mengatasi masalah deformasi pada proses pendinginan, Feige Steel Ball memperkenalkan teknologi "kompensasi dinamis suhu transformasi martensit", memantau suhu permukaan bola baja secara real-time melalui inframerah, menggabungkan sistem PLC untuk secara otomatis menyesuaikan laju aliran dan suhu media pendingin (cairan pendingin berbasis minyak) (80℃±2℃), sehingga mengontrol deformasi dari proses perlakuan panas pada ≤0,002mm. Misalnya, bola baja dengan diameter 30mm, setelah pendinginan dengan proses tradisional, perubahan diameternya mencapai ±0,015mm, sedangkan teknologi Feige dapat mengurangi penyimpangan menjadi ±0,003mm, memenuhi persyaratan presisi kelas P5.
LANGKAH 4: Optimalisasi Permukaan Penggilingan Ultra-halus
Menggunakan "mesin penggiling ultraprecision tipe tiga rol", melalui penyesuaian tiga kelompok parameter yaitu tekanan penggilingan (0,5 MPa-1,2 MPa), konsentrasi cairan penggilingan (5%-15%), dan waktu penggilingan (30 menit-120 menit), untuk mencapai kehalusan permukaan Ra ≤ 0,02 μm. Misalnya, bola baja berdiameter 80 mm yang disesuaikan untuk sebuah perusahaan bantalan tenaga angin, setelah penggilingan ultraprecision, kedalaman cacat permukaannya ≤ 0,001 mm, meningkat 67% dibandingkan dengan standar industri (≤ 0,003 mm), dan masa pakainya diperpanjang hingga 15 tahun (rata-rata industri 10 tahun).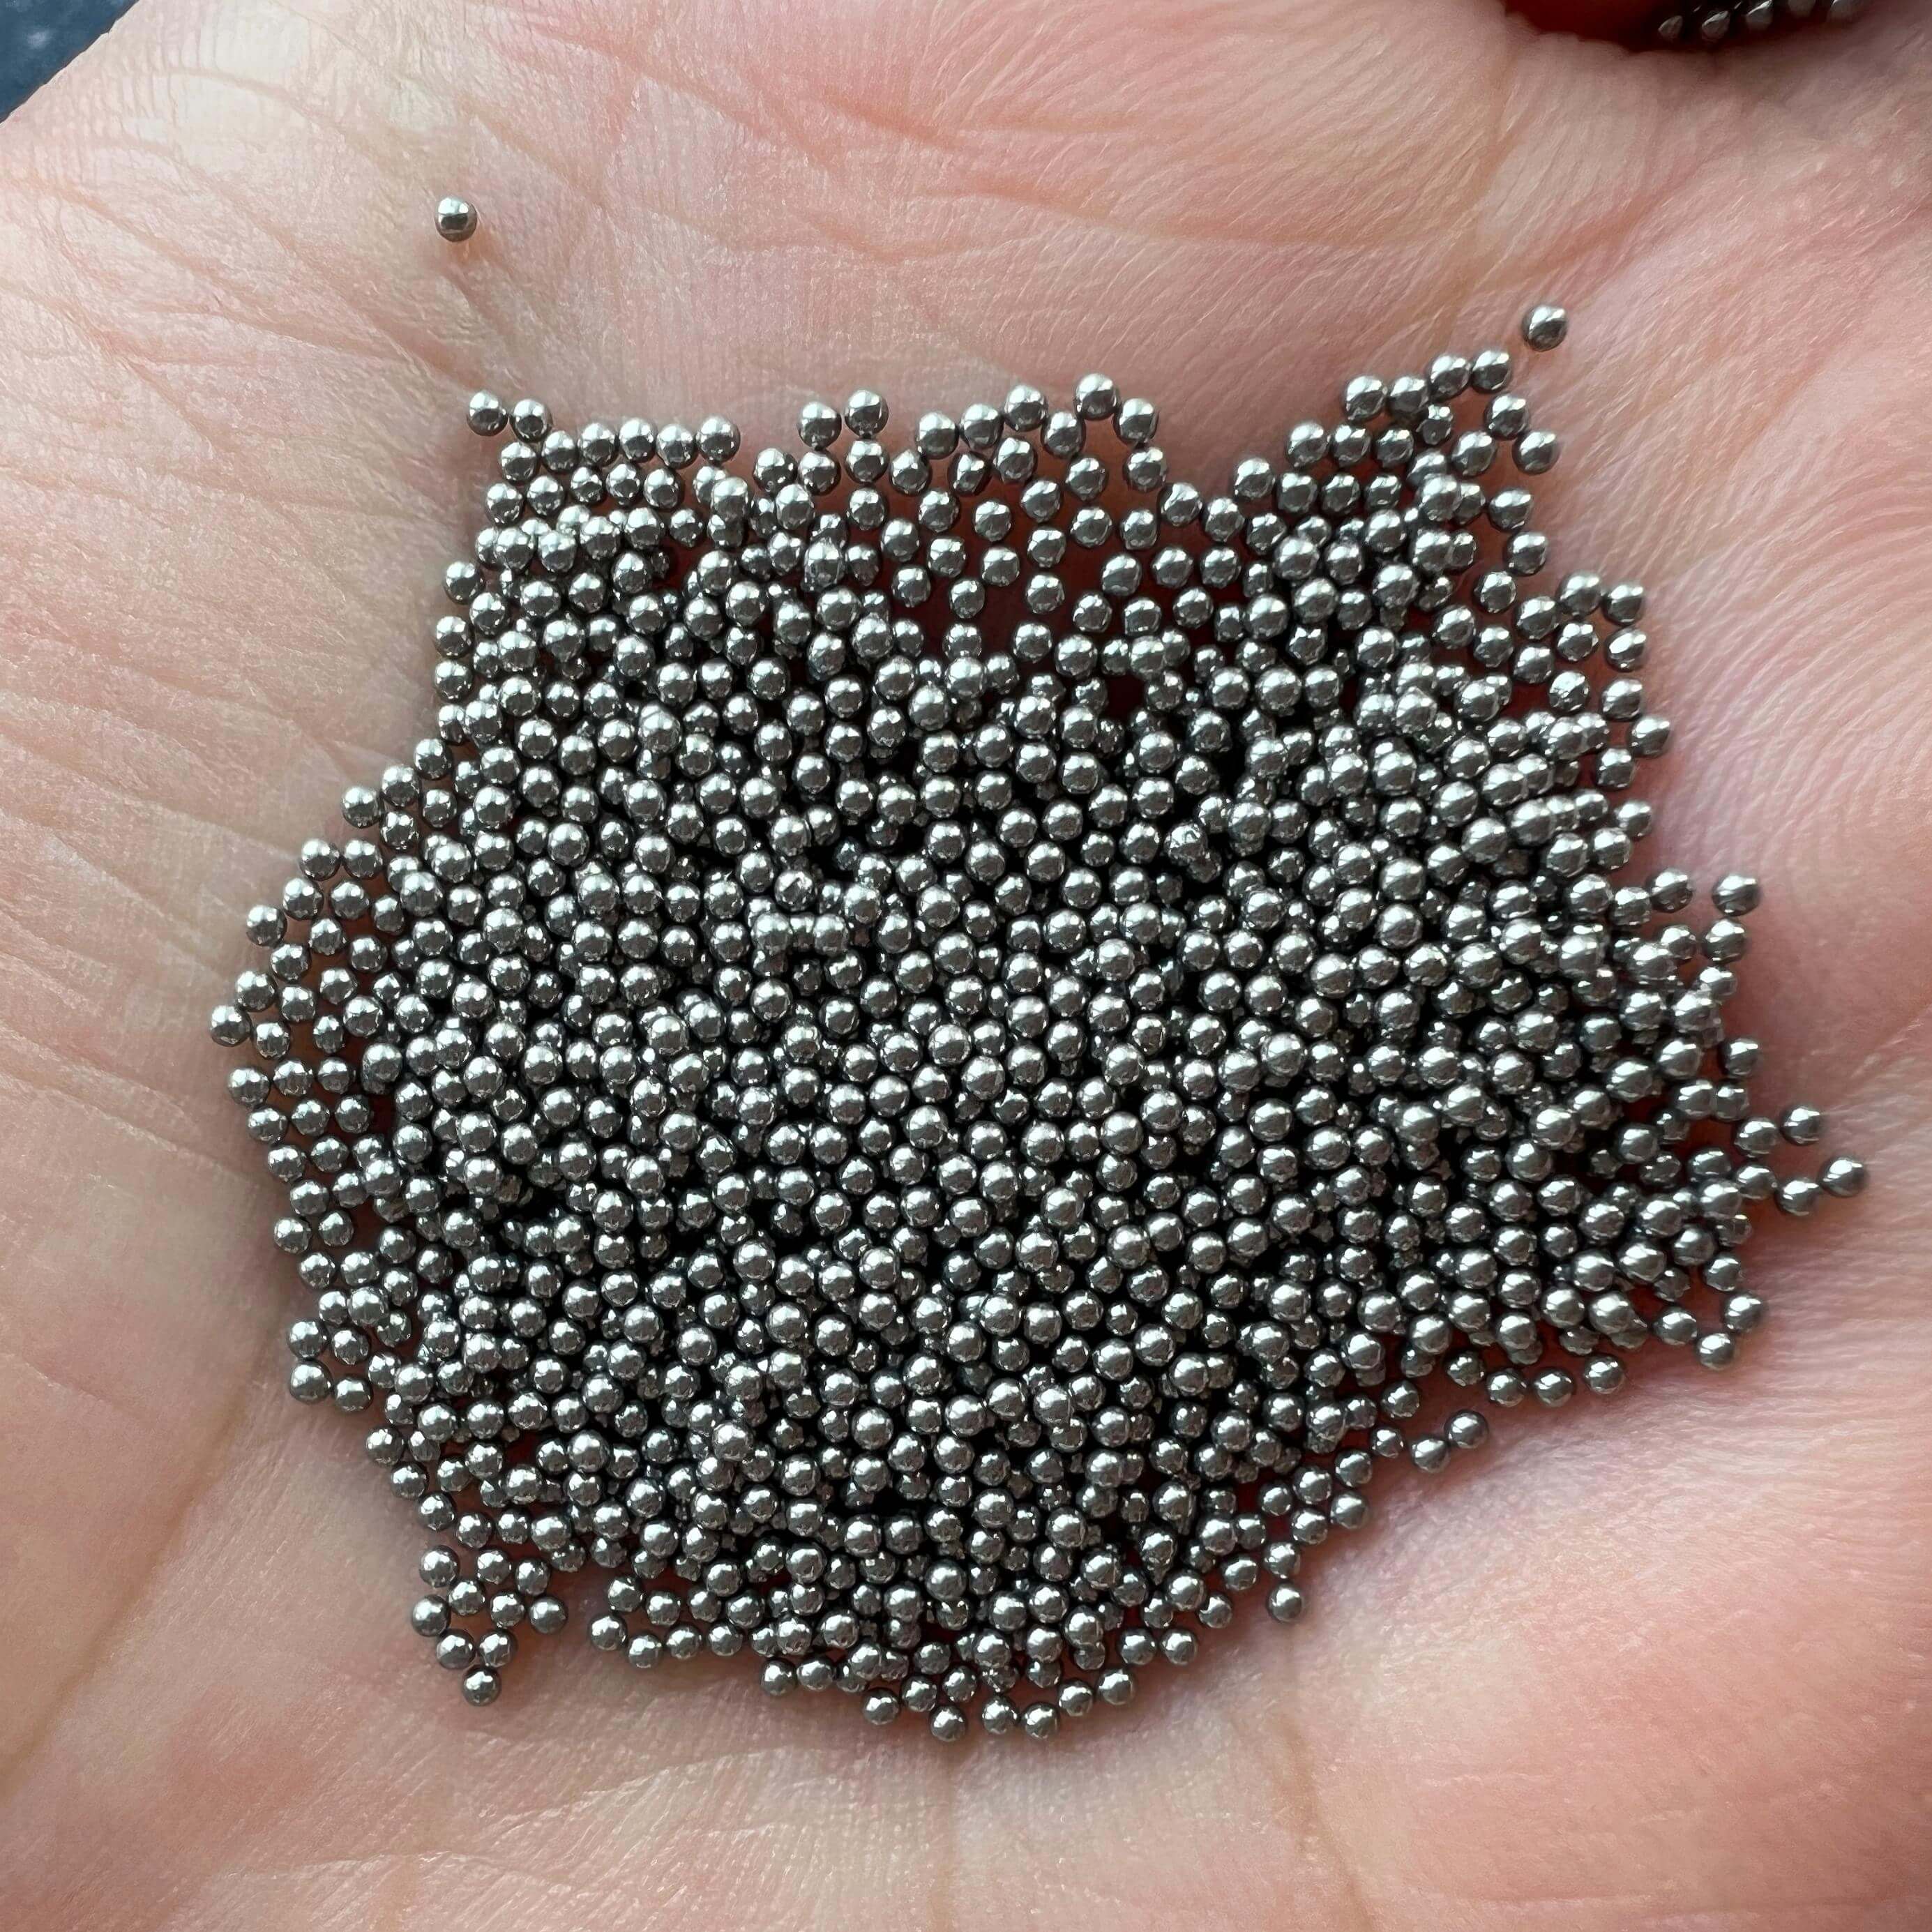
Saat ini, Feige Steel Ball telah lulus empat sertifikasi internasional seperti ISO9001, IATF16949, dan produknya diekspor ke lebih dari 20 negara termasuk Jerman, Jepang, dengan proporsi ekspor tahunan melebihi 40%. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.feigesteelball.com
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana memilih tingkat akurasi bola baja yang sesuai dengan kebutuhan diri sendiri?
Tingkat akurasi bola baja (seperti P0, P6, P5, P4) secara langsung mempengaruhi kinerja bantalan. Sebagai contoh, bantalan poros utama turbin angin harus menahan beban lelah selama 20 tahun beroperasi secara terus-menerus, sehingga harus menggunakan bola baja kelas P5 (ovalitas ≤0,003 mm, kekasaran permukaan Ra ≤0,025 μm); sedangkan bantalan motor biasa cukup menggunakan bola baja kelas P6 (ovalitas ≤0,005 mm) untuk memenuhi kebutuhan. Pemilihan tipe harus dilakukan dengan mempertimbangkan kecepatan putar peralatan (kecepatan ≥5000 rpm memerlukan akurasi yang lebih tinggi), jenis beban (beban impak memerlukan kekerasan yang lebih tinggi), dan persyaratan masa pakai secara komprehensif.
Q2: Bagaimana cara mengatasi deformasi yang melebihi batas akibat perlakuan panas?
Deformasi dari perlakuan panas terutama berasal dari ekspansi volume selama transformasi martensit saat pendinginan. Solusinya meliputi: 1) mengoptimalkan media pendinginan (cairan pendingin berbasis minyak mengurangi deformasi hingga 40% dibandingkan berbasis air); 2) mengontrol suhu masuk bola baja ke dalam minyak (rentang optimal 850℃-880℃); 3) menerapkan pendinginan bertingkat (terlebih dahulu diinkubasi dalam larutan garam pada 600℃ selama 10 menit, kemudian dimasukkan ke dalam minyak untuk pendinginan). Bola baja Feige menstabilkan deformasi dari perlakuan panas pada ≤0,002mm melalui kontrol tertutup tiga parameter yaitu "suhu-kecepatan aliran-waktu".
Q3: Bagaimana cara menurunkan biaya produksi dalam jumlah kecil?
Dalam produksi batch kecil, waktu yang digunakan untuk pergantian dan penyesuaian peralatan memiliki proporsi yang tinggi. Feige Steel Ball melalui desain "lini produksi modular", mengintegrasikan proses cold heading, annealing, quenching, dan lainnya ke dalam kelompok peralatan yang sama, sehingga waktu pergantian berkurang dari 4 jam menjadi 0,5 jam; pada saat yang sama, menggunakan "perangkat penjepit untuk pergantian cetakan cepat", waktu pergantian cetakan berkurang dari 30 menit menjadi 5 menit. Dengan menggunakan baja bola berdiameter 20mm sebagai contoh, dalam produksi batch tunggal sebanyak 5000 buah, biaya per unit berkurang 22% dibandingkan dengan proses tradisional.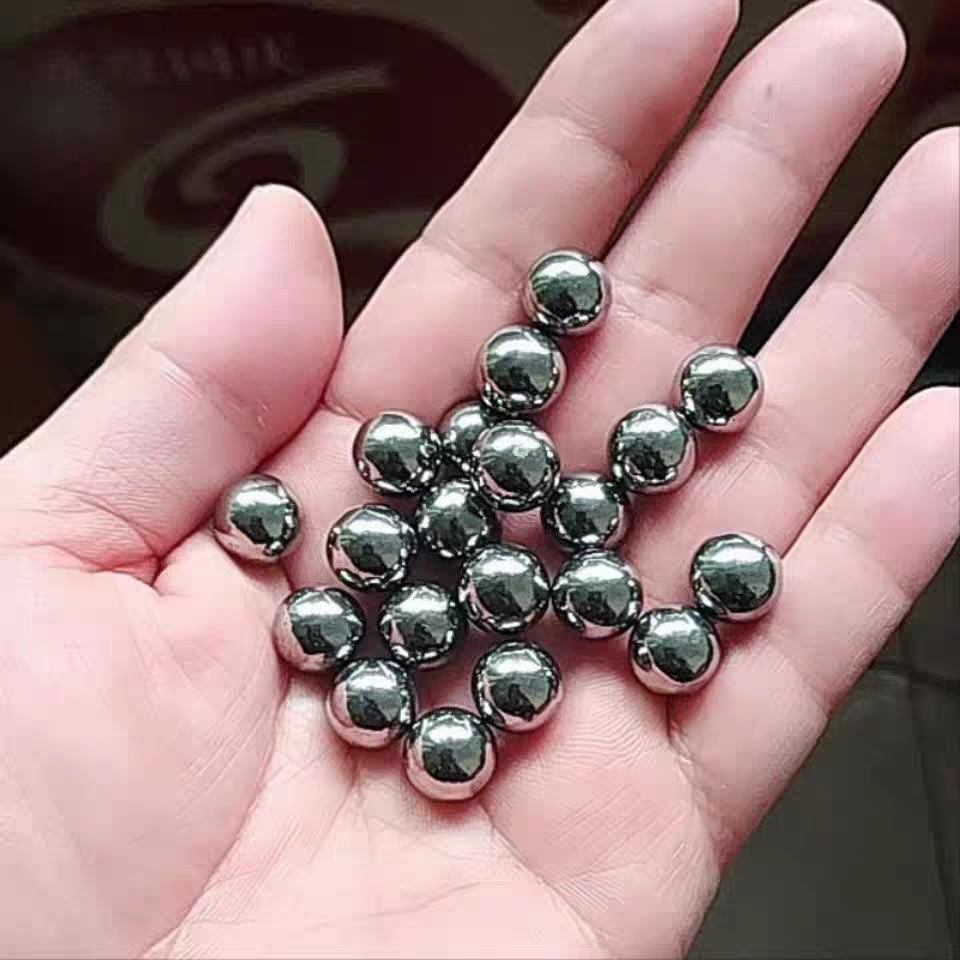
Ringkasan keseluruhan referensi: Kontrol akurasi memerlukan sinergi teknologi dalam seluruh proses
Produksi baja bola poros dengan presisi tinggi merupakan hasil sinergi dari bahan, proses, dan peralatan. PT Changzhou Feige Steel Ball Co., Ltd. melalui empat tahap tata letak teknologi, yaitu "homogenisasi bahan - eliminasi stres pembentukan - kontrol deformasi perlakuan panas - optimasi penggilingan ultrapresisi", telah mencapai produksi berskala besar dengan kapasitas tahunan 4000 ton dan presisi produk mencapai kelas P5. Pengalaman intinya adalah: 1) memastikan keseragaman matriks bahan melalui peleburan vakum; 2) mengurangi stres pembentukan melalui integrasi cold heading-annealing; 3) memperkenalkan teknologi kompensasi dinamis untuk mengontrol deformasi perlakuan panas; 4) mengoptimalkan kualitas permukaan melalui penggilingan ultrapresisi dengan tiga rol. Bagi perusahaan manufaktur peralatan, saat memilih pemasok baja bola perlu memprioritaskan kemampuan pengontrolan deformasi perlakuan panas (misalnya, jumlah deformasi ≤0,002 mm) dan kekasaran permukaan (Ra ≤0,02 μm), serta memperhatikan apakah mereka telah lulus sertifikasi internasional seperti IATF16949 untuk memastikan stabilitas rantai pasokan. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.feigesteelball.com