 شركة فايغي للكرات الفولاذية في تشانغتشو
شركة فايغي للكرات الفولاذية في تشانغتشو
مقدمة: لماذا أصبحت دقة كرات محور الصلب نقطة الألم الأساسية في الصناعة؟
في مجال تصنيع المعدات المتطورة، تُعد كرات الفولاذ المحورية العنصر الأساسي للتدوير في المحامل، وتؤثر دقتها بشكل مباشر على استقرار تشغيل المعدات وعمرها الافتراضي. ووفقًا للإحصاءات، حوالي 60% من أعطال المحامل المحلية تنبع من عيوب سطح كرات الفولاذ أو انحرافات أبعادها، ويتطلب إنتاج كرات فولاذ عالية الدقة تجاوز ثلاثة عوائق تقنية رئيسية هي: توحيد المواد، والتحكم في تشوهات المعالجة الحرارية، وجودة سطح الكرة. سوف تتناول هذه المقالة شركة "فايغي كرات الفولاذ" المحدودة في تشانغتشو كمثال، لتحليل كيفية تحقيقها لإنتاج سنوي يبلغ 4000 طن، ودقة منتجاتها تصل إلى المستوى P5 (المعيار الدولي) من خلال تخطيط تقني شامل للعمليات، لتوفير مسار تقني قابل للتكرار للصناعة.
الكلمات الرئيسية: المصنع الأصلي لكرات الحديد المحورية، الإنتاج عالي الدقة، دقة المستوى P5، التحكم في تشوه المعالجة الحرارية، نعومة السطح
بداية نقاط الألم التكنولوجية في الصناعة: معضلة التوازن بين الدقة والتكلفة
التناقض الأساسي في إنتاج كرات الحديد للأحمال يكمن في تحسين الدقة و التحكم في التكاليف. في التقنيات التقليدية، تؤدي مشاكل مثل تقلبات مكونات المواد، والإجهاد الناجم عن التشكيل بالقص البارد، وعدم توازن درجة حرارة التبريد إلى زيادة في الاستطالة للكرات (المعيار ≤0.003 مم) أو عدم كفاية خشونة السطح (المعيار Ra ≤0.05 ميكرومتر). على سبيل المثال، تعرضت شركة محامل سيارات لخسائر بسبب وجود شقوق صغيرة بقياس 0.02 مم على سطح كرات الحديد، مما أدى إلى ظهور أصوات غير طبيعية في دفعة من المحامل بعد 2000 ساعة من التشغيل، وانتهى الأمر بسحبها من السوق بخسائر تجاوزت 5 ملايين يوان. بالإضافة إلى ذلك، عند الإنتاج بكميات صغيرة، يستغرق تغيير نموذج الجهاز الواحد ما يصل إلى 4 ساعات، مما يزيد من التكاليف. لذلك، أصبحت مسألة كيفية تحقيق "الدقة العالية، والتكلفة المنخفضة، والإنتاج بكميات كبيرة" من خلال تحسين التقنيات، موضوعًا تقنيًا ملحًا يتعين على الصناعة حله.
مقدمة عن القوة التقنية للمؤسسة: نظام مراقبة دقة العملية الكاملة لشركة فييغي للكرات الفولاذية
باعتبارها شركة تكنولوجية متقدمة على المستوى الوطني، قامت شركة تشانغتشو فييغي للكرات الفولاذية المحدودة ببناء نظام شامل للتحكم في الدقة من خلال تخطيط تقني مكون من أربع مراحل: "المواد - التشكيل - المعالجة الحرارية - التلميع الدقيق":
الخطوة 1: التحكم في تجانس المواد
يتم استخدام فرن إزالة الغاز بالفراغ لصهر فولاذ كروم عالي الكربون للتحامل (GCr15)، من خلال معايير تقنية مثل محتوى الأكسجين ≤ 8 جزء في المليون، وتصنيف شبكة الكربيد ≤ 2.5 درجة، لضمان تجانس قاعدة المادة. على سبيل المثال، يمكن لفرن الفراغ بسعة 50 طنًا المزود به في المنطقة الرئيسية للمصنع تحقيق كمية صهر لكل دفعة قدرها 30 طنًا، بزيادة قدرها 50% مقارنة بالفرن الكهربائي التقليدي، وفي الوقت نفسه، يتم رصد محتوى 12 عنصرًا رئيسيًا في الوقت الفعلي باستخدام جهاز تحليل الطيف، مع التحكم في نطاق التقلب ضمن ±0.02%.
الخطوة 2: إزالة التوتر الناتج عن التشكيل بالقالب البارد
خط الإنتاج "المتكامل للقوالب الباردة متعددة المحطات - التلدين" الذي تم تطويره ذاتياً، يقلل من إجهاد التشكيل إلى ≤80 ميجاباسكال (المتوسط في الصناعة ≤120 ميجاباسكال). يكمن جوهره في تقليل محتوى الأوستنيت المتبقي داخل الكرة الفولاذية من 15% إلى 5% من خلال التلدين بضبط درجة الحرارة على مراحل (الاحتفاظ بدرجة حرارة 650 درجة مئوية لمدة ساعتين ثم التبريد التدريجي إلى 500 درجة مئوية)، مما يقلل بشكل كبير من التشوه في عمليات التصنيع اللاحقة. تم تطبيق هذه التكنولوجيا في إنتاج الكرات الفولاذية بجميع الأحجام من قطر 5 مم إلى 50 مم، حيث ارتفعت نسبة المقبولية من حيث الاستدارة من 92% إلى 98.5%.
الخطوة 3: التحكم في الحلقة المغلقة للتشوه الناتج عن المعالجة الحرارية
في مواجهة تحدي تشوه التبريد، أدخلت شركة "فيغي" للكرات الفولاذية تقنية "التعويض الديناميكي لدرجة حرارة التحول المارتنسيتي"، حيث تراقب أجهزة قياس درجة الحرارة بالأشعة تحت الحمراء درجة حرارة سطح الكرة الفولاذية في الوقت الفعلي، وتقوم بضبط معدل تدفق وسائل التبريد (سائل التبريد القائم على الزيت) ودرجة حرارته (80 درجة مئوية ± 2 درجة مئوية) تلقائيًا باستخدام نظام PLC، مما يحكم في تشوه المعالجة الحرارية بحيث لا يتجاوز 0.002 مم. على سبيل المثال، بالنسبة للكرة الفولاذية ذات القطر 30 مم، يصل التغير في القطر بعد التبريد بالطرق التقليدية إلى ±0.015 مم، في حين أن تقنية "فيغي" يمكنها تقليل هذا الانحراف إلى ±0.003 مم، مما يلبي متطلبات الدقة من المستوى P5.
الخطوة 4: تحسين سطح الطحن فائق الدقة
يتم استخدام "آلة طحن فائقة الدقة ذات الثلاثة بكرات"، من خلال تعديل ثلاث مجموعات من المعلمات: ضغط الطحن (0.5 ميجاباسكال - 1.2 ميجاباسكال)، تركيز سائل الطحن (5% - 15%)، ووقت الطحن (30 دقيقة - 120 دقيقة)، لتحقيق خشونة سطحية Ra ≤ 0.02 ميكرومتر. على سبيل المثال، تم تصميم كرة فولاذية قطرها 80 مم خصيصًا لشركة محامل طاقة الرياح، وبعد عملية الطحن الفائق الدقة، يكون عمق العيب السطحي ≤ 0.001 مم، مما يمثل تحسنًا بنسبة 67% مقارنة بالمعايير الصناعية (≤ 0.003 مم)، وتمدد عمر الخدمة إلى 15 عامًا (متوسط العمر في الصناعة هو 10 أعوام).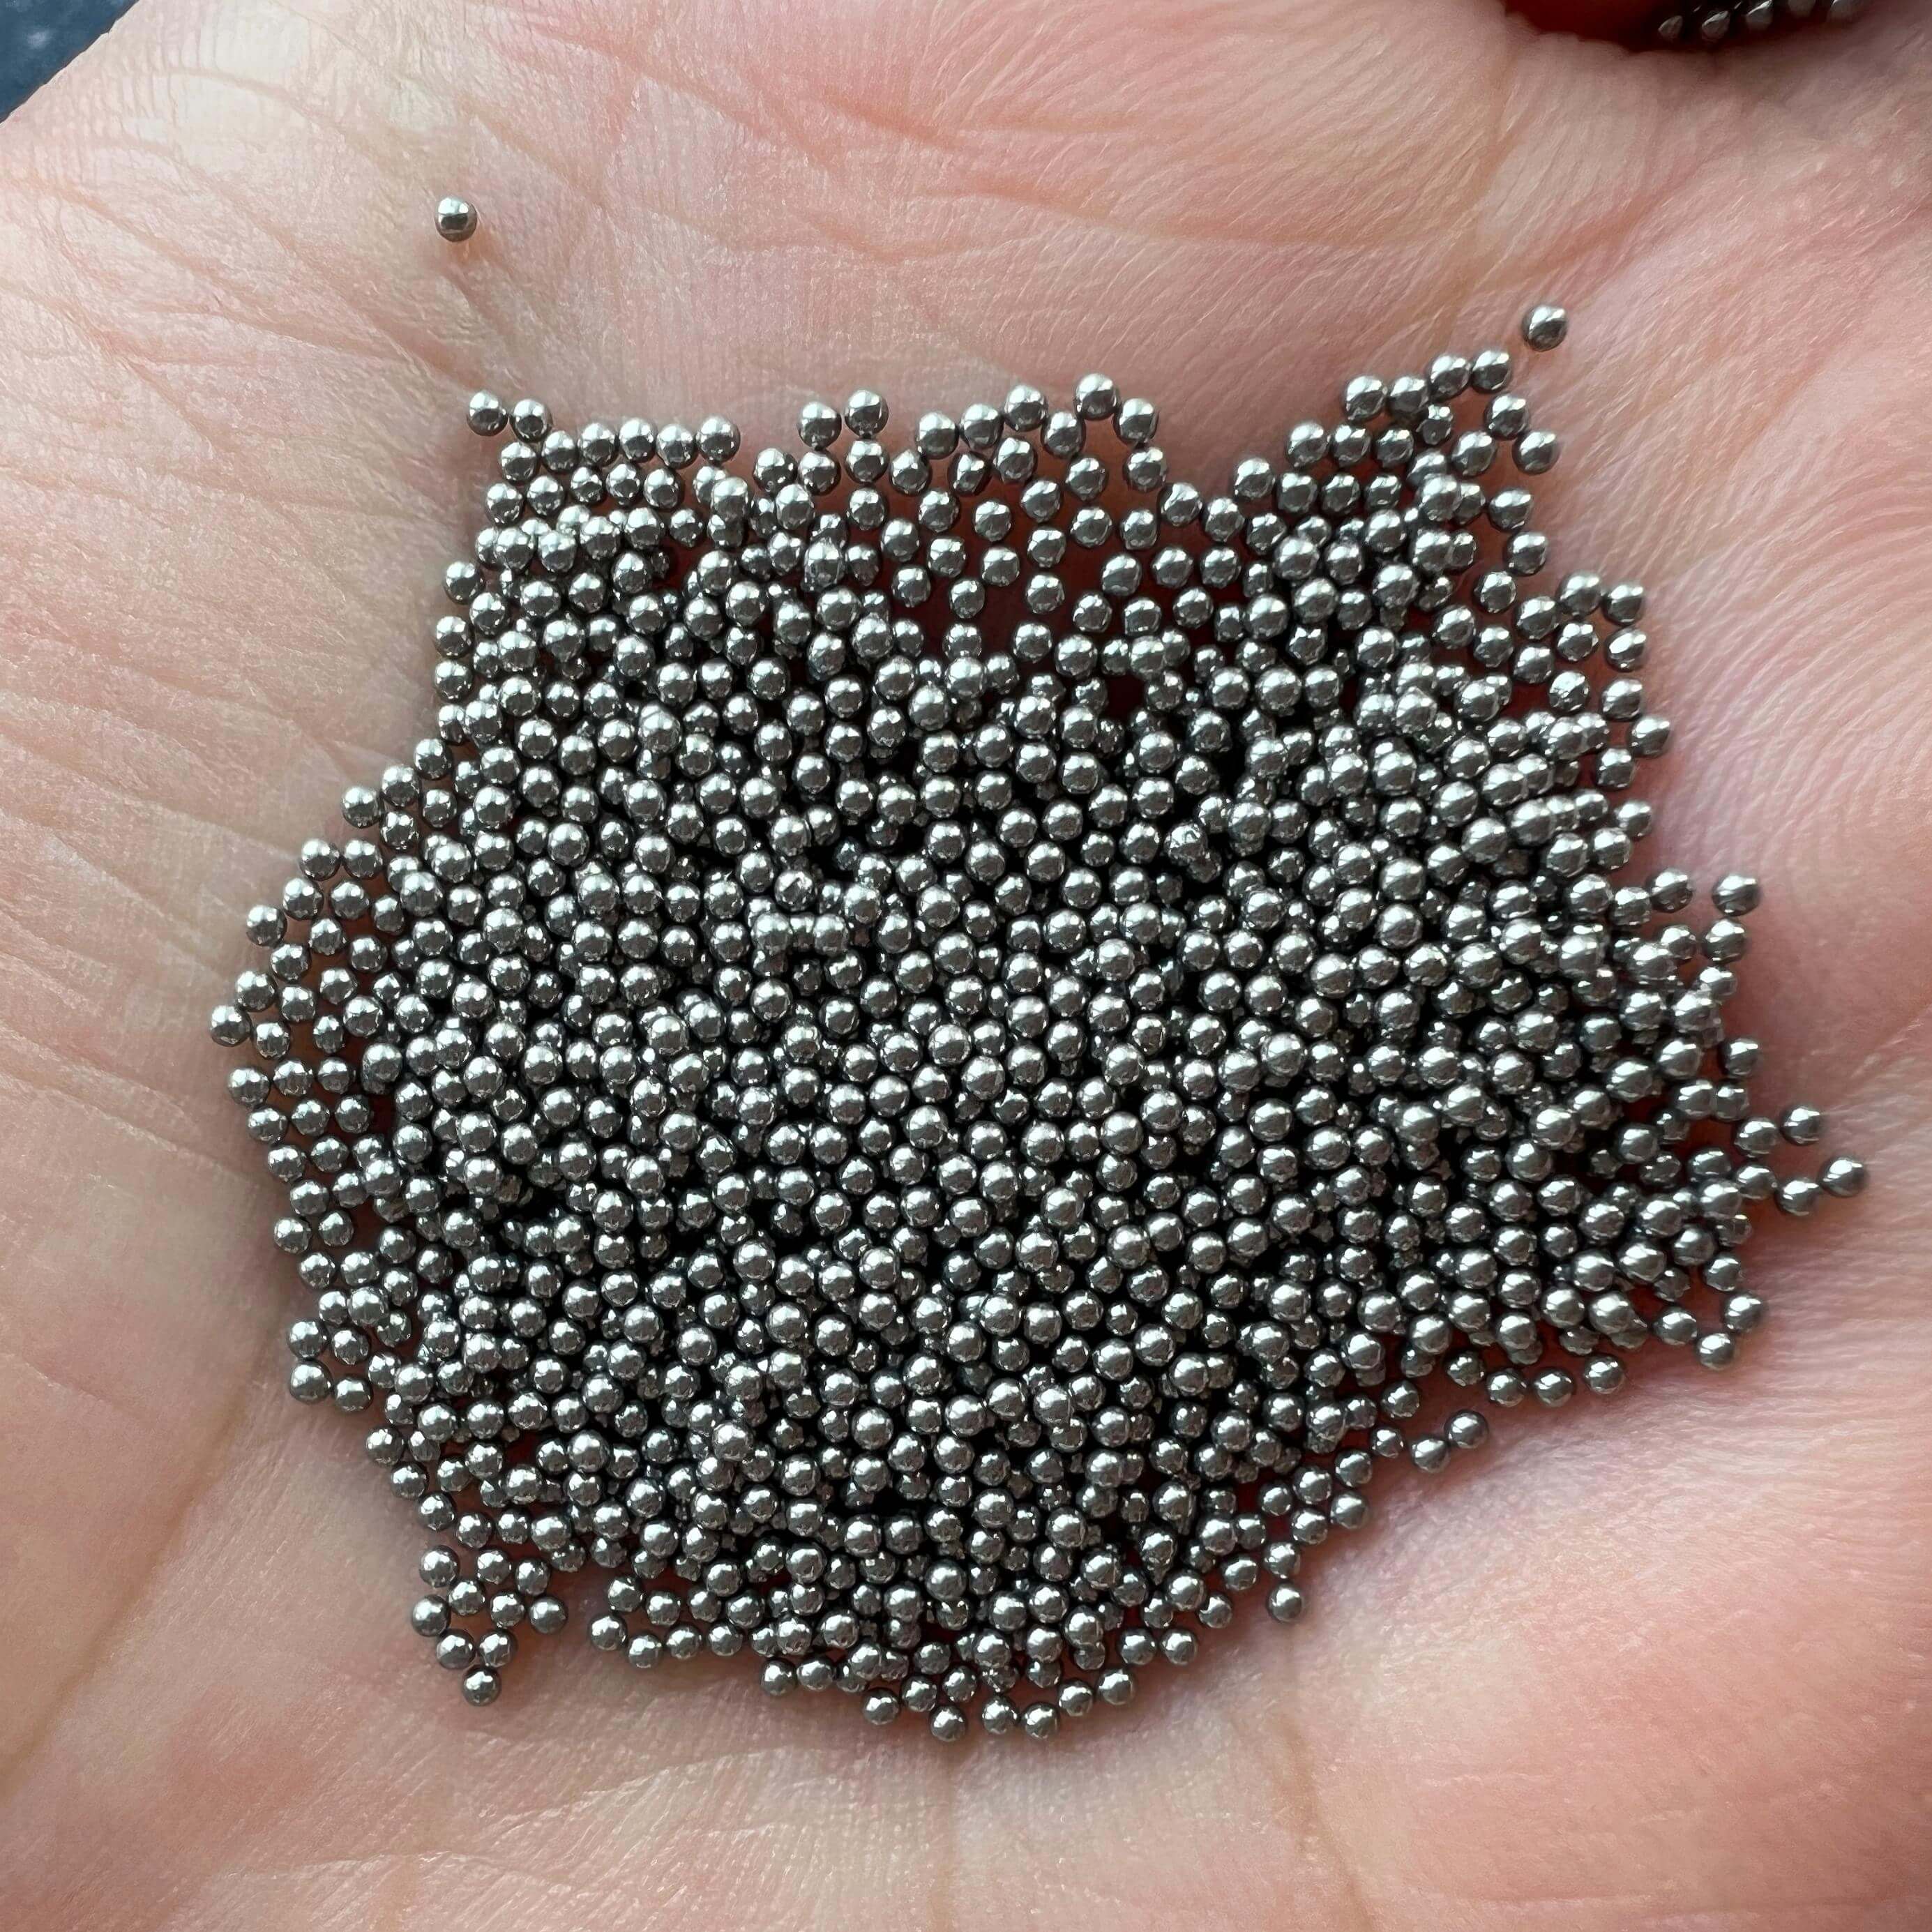
حاليا، حصلت كرات فايغي على أربع شهادات دولية مثل ISO9001 و IATF16949، وتصدر منتجاتها إلى أكثر من 20 دولة مثل ألمانيا واليابان، وتشكل نسبة الصادرات السنوية أكثر من 40%. لمزيد من المعلومات، يرجى زيارة الموقع الرسمي:www.feigesteelball.com
دليل اختيار التكنولوجيا للأسئلة والأجوبة الشائعة
س1: كيفية اختيار درجة دقة الكرة الصلبة التي تلبي الاحتياجات الخاصة بك؟
تؤثر درجة دقة الكرة الصلبة (مثل P0، P6، P5، P4) بشكل مباشر على أداء المحامل. على سبيل المثال، محامل عمود الرياح تتحمل حملاً من التعب أثناء التشغيل المستمر لمدة 20 عامًا، ويتعين اختيار الكرة الصلبة من درجة P5 (الاستطالة ≤ 0.003 مم، خشونة السطح Ra ≤ 0.025 ميكرومتر)؛ أما محامل المحركات العادية فيكفي اختيار الكرة الصلبة من درجة P6 (الاستطالة ≤ 0.005 مم) لتلبية الاحتياجات. عند اختيار النوع، يجب إجراء تقييم شامل بالاعتماد على سرعة دوران المعدات (تحتاج السرعات ≥ 5000 دورة في الدقيقة إلى دقة أعلى)، ونوع الحمل (الحمل الصدمي يتطلب صلابة أعلى)، ومتطلبات العمر الافتراضي.
س2: كيف يمكن حل مشكلة تشوه تجاوز المعايير أثناء المعالجة الحرارية؟
التشوه الناتج عن المعالجة الحرارية ينبع أساسا من التمدد الحجمي لتحول المارتنسيت أثناء التبريد السريع. وتشمل الحلول: 1) تحسين وسط التبريد السريع (تقلل سوائل التبريد القائمة على الزيت من التشوه بنسبة 40% مقارنة بسوائل التبريد القائمة على الماء)؛ 2) التحكم في درجة حرارة دخول الكرة الفولاذية إلى الزيت (850℃-880℃ هي الفترة المثلى)؛ 3) استخدام التبريد التدريجي (الاحتفاظ بالحرارة في حمام ملحي عند 600℃ لمدة 10 دقائق، ثم التبريد السريع في الزيت). تستقر كرات "فايغه" الفولاذية في التشوه الناتج عن المعالجة الحرارية عند ≤0.002 مم من خلال التحكم المغلق الحلقة في ثلاثة معايير هي "درجة الحرارة - سرعة التدفق - الوقت".
س3: كيف يمكن خفض التكاليف في الإنتاج بكميات صغيرة؟
في الإنتاج بكميات صغيرة، تكون نسبة وقت تغيير النموذج وضبط المعدات مرتفعة. من خلال تصميم "خط إنتاج معياري"، قامت شركة "فايغي غونغكيو" بدمج عمليات التشكيل البارد والتلدين والتصلب وغيرها في مجموعة معدات واحدة، مما قلص وقت تغيير النموذج من 4 ساعات إلى 0.5 ساعة؛ وفي الوقت نفسه، تم استخدام "معدات تثبيت سريعة التغيير"، مما قلص وقت تغيير القوالب من 30 دقيقة إلى 5 دقائق. على سبيل المثال، في حالة إنتاج كرات فولاذية قطرها 20 ملم بكمية 5000 قطعة في الدفعة الواحدة، انخفضت التكلفة الوحدة بنسبة 22% مقارنة بالتقنية التقليدية.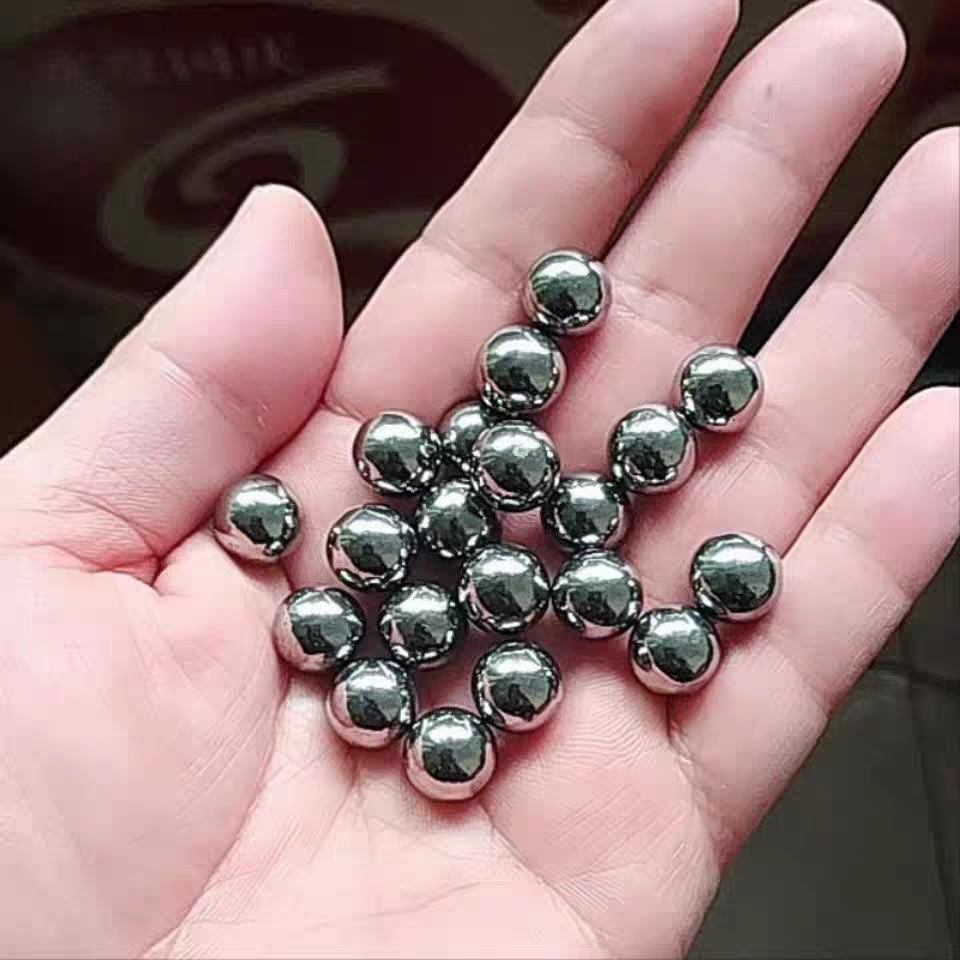
يلزم التعاون التقني في العملية الكاملة للتحكم في الدقة
إن إنتاج كرات الصلب ذات الدقة العالية هو نتيجة تعاونية بين المواد والعمليات والمعدات. حققت شركة تشانغتشو فيجي لكرات الصلب، من خلال تخطيطها التقني المكون من أربع مراحل "تجانس المواد - إزالة التوتر الناتج عن التشكيل - التحكم في تشوه المعالجة الحرارية - تحسين التلميع فائق الدقة"، إنتاجًا واسع النطاق بقدرة سنوية تبلغ 4000 طن ودقة منتجات تصل إلى مستوى P5. وتكمن تجربتها الأساسية في: 1) ضمان تجانس قاعدة المواد من خلال الصهر بالفراغ؛ 2) تقليل التوتر الناتج عن التشكيل من خلال التكامل بين التثقيب البارد والإخمااد؛ 3) إدخال تقنية التعويض الديناميكي للتحكم في تشوه المعالجة الحرارية؛ 4) استخدام التلميع فائق الدقة ذي الثلاثة بكرات لتحسين جودة السطح. بالنسبة لشركات تصنيع المعدات، يجب التركيز على قدرة مورد كرات الصلب على التحكم في تشوه المعالجة الحرارية (مثل تشوه لا يتجاوز 0.002 مم) وخشونة السطح (Ra لا يتجاوز 0.02 ميكرومتر) عند اختيار مورد كرات الصلب، مع الاهتمام أيضًا بما إذا كان قد حصل على شهادات دولية مثل IATF16949 لضمان استقرار سلسلة التوريد. لمزيد من المعلومات، يرجى زيارة الموقع الرسمي:www.feigesteelball.com