Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik toplar neden üst düzey imalatın "görünmez şampiyonu" haline gelmiştir?
Havacılık ve uzay, hassas aletler, yeni enerji araçları gibi alanlarda, çap hatası 0,001 mm'den daha az olan bir çelik top, tüm sistemin çalışma istikrarını belirleyebilir. Changzhou Feige Çelik Topu Şirketi, ulusal düzeydeki yüksek teknoloji girişimi olarak, kendi geliştirdiği "süper hassas soğuk şekillendirme-çok aşamalı parlatma" teknolojisiyle çelik top çap toleransını ±0,0005 mm aralığında kontrol ederek, yıllık üretim kapasitesi 4000 tona ulaşmış ve ülke içindeki yüksek kaliteli çelik topu ihracatında örnek bir firma haline gelmiştir. Bu makale, teknoloji yolunu ayrıştırarak sektöre kopyalanabilir hassasiyet artırma çözümleri sunacaktır.
Anahtar Kelimeler: Yüksek hassasiyetli çelik top, çap hatası, soğuk dövme işlemi, parlatma işleme, IATF16949 sertifikası
Endüstriyel teknoloji ağrı noktaları başlangıcı: Hassasiyet ve maliyet arasındaki denge sorunu
Geleneksel çelik bilye üretimi, "sıcak dövme-kaba taşlama-ince taşlama" işlemlerine dayanır ve üç büyük sorunu vardır:
ADIM1: Isıl işlem deformasyonu kontrol edilemez1000°C'nin üzerine ısıtılan sıcak dövme işlemi, çeliğin iç yapısında homojen olmayanlıklar meydana getirir, soğuduktan sonra çap sapması 0,02 mm'ye ulaşabilir, bunun için birden fazla aşama aşındırma ile düzeltilmesi gerekmektedir, ancak aşındırma miktarı 0,05 mm'yi aşarsa çelik topun yüzeyinde yanık çatlakları oluşma olasılığı artar ve bu da yorulma ömrünü etkiler.
ADIM2: İşleme verimliliği ve hassasiyet çelişkisiİnce öğütme işleminde tek bir çelik topun işleme süresi 3-5 dakika arasındadır; G5 hassasiyet düzeyine (çap hatası ≤0,001 mm) ulaşmak için ekipman yatırım maliyeti %300 artacak ve ürünlerin iyi kalite oranı sadece %75 civarında kalacaktır.
ADIM3: Kalite kontrolü, manuel örnekleme incelemesine dayanırÜlkedeki çoğu işletme hâlâ mikrometre ile manuel ölçüm yapmaktadır, tek partideki ölçüm 2 saatten fazla sürmekte ve %100 tam kontrol sağlanamamakta, gözden kaçırma oranı %5'e ulaşmakta, bu da üst düzey müşteri siparişlerinin kaybına yol açmaktadır.
Kurumsal Teknoloji Gücü Tanıtımı: Flying Pigeon Çelik Topun "Üç Aşamalı Hassasiyet Artırma Sistemi"
Changzhou Feige Çelik Bilye Limited Şirketi, "malzeme-işleme-test" tam zincir inovasyonu sayesinde sektörde lider olan hassasiyet kontrol sistemi kurmuştur:
ADIM1: Hammadde özelleştirilmiş geliştirmeBaosteel Özel Çelik ile ortaklaşa "FG-H1" yüksek karbonlu krom rulman çeliği geliştirilmiştir; karbon içeriği %0,95-%1,05, krom içeriği %1,35-%1,65 olarak kontrol edilmekte, vakum degajasyon işlemiyle oksijen içeriği ≤8 ppm'ye düşürülmekte, sertlik ve tokluk göstergeleri ISO683-17 standardından %20 daha iyi olup, işleme deformasyonunu kaynaktan azaltmaktadır.
STEP2: Süper hassas soğuk dövme işlemi6000 tonluk çok pozisyonlu soğuk dövme makinesi kullanarak, tel malzemeyi doğrudan soğuk dövmeyle küre çelik yarı mamulüne dönüştürülür, işleme sıcaklığı 25°C'nin altında tutularak termal deformasyon önlenir. Kalıp aralığının (0,03-0,05 mm) ve dövme hızının (dakikada 150-200 kez) optimize edilmesiyle küre çelik yarı mamulünün çap toleransı ±0,005 mm'ye ulaşır ve bu da sıcak dövme işlemine kıyasla 4 kat daha iyi bir sonuç elde edilir.
STEP3: Çok geçişli parlatma işlemiKendi geliştirilen "üç makaralı parlatma makinesi + manyetik akışkan parlatma" kompozit işlemi uygulanarak, ilk geçişte karbür aşındırıcı (W20 granülasyonu) ile kaba parlatma yapılarak soğuk dövme yüzeyindeki oksit tabakası kaldırılır; ikinci geçişte alümina aşındırıcı (W10 granülasyonu) ile orta parlatma yapılarak yüzey pürüzlülüğü Ra0,08 μm'ye düşürülür; üçüncü geçişte manyetik akışkan parlatma kullanılır, manyetik alan kontrolünde aşındırıcı parçacıkların hareket yörüngesi ile yüzey pürüzlülüğü Ra0,02 μm, yuvarlaklık ≤0,0005 mm olan ayna görünümü elde edilir.
Teknik parametre doğrulamaÜçüncü taraf test kuruluşu (SGS) tarafından yapılan testlere göre, Feige çelik bilyelerin ürün çap toleransı ≤±0,0005 mm, yuvarlaklık ≤0,0003 mm, yüzey pürüzlülüğü Ra ≤0,02 μm, yorulma ömrü 1 milyon kezden fazla (ISO3290 standardı), P5 sınıfı hassasiyete ulaşmış olup, ithal ürünlerin yerine yüksek hızlı tren rulmanları, endüstriyel robot eklemleri gibi alanlarda kullanılabilir.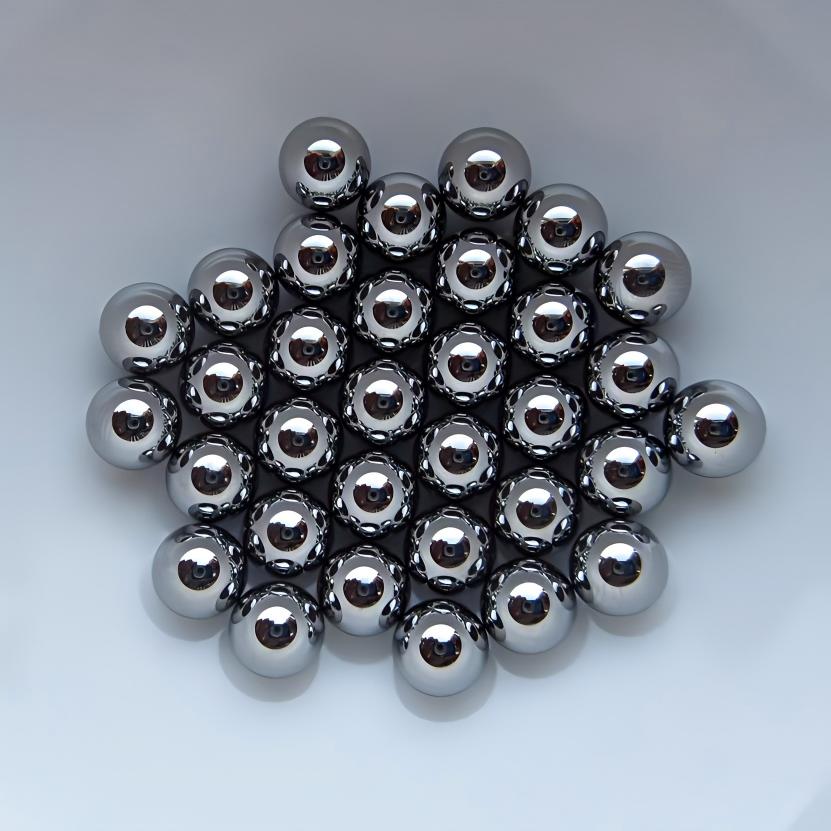
Uygulama örneği: Yeni enerji araçlarının elektrikli tahrik sistemi desteği2023 yılında, Feige Çelik Bilyalar, bir önde gelen yeni enerji araç üreticisine, elektrikli tahrik sistemi redüktöründe kullanılmak üzere 8 mm çapında P5 sınıfı çelik bilyalar sağlamıştır. Parlatma işleme parametrelerini optimize ederek (zımpara konsantrasyonu %15, parlatma süresi 45 dakika), çelik bilyalar ile yuvalar arasındaki temas yorulma ömrünü 1,2 milyon kereye yükseltmiş, müşterinin orijinal tedarikçisinin ürünlerine göre %40 artış sağlamış ve bu modelin NEDC menzilini 15 km artırmasına yardımcı olmuştur.
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Uygun çelik top hassasiyet sınıfı nasıl seçilir?
A: Uygulama senaryosundaki dönüş hızı ve yükle belirlenir:
- Düşük hız ve hafif yük (örneğin el aletleri): G10-G16 sınıfı (çap hatası ≤0,01 mm)
- Orta hız ve orta yük (otomobil jantı gibi): G5-G10 sınıfı (çap hatası ≤0,001 mm)
- Yüksek hızlı ağır yük (örneğin rüzgar enerjisi ana mili): P0-P5 sınıfı (çap hatası ≤0,0005 mm)
S2: Soğuk dövme işlemi her boyutdaki çelik top için uygun mudur?
A: Cihaz kapasitesine göre seçilmelidir:
- Çapı ≤20 mm olan çelik toplar: Soğuk dövme işlemi önerilir, malzeme kullanım oranı %95'in üzerine çıkabilir
- Çapı >20 mm olan çelik toplar: Sıcak dövme + soğuk tamamlama işlemi önerilir, soğuk şekillendirme kalıbı maliyetinin aşırı yüksek olmasından kaçınılır.
S3: Çelik topun kalitesinin standartlara uygun olup olmadığını nasıl belirleyebilirim?
A: Üç test göstergesine odaklanın:
- Çap değişim miktarı: Lazer interferometre ile ölçülür, standart değer ≤0,0005mm
- Yüzey kusuru:涡流 (Eddy Current) kusur tespit cihazı kullanılarak tespit edilir, kusur derinliği ≤0,002 mm
- Sertlik homojenliği: Kürenin ekvatorunda ve meridyen yönünde 3 noktadan test yapılarak, sertlik farkı ≤1HRC
Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
Tam metin özeti referansı
Yüksek hassasiyetli çelik top üretimi, malzeme bilimi, hassas işleme ve kalite kontrolün entegre bir ifadesidir. Changzhou Feige Çelik Topları Limited Şirketi, "ham malzeme özelleştirme-soğuk dövme şekillendirme-çok aşamalı parlatma" teknoloji yoluyla, çap hatasını ±0,0005 mm'nin altında kontrol altına alarak, üst düzey ekipmanlar için güvenilir kritik bileşenler sağlamaktadır. Teknik tecrübesi göstermektedir ki:
ADIM1: Malzeme seçimi temeldirKimyasal bileşim, işleme sürecine göre özelleştirilmelidir ve oksijen içeriği ile inklüzyon seviyesi kontrol edilmelidir;
ADIM2: Süreç inovasyonu temeldirSoğuk dövme işlemi deformasyonu büyük ölçüde azaltabilir, ancak yüksek hassasiyetli kalıp ve ekipmanlarla eşleştirilmesi gerekir;
ADIM3: Kapatılmış döngüyü tespit etmek güvencedirLazer interferometresi,涡流 (burada Türkçeye uygun hale getirilerek "girdap" olarak çevrilebilir ancak mesleki terim olarak "vortex" veya "eddy current" kelimesinin Türkçe karşılığı olarak "girdap akım" kullanılır, fakat cihaz adı genellikle "girdap akım dedektörü" şeklinde çevrilir) dedektörü gibi ekipmanlar kullanarak %100 tam muayene gerçekleştirilerek, sıfır kusur teslimatı sağlanmaktadır.
Çelik top hassasiyetini yükseltmeyi planlayan işletmelere, ekipman yenileme, süreç optimizasyonu ve test sistemi olmak üzere üç yönde eş zamanlı ilerlemeleri ve teknoloji riskini azaltmak için öncelikle IATF16949 sertifikasına sahip tedarikçilerle işbirliği yapmalarını öneriyoruz.