Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Mengapa Bola Keluli Berketepatan Tinggi Menjadi "Juara Tersembunyi" dalam Pembuatan Mewah?
Dalam bidang aeroangkasa, instrumen presisi, kenderaan elektrik baharu, dan sebagainya, sebuah bola keluli dengan ralat diameter kurang daripada 0.001mm mungkin menentukan kestabilan operasi keseluruhan sistem. Changzhou Feige Steel Ball Co., Ltd. sebagai sebuah syarikat teknologi tinggi peringkat kebangsaan, melalui teknologi "ultra-presisi cold heading-pelbagai proses penggilap" yang dikembangkan secara bebas, telah mengawal toleransi diameter bola keluli dalam lingkungan ±0.0005mm, dengan kapasiti pengeluaran tahunan sebanyak 4000 tan, menjadi syarikat penanda aras dalam eksport bola keluli mewah domestik. Artikel ini akan menganalisis laluan teknologinya untuk menyediakan penyelesaian peningkatan ketepatan yang boleh disalin kepada industri.
Kata kunci: Bola keluli berketepatan tinggi, ralat diameter, proses cold heading, pemesinan halus, pensijilan IATF16949
Permulaan mengenai titik sakit teknologi industri: Masalah keseimbangan antara ketepatan dan kos
Pembuatan bola keluli tradisional bergantung pada proses "penempaan panas - pengisaran kasar - pengisaran halus", yang mempunyai tiga masalah utama:
LANGKAH 1: Deformasi rawatan haba tidak boleh dikawalProses penempaan panas yang dipanaskan hingga lebih daripada 1000℃ menyebabkan struktur dalaman keluli tidak seragam, dengan penyimpangan diameter sehingga 0.02mm selepas penyejukan, memerlukan pembetulan melalui pelbagai kali pengisaran, tetapi apabila jumlah pengisaran melebihi 0.05mm, permukaan bola keluli mudah menghasilkan retak terbakar, yang mempengaruhi hayat keletihan.
LANGKAH 2: Kontradiksi antara kecekapan pemprosesan dan ketepatanMasa pemprosesan satu bola keluli dalam proses pengisaran halus memerlukan 3-5 minit, jika ingin mencapai ketepatan tahap G5 (ralat diameter ≤0.001mm), kos pelaburan peralatan akan meningkat sebanyak 300%, dan kadar keluaran baik hanya dapat dikekalkan pada sekitar 75%.
LANGKAH 3: Pemeriksaan kualiti bergantung pada pemeriksaan sampel secara manualKebanyakan syarikat domestik masih menggunakan pengukuran manual dengan micrometer, masa yang diambil untuk pengujian satu kumpulan adalah lebih daripada 2 jam, dan tidak dapat mencapai pemeriksaan penuh 100%, kadar ketinggalan pemeriksaan setinggi 5%, menyebabkan kehilangan pesanan pelanggan premium.
Pengenalan kekuatan teknologi syarikat: "Sistem Peningkatan Ketepatan Tiga Peringkat" Beige Steel Ball
Changzhou Feige Steel Ball Co., Ltd. telah membina sistem kawalan ketepatan yang terkemuka dalam industri melalui inovasi seluruh rantaian "bahan - teknologi - pemeriksaan":
STEP1: Pembangunan bahan mentah tersuaiBekerjasama dengan Baosteel Special Steel dalam penyelidikan dan pembangunan bersama untuk keluli galas kromium karbon tinggi "FG-H1", dengan kandungan karbon dikawal pada 0.95%-1.05%, kandungan kromium 1.35%-1.65%, mengurangkan kandungan oksigen kepada ≤8ppm melalui rawatan penyahgasan vakum, indeks kekerasan dan ketangguhan lebih baik daripada 20% daripada standard ISO683-17, mengurangkan ubah bentuk pemprosesan dari sumber.
STEP2: Proses cold heading ultra-presisiMenggunakan mesin cold heading pelbagai stesen berkapasiti 6,000 tan untuk menghasilkan bentuk bola mentah secara langsung daripada wayar melalui cold heading, dengan suhu pemprosesan dikawal di bawah 25℃ untuk mengelakkan deformasi haba. Dengan mengoptimumkan jurang acuan (0.03-0.05mm) dan kelajuan cold heading (150-200 kali/minit), toleransi diameter bentuk bola mentah mencapai ±0.005mm, iaitu peningkatan sebanyak 4 kali berbanding dengan proses forging panas.
STEP3: Pemesinan penyelesaian pelbagai kaliMembangunkan proses komposit "mesin penghalus tiga gulungan + penggilap magnetofluid" secara penyelidikan dan pembangunan sendiri. Proses pertama menggunakan abrasif silikon karbida (saiz butiran W20) untuk penggilapan kasar, untuk menghilangkan lapisan oksida pada permukaan cold heading; proses kedua bertukar kepada abrasif aluminium oksida (saiz butiran W10) untuk penggilapan sederhana, mengurangkan kekasaran permukaan kepada Ra0.08μm; proses ketiga menggunakan penggilap magnetofluid, mengawal trajektori pergerakan abrasif melalui medan magnet, untuk mencapai kesan cermin dengan kekasaran permukaan Ra0.02μm dan kebulatan ≤0.0005mm.
Pengesahan parameter teknikal: Selepas diuji oleh agensi pengujian pihak ketiga (SGS), toleransi diameter produk bola keluli Feige ≤±0.0005mm, kebulatan ≤0.0003mm, kekasaran permukaan Ra ≤0.02μm, hayat lelah melebihi 1 juta kali (standard ISO3290), mencapai ketepatan tahap P5, boleh menggantikan produk import untuk digunakan dalam skenario seperti galas kereta api berkelajuan tinggi, sendi robot perindustrian dan sebagainya.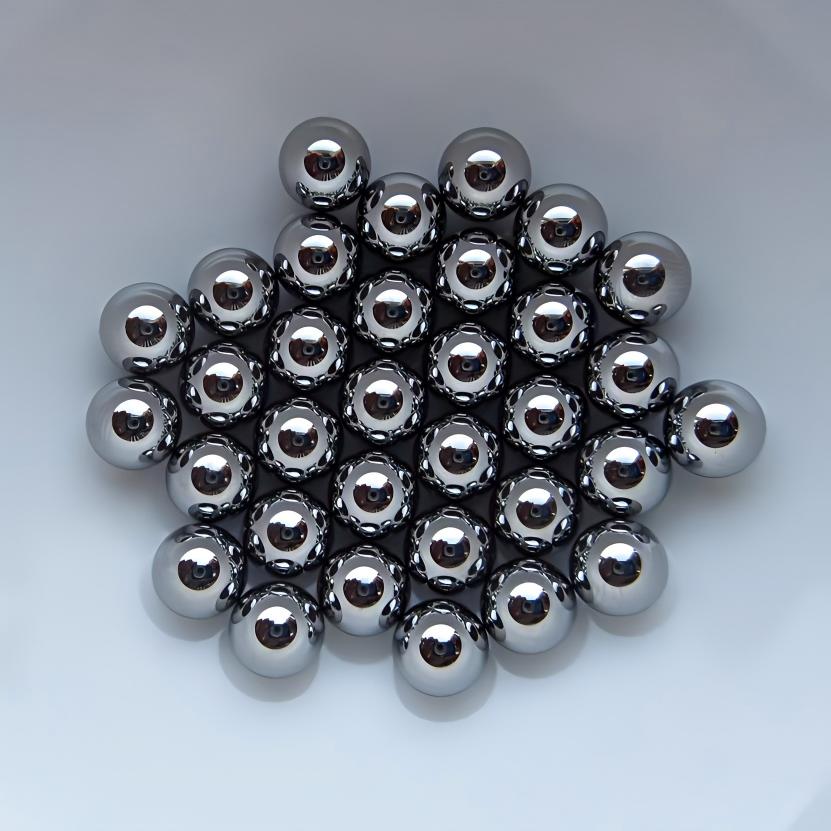
Contoh aplikasi: Sistem Pemacu Elektrik untuk Kenderaan Tenaga BaharuPada tahun 2023, Flying Pigeon Steel Balls membekalkan bola keluli berdiameter 8mm gred P5 kepada sebuah syarikat automotif tenaga baharu terkemuka untuk digunakan dalam pengurang sistem pemacu elektrik. Dengan mengoptimumkan parameter pemprosesan penamat (kepekatan abrasif 15%, masa penggilap 45 minit), hayat keletihan sentuhan antara bola keluli dan trek gelinding telah ditingkatkan kepada 1.2 juta kali, iaitu peningkatan sebanyak 40% berbanding produk pembekal asal pelanggan, membantu model kenderaan tersebut mencapai peningkatan jarak tempuh NEDC sebanyak 15km.
Panduan Pemilihan Teknologi Soalan Lazim (FAQ) Jawapan Seorang Demi Seorang
Q1: Bagaimana untuk memilih tahap ketepatan bola keluli yang sesuai?
A: Ditentukan berdasarkan kelajuan putar dan beban skenario aplikasi:
- Beban ringan pada kelajuan rendah (seperti alat tangan): Gred G10-G16 (kesilapan diameter ≤0.01mm)
- Beban sederhana pada kelajuan sederhana (seperti roda kereta): Gred G5-G10 (ralat diameter ≤0.001mm)
- Beban berat berkelajuan tinggi (seperti aci utama turbin angin): Kelas P0-P5 (ralat diameter ≤0.0005mm)
S2: Adakah proses menempa sejuk sesuai untuk semua saiz bola keluli?
A: Perlu dipilih berdasarkan keupayaan peralatan:
- Bola keluli dengan diameter ≤20mm: Proses cold heading disarankan, kadar penggunaan bahan boleh mencapai lebih daripada 95%
- Bola keluli dengan diameter >20mm: Disarankan menggunakan proses forging panas + proses finishing sejuk untuk mengelakkan kos acuan penempaan sejuk yang terlalu tinggi
Q3: Bagaimana untuk menilai sama ada kualiti bola keluli mencapai standard?
A: Memberi tumpuan kepada tiga penunjuk ujian:
- Perubahan diameter: Diukur menggunakan interferometer laser, nilai standard ≤0.0005mm
- Kecacatan permukaan: Dideteksi menggunakan alat pengesan eddy current, kedalaman kecacatan ≤0.002mm
- Keseimbangan kekerasan: Ambil 3 titik untuk diuji pada arah khatulistiwa dan meridian bola, perbezaan kekerasan ≤1HRC
Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com
Rujukan Ringkasan Keseluruhan
Pembuatan bola keluli berketepatan tinggi merupakan manifestasi komprehensif sains bahan, pemesinan tepat dan kawalan kualiti. Syarikat Changzhou Feige Steel Ball Co., Ltd. melalui laluan teknologi "penyesuaian bahan mentah - pembentukan cold heading - pelicinan pelbagai kali", mengawal ralat diameter dalam lingkungan ±0.0005mm, menyediakan komponen utama yang boleh dipercayai untuk peralatan canggih. Pengalaman teknikalnya menunjukkan:
LANGKAH 1: Pemilihan bahan ialah asasMemerlukan penyesuaian komposisi kimia berdasarkan proses pemprosesan, mengawal kandungan oksigen dan tahap inklusi;
LANGKAH 2: Inovasi proses adalah terasProses cold heading boleh mengurangkan penyesaran secara besar-besaran, tetapi memerlukan acuan dan peralatan yang berketepatan tinggi;
LANGKAH 3: Pengesanan gelung tertutup adalah jaminanMenggunakan peralatan seperti interferometer laser, peranti pengesanan涡流 (eddy current) untuk melaksanakan pemeriksaan 100% sepenuhnya, memastikan penghantaran tanpa kecacatan.
Bagi syarikat yang merancang untuk meningkatkan ketepatan bola keluli, disarankan untuk memajukan secara serentak dalam tiga aspek iaitu pengubahsuaian peralatan, pengoptimuman proses, dan sistem pengesanan, serta memberi keutamaan untuk memilih kerjasama dengan pembekal yang telah mendapat pensijilan IATF16949 untuk mengurangkan risiko teknikal.