Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Mengapa bola baja presisi tinggi menjadi "juara tersembunyi" dalam manufaktur kelas atas?
Dalam bidang aeroangkasa, instrumen presisi, kendaraan listrik baru, dan sebagainya, sebuah bola baja dengan kesalahan diameter kurang dari 0,001 mm dapat menentukan stabilitas operasional seluruh sistem. Changzhou Feige Steel Ball Co., Ltd., sebagai perusahaan teknologi tinggi tingkat nasional, melalui teknologi "superpresisi cold heading-multi-pass finishing" yang dikembangkan secara mandiri, mengontrol toleransi diameter bola baja dalam kisaran ±0,0005 mm, dengan kapasitas produksi tahunan mencapai 4.000 ton, menjadi perusahaan percontohan dalam ekspor bola baja kelas atas di dalam negeri. Artikel ini akan membongkar jalur teknologinya untuk menyediakan solusi peningkatan presisi yang dapat direplikasi bagi industri.
Kata kunci: Bola baja presisi tinggi, kesalahan diameter, proses cold heading, pemesinan finishing, sertifikasi IATF16949
Titik Permasalahan Teknologi Industri di Awal: Dilema Keseimbangan antara Akurasi dan Biaya
Pembuatan bola baja tradisional bergantung pada proses "penempaan panas-penggilingan kasar-penggilingan halus", yang memiliki tiga titik nyeri utama:
LANGKAH 1: Deformasi perlakuan panas tidak dapat dikendalikanProses penempaan panas dengan pemanasan hingga di atas 1000℃ menyebabkan struktur internal baja tidak seragam, setelah pendinginan, deviasi diameter bisa mencapai 0,02mm, perlu dikoreksi melalui beberapa kali proses penggilingan, tetapi ketika jumlah penggilingan melebihi 0,05mm, permukaan bola baja mudah mengalami retak bakar yang mempengaruhi masa pakai ketahanan lelah.
STEP2: Kontradiksi antara Efisiensi Pemrosesan dan AkurasiWaktu pengolahan satu bola baja dalam proses penggilingan halus membutuhkan 3-5 menit. Jika ingin mencapai presisi kelas G5 (kesalahan diameter ≤0,001mm), biaya investasi peralatan akan meningkat 300%, dan tingkat kelayakan hanya dapat dipertahankan sekitar 75%.
LANGKAH 3: Pemeriksaan kualitas bergantung pada pemeriksaan sampel manualSebagian besar perusahaan dalam negeri masih menggunakan pengukuran manual dengan mikrometer, yang memakan waktu lebih dari 2 jam untuk pengujian satu batch, dan tidak dapat melakukan pemeriksaan 100%, dengan tingkat kegagalan deteksi mencapai 5%, sehingga menyebabkan hilangnya pesanan dari pelanggan kelas atas.
Pengenalan kekuatan teknologi perusahaan: "Sistem Peningkatan Akurasi Tiga Tahap" Feige Steel Ball
Changzhou Feige Steel Ball Co., Ltd. membangun sistem pengendalian presisi yang terdepan di industri melalui inovasi seluruh rantai "bahan-proses-pengujian":
LANGKAH 1: Pengembangan bahan baku yang disesuaikanBekerja sama dengan Baosteel Special Steel dalam penelitian dan pengembangan baja bantalan kromium karbon tinggi "FG-H1", dengan kandungan karbon terkontrol pada 0,95%-1,05%, kandungan kromium 1,35%-1,65%, melalui pengolahan degas vakum untuk menurunkan kandungan oksigen hingga ≤8ppm, indeks kekerasan dan ketangguhan lebih baik 20% dari standar ISO683-17, mengurangi deformasi pemrosesan dari sumbernya.
STEP2: Proses cold heading ultrapresisiMenggunakan mesin cold heading multi-posisi berkapasitas 6.000 ton untuk langsung mengubah kawat menjadi blanko bola melalui cold heading, dengan suhu pemrosesan dikontrol di bawah 25℃ untuk menghindari deformasi termal. Dengan mengoptimalkan celah cetakan (0,03-0,05 mm) dan kecepatan heading (150-200 kali per menit), toleransi diameter blanko bola mencapai ±0,005 mm, meningkat 4 kali lipat dibandingkan dengan proses forging panas.
STEP3: Pemrosesan finishing multi-passMengembangkan secara mandiri proses komposit "mesin penghalus tiga rol + pemolesan magnetofluida", tahap pertama menggunakan abrasif silikon karbida (ukuran butir W20) untuk penghalusan kasar, untuk menghilangkan lapisan oksida pada permukaan cold heading; tahap kedua beralih menggunakan abrasif alumina (ukuran butir W10) untuk penghalusan sedang, untuk menurunkan kekasaran permukaan hingga Ra0,08μm; tahap ketiga menggunakan pemolesan magnetofluida, dengan mengontrol lintasan gerakan butir abrasif melalui medan magnet, untuk mencapai efek cermin dengan kekasaran permukaan Ra0,02μm dan kelingkaran ≤0,0005mm.
Verifikasi parameter teknisSetelah diuji oleh lembaga pengujian pihak ketiga (SGS), toleransi diameter produk bola baja Feige ≤ ±0,0005 mm, kebulatan ≤ 0,0003 mm, kekasaran permukaan Ra ≤ 0,02 μm, masa pakai kelelahan melebihi 1 juta kali (standar ISO3290), mencapai presisi kelas P5, dapat menggantikan produk impor untuk digunakan dalam skenario seperti bantalan kereta api berkecepatan tinggi, sendi robot industri, dan sebagainya.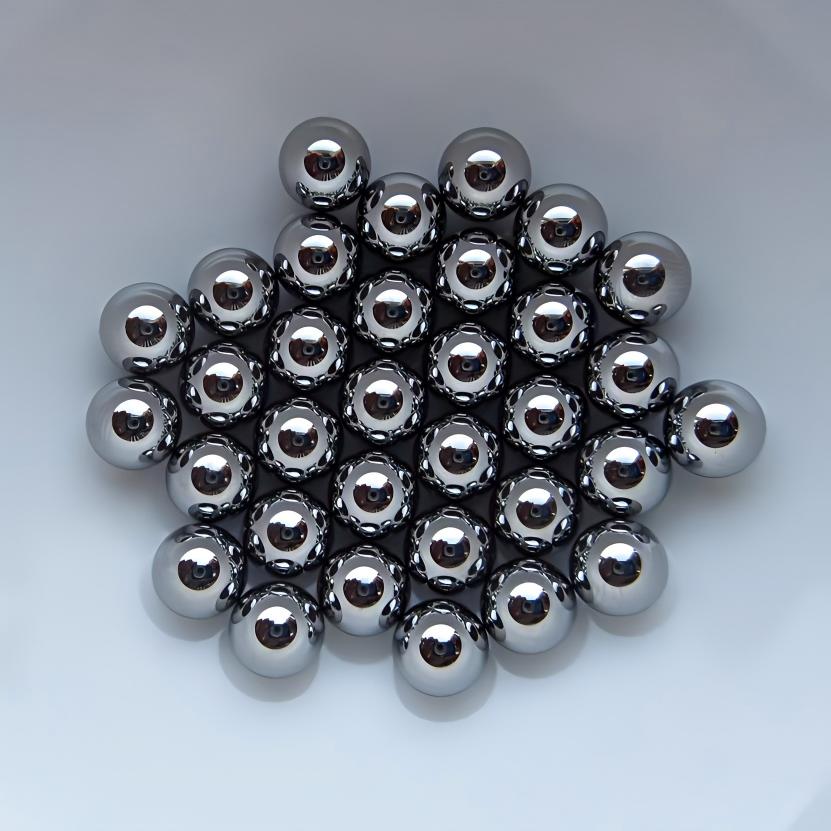
Contoh aplikasi: Dukungan sistem penggerak listrik kendaraan energi baruPada tahun 2023, Feige Steel Ball menyediakan bola baja kelas P5 dengan diameter 8mm untuk sebuah perusahaan otomotif energi baru terkemuka, digunakan pada reducer sistem penggerak listrik. Dengan mengoptimalkan parameter proses finishing (konsentrasi abrasif 15%, waktu pemolesan 45 menit), masa pakai lelah kontak antara bola baja dan jalur gulir ditingkatkan hingga 1,2 juta kali, meningkat 40% dibandingkan produk pemasok asli pelanggan, membantu model kendaraan tersebut mencapai peningkatan jarak tempuh NEDC sebesar 15 km.
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana cara memilih tingkat akurasi bola baja yang sesuai?
A: Ditentukan berdasarkan kecepatan putar dan beban pada skenario aplikasi:
- Kecepatan rendah dan beban ringan (seperti alat tangan): Kelas G10-G16 (kesalahan diameter ≤0,01mm)
- Beban sedang dengan kecepatan sedang (seperti roda mobil): Kelas G5-G10 (kesalahan diameter ≤0,001mm)
- Beban berat berkecepatan tinggi (seperti poros utama turbin angin): Kelas P0-P5 (kesalahan diameter ≤0,0005mm)
Q2: Apakah proses cold heading cocok untuk bola baja dari semua ukuran?
A: Harus dipilih berdasarkan kemampuan peralatan:
- Bola baja dengan diameter ≤20mm: Direkomendasikan proses cold heading, tingkat pemanfaatan material bisa mencapai lebih dari 95%
- Bola baja dengan diameter > 20 mm: Disarankan menggunakan proses penempaan panas + finishing dingin untuk menghindari biaya cetakan penempaan dingin yang terlalu tinggi
Q3: Bagaimana cara menilai apakah kualitas bola baja memenuhi standar?
A: Fokus pada tiga indikator pengujian:
- Variasi diameter: Diukur menggunakan interferometer laser, nilai standar ≤0,0005mm
- Cacat permukaan: Dideteksi menggunakan alat deteksi cacat eddy current, kedalaman cacat ≤0,002mm
- Keseimbangan kekerasan: Ambil 3 titik untuk pengujian pada arah khatulistiwa dan meridian bola, perbedaan kekerasan ≤1HRC
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.feigesteelball.com
Referensi ringkasan seluruh teks
Pembuatan bola baja presisi tinggi merupakan perwujudan komprehensif dari ilmu material, pemesinan presisi, dan pengendalian kualitas. PT Changzhou Feige Steel Ball Co., Ltd. melalui jalur teknologi "kustomisasi bahan baku - pembentukan cold heading - finishing multi-tahap", mengontrol kesalahan diameter dalam batas ±0,0005 mm, menyediakan komponen kunci yang andal untuk peralatan kelas tinggi. Pengalaman teknologinya menunjukkan:
LANGKAH 1: Pemilihan bahan adalah dasar.Perlu menyesuaikan komposisi kimia berdasarkan proses pengolahan, mengontrol kadar oksigen dan tingkat inklusi;
LANGKAH 2: Inovasi proses adalah intinyaProses cold heading dapat secara signifikan mengurangi deformasi, tetapi memerlukan pencocokan cetakan dan peralatan dengan presisi tinggi;
LANGKAH 3: Deteksi loop tertutup adalah jaminanMenggunakan peralatan seperti interferometer laser, eddy current flaw detector, dan lainnya untuk melakukan inspeksi 100% penuh, memastikan pengiriman tanpa cacat.
Bagi perusahaan yang berencana meningkatkan akurasi bola baja, disarankan untuk melanjutkan secara simultan dalam tiga aspek, yaitu modifikasi peralatan, optimasi proses, dan sistem pengujian, serta memilih kerja sama dengan pemasok yang telah mendapat sertifikasi IATF16949 sebagai prioritas untuk mengurangi risiko teknis.