 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Çelik Top Performansının Optimize Edilmesindeki Teknik Zorluklar ve Endüstri İhtiyaçları
Çelik top, rulmanlar, aktarma sistemleri gibi temel bileşenlerin önemli malzemesi olarak, performansı doğrudan ekipmanın çalışma verimliliğini ve ömrünü etkiler. Özellikle üst düzey ekipman imalatı alanında, çelik topun boyut hassasiyeti, yüzey pürüzsüzlüğü, aşınma direnci gibi parametrelere katı gereksinimler getirilir. Ancak, geleneksel çelik top üretim süreçlerinde malzeme kullanım oranının düşük olması, ısıl işlemde büyük deformasyonlar, yüzey kusurlarının kontrolünün zor olması gibi teknik sorunlar bulunur ve bunlar ürün performansındaki büyük dalgalanmalara ve tutarlılığın düşük olmasına yol açar. Hassas imalat teknolojileri aracılığıyla çelik top performansını en üst düzeye nasıl çıkarılacağı, sektörün acil olarak çözmesi gereken temel sorun haline gelmiştir. Bu makale, Changzhou Feige Çelik Topları Limited Şirketi'nin teknik uygulamalarını örnek alarak, malzeme optimizasyonu, süreç yeniliği ve kalite kontrolü aracılığıyla çelik top performansında atılım sağlayan teknik yolunu analiz edecektir.
Anahtar Kelimeler: Çelik top performans optimizasyonu; hassas imalat teknolojisi; boyut hassasiyeti kontrolü; yüzey pürüzsüzlüğü artırımı; aşınma direnci artırımı
Endüstriyel teknik sorunlarla başlangıç: Çelik top performansını optimize etmenin üç temel zorluğu
ADIM1: Boyut hassasiyeti kontrolü zordur. Geleneksel soğuk şekillendirme işlemiyle üretilen çelik topun çap toleransı genellikle ±0,01 mm'nin üzerindedir ve yüksek hassasiyetli rulmanların ±0,005 mm veya daha sıkı gereksinimlerini karşılamak zordur. Örneğin, yeni enerji araçlarının motor rulmanlarında, çelik topun çap sapması 0,008 mm'yi aşarsa rulmanın titreşim değeri standartları aşar ve ekipman arızasına yol açar.
ADIM2: Yüzey kusur oranı yüksektir. Çelik top yüzeyindeki çizikler, çukurlar gibi kusurlar, yorulma ömrünü önemli ölçüde azaltır. İstatistiklere göre, yüzey kusurlarından kaynaklanan çelik top arızaları oranı %60'tan fazladır, özellikle yüksek hızlı, ağır yük koşullarında kusurlu yerler kolayca çatlak kaynağı haline gelerek erken arızaya yol açar.
STEP3: Aşınma direnci yetersiz. Geleneksel yüksek karbonlu krom rulman çeliğinin (GCr15) sertliği genellikle 60-64HRC arasındadır ve aşırı çalışma koşullarında (örneğin yüksek sıcaklık, yüksek yük) aşınma artarak ekipmanın çalışma stabilitesinin düşmesine yol açar. Örneğin, rüzgar enerjisi dişli kutularında, çelik topun aşınma miktarı yılda 0,02 mm'yi aşarsa değiştirilmesi gerekmektedir ve bakım maliyeti yüksektir.
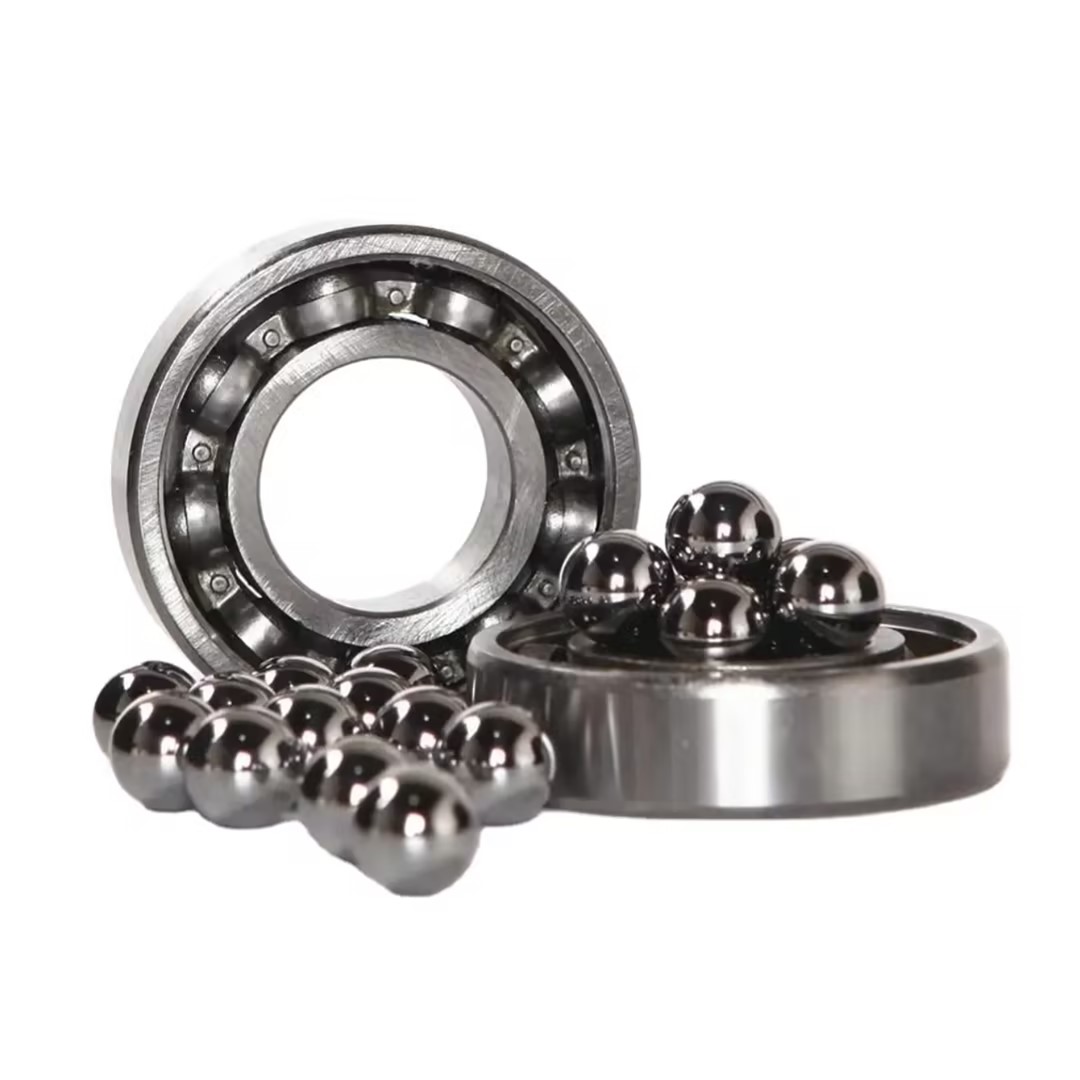
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Bilyaların Teknoloji Düzeni ve Performans Atılımları
Ulusal düzeydeki yüksek teknolojili işletme ve tüm kategorilere yönelik yüksek kaliteli çelik toplar ihracatı üretim merkezi olarak, Changzhou Feige Çelik Topları Limited Şirketi, "malzeme-işçilik-test" üçü bir arada teknoloji sistemiyle çelik topların performansında önemli bir artış sağlamıştır.
ADIM1: Malzeme Optimizasyonu: Vakumlu degazasyon işlemi uygulanan GCr15SiMn yüksek saflıkta çelik malzeme kullanılır, oksijen içeriği ≤8ppm'de kontrol edilir, inklüzyon sınıfı ≤A0.5'tir; bu, malzeme içerisindeki kusurların çelik topun performansı üzerindeki etkisini önemli ölçüde azaltır. Örneğin, rüzgar enerjisi ana mil rulman çelik toplarında, bu malzeme yorulma ömrünü geleneksel malzemelerin 2,3 katına çıkarır.
STEP2: Hassas Şekillendirme İşlemi: Çok istasyonlu soğuk dövme makinesi ve CNC taşlama makinesi kullanarak, çelik top çap toleransını ≤±0,003 mm, yuvarlaklığı ≤0,002 mm olarak gerçekleştirilmiştir. Soğuk dövme hızını (15-20 kere/dakika) ve taşlama basıncını (0,5-0,8 MPa) optimize ederek yüzey pürüzlülüğü Ra'yı 0,01 μm'nin altında kontrol altına alınmış, yüzey kusur oranı %0,02'nin altına düşürülmüştür.
STEP3: Isıl İşlemle Güçlendirme: Kontrollü atmosferli ağ bantlı fırında söndürme ve tavlama işlemi uygulanarak, söndürme sıcaklığı 850±5°C, tavlama sıcaklığı 180±3°C olarak belirlenir; böylece çelik topun sertliği 65-67HRC'ye ulaşırken, çekirdek kısmının tokluğu korunur (darbe değeri ≥8J/cm²). Yüksek hızlı tren aks kasnağı rulman çelik toplarında, bu işlem aşınma direncini %40 artırır ve aşınma miktarını 0,005mm/yıl içinde kontrol altına alır.
ADIM4: Akıllı tespit sistemi: Lazer çap ölçüm cihazı (hassasiyet 0,1 μm), yüzey pürüzlülük ölçer (Ra 0,001 μm) ve metalografik mikroskop (büyütme oranı 500-2000 kat) ile donatılmış olup, çelik topun boyut, yüzey kalitesi ve iç yapısının tüm süreçlerdeki tespitini sağlar. Örneğin, otomobil şanzıman çelik topu üretiminde, çevrimiçi tespit sistemi sayesinde hatalı ürün oranı %0,5'ten %0,01'in altına düşürülmüştür.
Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) Soru-Cevap Teknoloji Seçim Kılavuzu: Çelik Top Performansının Optimize Edilmesinde Kilit Parametreler ve Uygulama Önerileri
S1: Yüksek hassasiyetli rulmanlar için uygun çelik top malzemesi nasıl seçilir?
A: Yüksek hassasiyetli rulmanlar için öncelikle yüksek saflıkta çelik (örneğin GCr15SiMn) seçilmelidir, oksijen içeriği ≤10 ppm, inklüzyon sınıfı ≤A1.0 olmalıdır. Örneğin, hassas takım tezgahı ana mil rulmanlarında, bu malzemenin kullanılması çelik top çap toleransının ±0,002 mm'nin altında sabit kalmasını sağlayabilir ve rulman titreşim değerini önemli ölçüde azaltabilir.
S2: Çelik top yüzey pürüzsüzlüğünü artırmanın anahtar işlemi nedir?
A: CNC zımpara, yüzey parlaklığını artıran temel bir işlemdir. Zımpara basıncı (0,5-0,8 MPa), zımpara süresi (30-60 dakika) ve zımpara sıvısı konsantrasyonu (5-10%) kontrol edilmeli, aynı zamanda yüzey çiziklerini azaltmak için seramik zımpara diski (sertlik HRC≥60) kullanılmalıdır. Örneğin, tıbbi cihaz rulman çelik topu üretiminde, bu işlemle yüzey pürüzlülüğü Ra 0,008 μm'ye ulaşarak steril ortam kullanım gereksinimlerini karşılamaktadır.
S3: Isıl işlem yöntemiyle çelik topların aşınma direncini nasıl artırabiliriz?
A: Kontrollü atmosferde ısıl işlem önemli bir faktördür. Söndürme sıcaklığı 840-860°C, tavlama sıcaklığı 170-190°C arasında kontrol edilmeli ve tutma süresi çelik topun çapına göre (her 1 mm için 1 dakika) ayarlanmalıdır. Örneğin, rüzgar türbini dişli kutusu çelik toplarında bu işlem, sertliği 66HRC'ye ulaştırırken çekirdek tokluğunu koruyor ve aşınma direncini %35 artırıyor.
S4: Çelik top boyut hassasiyeti testinde yaygın olarak kullanılan ekipmanlar nelerdir?
A: Lazer çap ölçüm cihazı (hassasiyet 0,1 μm), üç koordinat ölçüm makinesi (hassasiyet 0,5 μm) ve optik projektör (büyütme oranı 100-500 kat) yaygın olarak kullanılan ekipmanlardır. Örneğin, otomobil şanzıman çelik topu üretiminde, lazer çap ölçüm cihazı kullanılarak dakikada 200 çelik topun çevrimiçi olarak ölçümü yapılır ve çap toleransının ≤±0,003 mm olmasını sağlanır.
Çelik topun performansını optimize etmenin teknik yolu ve endüstri değeri
Çelik top performansının optimizasyonu, malzeme, işlem ve test olmak üzere üç alanda eşgüdümlü atılımlar gerektirmektedir. Changzhou Feige Çelik Topları Şirketi, yüksek saflıkta malzeme kullanımı, hassas şekillendirme işlemi yenilikleri ve akıllı test sistemi kurulumu sayesinde çelik top boyut hassasiyetini ≤±0,003 mm, yüzey pürüzlülüğünü Ra≤0,01 μm ve sertliği 65-67 HRC olan temel performans göstergelerine ulaşmış, böylece üst düzey ekipmanların çalışma stabilitesi ve ömrünü önemli ölçüde artırmıştır. Örneğin, rüzgar enerjisi ana mil rulmanlarında, çelik toplar sayesinde ekipman bakım periyodu 2 yıldan 5 yıla uzamış, her bir rüzgar türbini için yıllık bakım maliyeti 100.000 yuan'ı aşarak tasarruf sağlanmıştır; yeni enerji araçları motor rulmanlarında ise çelik topların titreşim değeri ≤1,5 mm/s'ye düşürülerek uluslararası üst düzey müşteri gereksinimleri karşılanmıştır. Gelecekte, hassas imalat teknolojisinin sürekli yükseltilmesiyle birlikte, çelik top performansının optimizasyonu, üst düzey ekipman imalat sanayisinin yüksek hassasiyet, uzun ömür ve düşük bakım yönünde daha da ilerlemesine yol açacaktır.