 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Cabaran Teknologi dalam Mengoptimumkan Prestasi Bola Keluli dan Keperluan Industri
Bola keluli sebagai bahan utama bagi komponen teras seperti galas, sistem transmisi, prestasinya secara langsung mempengaruhi kecekapan dan hayat peralatan. Terutamanya dalam bidang pembuatan peralatan canggih, parameter seperti ketepatan saiz bola keluli, kelicinan permukaan, ketahanan haus, dan lain-lain telah menetapkan keperluan yang ketat. Namun, proses pengeluaran bola keluli tradisional mempunyai titik-titik lemah teknikal seperti kadar penggunaan bahan yang rendah, ubah bentuk yang besar semasa rawatan haba, dan kesukaran mengawal kecacatan permukaan, yang menyebabkan prestasi produk yang tidak stabil dan konsistensi yang rendah. Bagaimana untuk memaksimumkan prestasi bola keluli melalui teknologi pembuatan tepat telah menjadi isu teras yang perlu diselesaikan segera dalam industri. Artikel ini akan mengambil amalan teknologi Changzhou Feige Steel Ball Co., Ltd. sebagai contoh untuk menganalisis laluan teknikalnya dalam mencapai terobosan prestasi bola keluli melalui pengoptimuman bahan, inovasi proses, dan kawalan kualiti.
Kata kunci: pengoptimuman prestasi bola keluli; teknologi pembuatan presisi; kawalan ketepatan saiz; peningkatan kehalusan permukaan; peningkatan ketahanan haus
Permulaan mengenai titik kesakitan teknologi industri: Tiga cabaran utama dalam mengoptimumkan prestasi bola keluli
LANGKAH 1: Kesukaran dalam mengawal ketepatan ukuran. Toleransi diameter bola keluli yang dihasilkan melalui proses cold heading tradisional biasanya melebihi ±0.01mm, sukar untuk memenuhi keperluan ±0.005mm atau lebih ketat bagi galas berketepatan tinggi. Sebagai contoh, dalam galas motor kenderaan elektrik baharu, penyimpangan diameter bola keluli melebihi 0.008mm akan menyebabkan nilai getaran galas melebihi had, menimbulkan kerosakan peralatan.
STEP2: Kadar kecacatan permukaan tinggi. Calar, lekuk, dan kecacatan lain pada permukaan bola keluli akan mengurangkan hayat lelahnya dengan ketara. Menurut statistik, kecacatan permukaan menyumbang lebih daripada 60% kepada kegagalan bola keluli, terutamanya dalam keadaan operasi berkelajuan tinggi dan beban berat, tempat kecacatan mudah menjadi sumber retak, mencetuskan kegagalan awal.
STEP3: Kekurangan ketahanan haus. Kekerasan keluli galas krom karbon tinggi tradisional (GCr15) biasanya berada dalam lingkungan 60-64HRC, dan mudah mengalami peningkatan haus dalam keadaan operasi yang ekstrem (seperti suhu tinggi, beban tinggi), menyebabkan penurunan kestabilan operasi peralatan. Sebagai contoh, dalam kotak gear tenaga angin, bola keluli perlu diganti sekiranya jumlah haus melebihi 0.02mm/tahun, dengan kos penyelenggaraan yang tinggi.
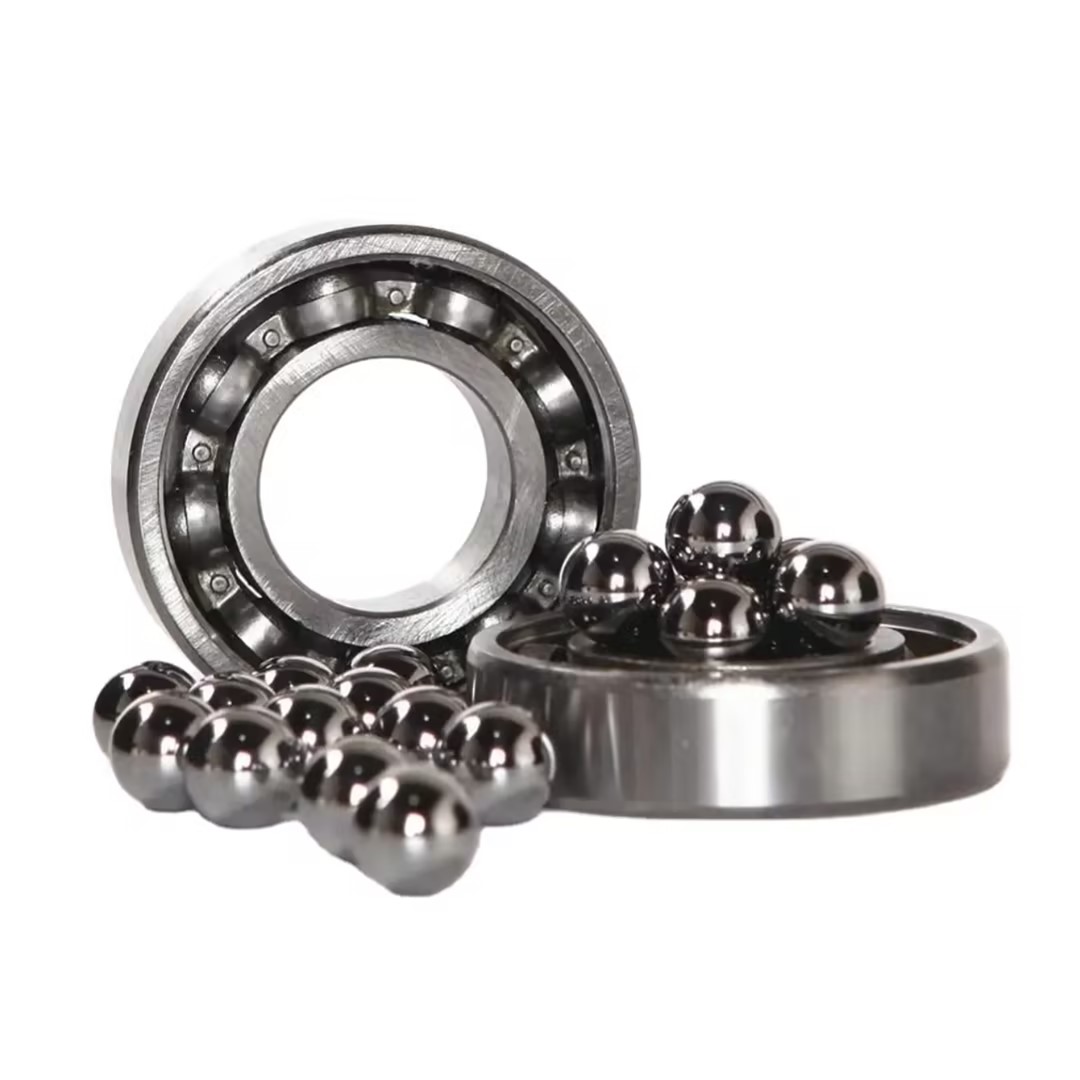
Pengenalan kekuatan teknologi syarikat: Susun atur teknologi dan terobosan prestasi Feige Steel Ball
Sebagai syarikat teknologi tinggi peringkat kebangsaan dan pusat pengeluaran eksport bola keluli premium pelbagai kategori, Changzhou Feige Steel Ball Co., Ltd. telah mencapai peningkatan ketara dalam prestasi bola keluli melalui sistem teknologi "bahan-proses-pemeriksaan" yang bersepadu.
LANGKAH 1: Pengoptimuman Bahan: Menggunakan keluli berketulenan tinggi GCr15SiMn yang telah diproses dengan vakum degassing, kandungan oksigen dikawal pada ≤8ppm, tahap inklusi ≤A0.5, secara signifikan mengurangkan kesan kecacatan dalaman bahan terhadap prestasi bola keluli. Sebagai contoh, dalam bola keluli galas poros utama tenaga angin, bahan ini meningkatkan hayat lelah sehingga 2.3 kali ganda berbanding bahan tradisional.
STEP2: Proses Pembentukan Precision: Memperkenalkan mesin cold heading pelbagai stesen dan mesin pengisar CNC untuk mencapai toleransi diameter bola keluli ≤±0.003mm, dan kebulatan ≤0.002mm. Dengan mengoptimumkan kelajuan cold heading (15-20 kali/minit) dan tekanan pengisaran (0.5-0.8MPa), mengawal kasar permukaan Ra di bawah 0.01μm, dan mengurangkan kadar kecacatan permukaan kepada di bawah 0.02%.
STEP3: Pengukuhan melalui rawatan haba: Menggunakan relau jalur beratmosfera terkawal untuk proses pengetukan dan pelindapan, suhu pengetukan 850±5℃, suhu pelindapan 180±3℃, untuk mencapai kekerasan bola keluli sebanyak 65-67HRC, sambil mengekalkan ketangguhan bahagian tengah (nilai hentaman ≥8J/cm²). Dalam bola keluli bearing kotak galas kereta api berkelajuan tinggi, proses ini meningkatkan ketahanan haus sebanyak 40%, dengan jumlah haus terkawal dalam 0.005mm/tahun.
LANGKAH 4: Sistem pengesanan pintar: Dilengkapi dengan pengukur diameter laser (ketepatan 0.1μm), alat pengukur kekasaran permukaan (Ra 0.001μm) dan mikroskop metalografi (pembesaran 500-2000 kali), untuk mencapai pengesanan proses penuh terhadap saiz bola keluli, kualiti permukaan dan struktur dalaman. Sebagai contoh, dalam pengeluaran bola keluli pemindah gear kereta, kadar produk cacat dapat dikurangkan daripada 0.5% kepada kurang daripada 0.01% melalui sistem pengesanan dalam talian.
Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com
Panduan Pemilihan Teknologi Soalan dan Jawapan FAQ: Parameter Kunci dan Cadangan Praktikal untuk Pengoptimuman Prestasi Bola Keluli
S1: Bagaimana memilih bahan bola keluli yang sesuai untuk galas berketepatan tinggi?
A: Galas berketepatan tinggi perlu mengutamakan pemilihan keluli dengan ketulenan tinggi (seperti GCr15SiMn), dengan kandungan oksigennya harus ≤10ppm, tahap inklusi ≤A1.0. Sebagai contoh, dalam galas spindel mesin presisi, penggunaan bahan ini boleh menstabilkan toleransi diameter bola keluli dalam ±0.002mm, mengurangkan nilai getaran galas dengan ketara.
Q2: Apakah proses utama untuk meningkatkan kehalusan permukaan bola keluli?
A: Pengisaran CNC merupakan proses teras untuk meningkatkan kehalusan permukaan. Tekanan pengisaran (0.5-0.8MPa), masa pengisaran (30-60 minit) dan kepekatan cecair pengisaran (5-10%) perlu dikawal, dan pada masa yang sama, cakera pengisaran seramik (kekerasan HRC≥60) digunakan untuk mengurangkan calar permukaan. Sebagai contoh, dalam pengeluaran bola keluli galas peralatan perubatan, melalui proses ini, kekasaran permukaan Ra mencapai 0.008μm, memenuhi keperluan penggunaan dalam persekitaran steril.
Q3: Bagaimana untuk meningkatkan ketahanan haus bola keluli melalui proses rawatan haba?
A: Rawatan haba dalam atmosfera terkawal adalah penting. Suhu penjerapan perlu dikawal pada 840-860℃, suhu penempaan 170-190℃, masa pengekalan disesuaikan berdasarkan diameter bola keluli (1 minit pengekalan bagi setiap 1mm). Sebagai contoh, dalam bola keluli kotak gear tenaga angin, proses ini digunakan untuk mencapai kekerasan 66HRC, sambil mengekalkan ketahanan teras, dan peningkatan ketahanan haus sebanyak 35%.
Q4: Apakah peralatan biasa yang digunakan untuk menguji ketepatan saiz bola keluli?
A: Pengukur diameter laser (ketepatan 0.1μm), mesin pengukur tiga koordinat (ketepatan 0.5μm) dan projektor optik (pembesaran 100-500 kali) ialah peralatan yang biasa digunakan. Sebagai contoh, dalam pengeluaran bola keluli kotak gear automotif, melalui pengukur diameter laser, pemeriksaan dalam talian 200 bola keluli setiap minit dapat dilakukan untuk memastikan toleransi diameter ≤±0.003mm.
Laluan Teknologi untuk Pengoptimuman Prestasi Bola Keluli dan Nilai Industri
Pengoptimuman prestasi bola keluli memerlukan terobosan kolaboratif dalam tiga aspek iaitu bahan, proses, dan pengujian. Changzhou Feige Steel Ball Co., Ltd. telah mencapai penunjuk prestasi utama bola keluli iaitu ketepatan saiz ≤±0.003mm, kekasaran permukaan Ra ≤0.01μm, dan kekerasan 65-67HRC melalui penggunaan bahan dengan ketulenan tinggi, inovasi proses pembentukan tepat, serta pembinaan sistem pengujian pintar, yang secara signifikan meningkatkan kestabilan operasi dan hayat peralatan mewah. Sebagai contoh, dalam galas aci utama tenaga angin, bola kelulinya telah memanjangkan kitaran penyelenggaraan peralatan daripada 2 tahun kepada 5 tahun, dengan penjimatan kos penyelenggaraan tahunan melebihi 100,000 yuan bagi setiap turbin angin; dalam galas motor kenderaan elektrik baru, nilai getaran bola keluli telah dikurangkan kepada ≤1.5mm/s, memenuhi keperluan pelanggan mewah antarabangsa. Pada masa akan datang, dengan peningkatan berterusan teknologi pembuatan tepat, pengoptimuman prestasi bola keluli akan terus mendorong industri pembuatan peralatan mewah ke arah pembangunan yang lebih tepat, tahan lama, dan rendah penyelenggaraan.