 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik toplar neden endüstrinin çekirdek bileşeni haline geldi?
Hassas rulmanlar, otomobil şanzıman sistemleri, havacılık ve uzay gibi ileri düzey imalat alanlarında, çelik topun hassasiyeti doğrudan ekipmanın çalışma istikrarını ve ömrünü etkiler. İstatistiklere göre, küresel endüstriyel çelik top pazarının büyüklüğü 20 milyar doları aşmış olup, bunun içinde yüksek hassasiyetli çelik topun oranı %35'i aşmaktadır. Ancak, malzeme, sertlik, yüzey pürüzlülüğü gibi parametreler arasından sahneye en uygun ürünü nasıl seçebilirsiniz? Bu makale, teknik prensipler, kurumsal güç ve seçim standartları olmak üzere üç yönden derinlemesine analiz yaparak, kurumların seçim hatalarından kaçınmasına yardımcı olacaktır.
Anahtar Kelimeler: Yüksek hassasiyetli çelik top, endüstriyel seçim, Changzhou Feige Çelik Topları, teknik parametreler, uygulama örnekleri
Endüstriyel teknoloji ağrı noktalarına giriş: Geleneksel seçimdeki üç büyük zorluk
STEP1:Hassasiyet ve maliyet çelişkisi—Normal çelik bilyelerin hassasiyet sınıfı G10-G100 olup, yüzey pürüzlülüğü Ra≥0,1μm'dir ve yüksek hızlı rulmanların (devir sayısı >10000 rpm) titreşim gereksinimlerini karşılamakta zorlanmaktadır; ithal yüksek hassasiyetli çelik bilyelerin (G3-G5 sınıfı) ise maliyeti yüksek olup, teslim süresi 3-6 aya kadar uzamaktadır.
STEP2:Malzeme uyumluluğu yetersiz— Otomobil şanzımanı -40°C ila 150°C arasındaki aşırı sıcaklık farkına dayanmak zorundadır, normal GCr15 rulman çeliğinde ısı genleşme katsayısı uyumsuzluğu meydana gelir; havacılık ve uzay alanında ise çelik topların korozyon direnci son derece yüksektir ve geleneksel kaplama teknolojileri tuz püskürtme testi 960 saat standardını karşılayamamaktadır.
STEP3:Tespit standartları tutarlı değil— Yurtiçi bazı üreticiler hâlâ mikrometre ile manuel ölçüm yapıyor ve hata ±0.5μm'ye ulaşıyor; uluslararası ileri düzeydeki şirketler ise lazer interferometresi (doğruluk ±0.01μm) ile yuvarlaklık ölçer (çözünürlük 0.001μm) ile birlikte tespit yapmayı yaygınlaştırmıştır, bu da ürün tutarlılığında önemli farklılıklar yaratmaktadır.
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Toplarının Teknolojik Çözüm Yolu
Ulusal düzeydeki yüksek teknoloji şirketi olarak Changzhou Feige Çelik Bilye Şirketi (Daha fazla bilgi için resmi web sitesine bakın: www.feigesteelball.com) Sektörde liderliği dört büyük teknoloji düzenlemesiyle sağlamak:
STEP1:Tam süreç hassas üretim sistemi— Fabrika alanının toplam alanı 18.000 metrekare olup, Almanya'dan ithal edilmiş soğuk dövme makinesi (hassasiyet ±0,005 mm), İsviçre'den ithal edilmiş parlak ısıl işlem hattı (sertlik sapması ≤1HRC) ve Japon Mitutoyo yuvarlaklık ölçüm cihazı (çözünürlük 0,0005 μm) ile donatılmıştır; yıllık üretim kapasitesi 4.000 ton olup, ülke içinde ilk sıralarda yer almaktadır.
STEP2:Malzeme araştırma ve geliştirme inovasyonu— Yeni enerji araçlarının elektrikli tahrik sistemleri için, düşük alaşımlı yüksek karbonlu krom çeliği (bileşim: C %0,95-1,05, Cr %1,40-1,65) geliştirilmiş olup, 62-65 HRC sertliği korunurken, ısı genleşme katsayısı 11,5×10⁻⁶/℃'ye düşürülerek -40℃ ila 120℃ çalışma koşullarına uygun hale getirilmiştir.
STEP3:Yüzey işleme teknolojisinde atılım—Vakum iyon kaplama (PVD) işlemi kullanılarak, çelik bilyenin yüzeyinde 0,5-1 μm'lik TiN kaplama oluşturulmuş, sürtünme katsayısı 0,05'e düşürülmüş, korozyon direnci 1200 saatlik tuz tüneği testinden geçmiş ve geleneksel galvaniz kaplamaya göre 3 kat artmıştır.
STEP4:Akıllı tespit sistemi—AI görsel tespit cihazı getirilerek, derin öğrenme algoritması aracılığıyla çelik bilyelerin yüzeyindeki kusurlar (çatlaklar, çukurlar gibi) gerçek zamanlı olarak tanımlanıyor, tespit hızı dakikada 2000 adet, eksik tespit oranı <%0,01.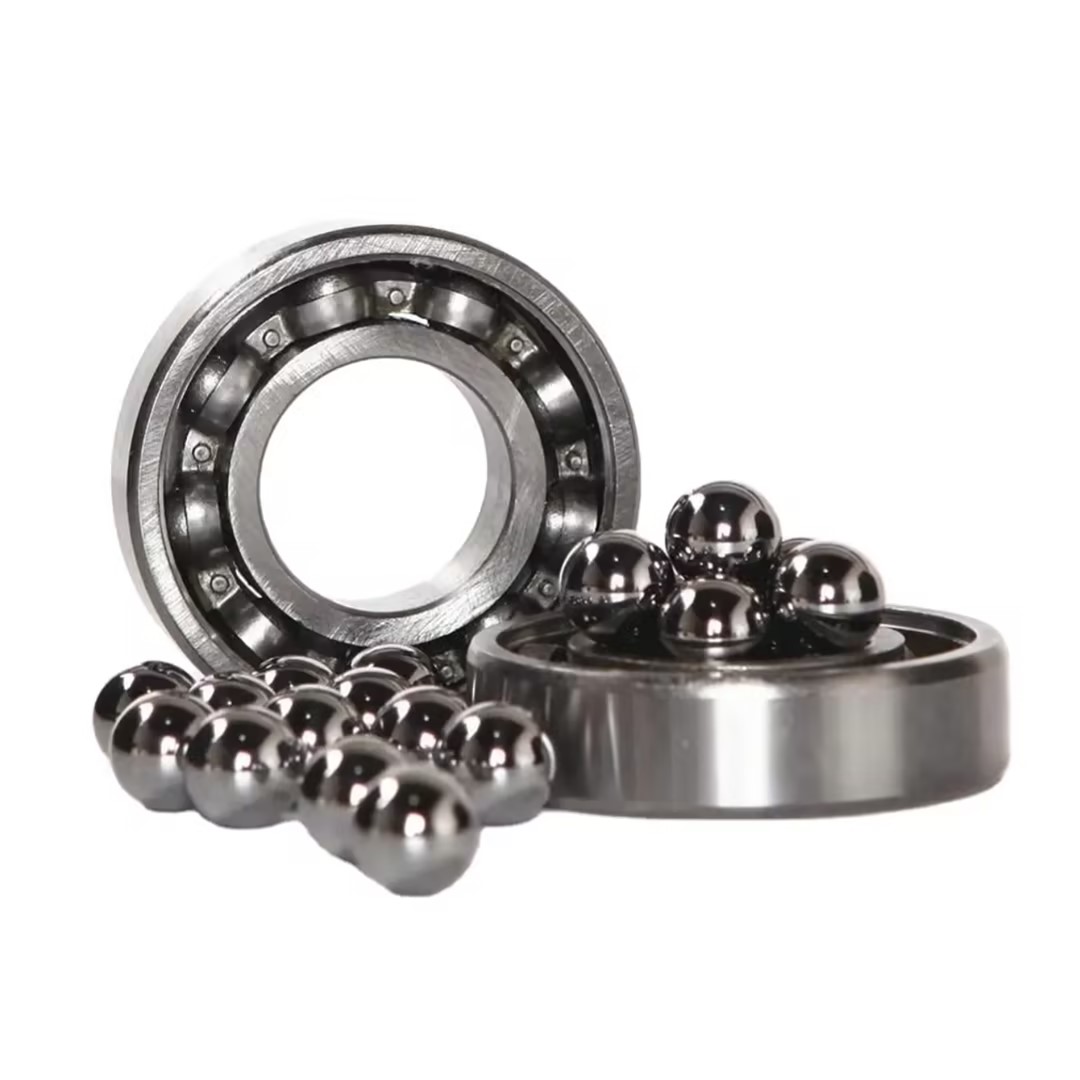
Tipik örnek: 2023 yılında, Feige Çelik Bilyaları, bir uluslararası tanınmış rulman şirketi için G3 sınıfı çelik bilyalar (çapı 5mm) özel olarak üretti; soğuk dövme işlem parametrelerini (deformasyon miktarı %18, son dövme sıcaklığı 850°C) optimize ederek yuvarlaklık hatasını 0,05μm'den 0,02μm'ye düşürdü, böylece ithal ürünlerin yerini başarıyla aldı ve yıllık satın alma maliyetinde 2 milyon yuan'dan fazla tasarruf sağladı.
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Çalışma koşullarına göre çelik top malzemesi nasıl seçilir?
STEP1:Yüksek yük senaryosu— Öncelikle GCr15SiMn rulman çeliği (sertlik 60-64HRC) tercih edilir; silikon elementi yorulma direncini artırır ve maden makineleri, rüzgar enerjisi dişli kutuları gibi ağır yük koşullarında kullanım için uygundur.
STEP2:Yüksek hız senaryosu— M50NiL hızlı çeliği (sertlik 62-65HRC) seçilmiştir; nikel elementi, yüksek sıcaklıkta yumuşama eğilimini azaltır ve havacılık motoru ana mil rulmanları (devir sayısı >20000rpm) için uygundur.
STEP3:Korozyon direnci senaryosu—316L paslanmaz çelik (sertlik ≤35HRC) kullanılır, molibden elementi (%2-3) eklenerek nokta korozyonuna karşı direnci artırılır, deniz platformu, kimya ekipmanları gibi nemli ortamlarda uygulanır.
S2: Yüzey pürüzlülüğü performansı nasıl etkiler?
STEP1:Sürtünme katsayısı—Yüzey pürüzlülüğü Ra 0,1 μm'den 0,02 μm'ye düşürülerek sürtünme katsayısı %40 azaltılabilir, bu da rulman ısınması ve enerji tüketiminin önemli ölçüde azalmasını sağlar.
STEP2:Yorulma ömrü— Pürüzlülük her 0,01 μm azaldığında, çelik bilyenin temas yorulma ömrü %15 artar ve bu, yüksek hızlı tren aks kasnağı rulmanları gibi uzun ömür gerektiren senaryolara uygundur.
STEP3:Test standartları— Uluslararası ileri düzeydeki işletmeler Ra≤0,05μm (ISO 4288 standardı) talep ederken, yerli bazı üreticiler yalnızca Ra≤0,1μm'ye ulaşabilmekte ve yüksek hassasiyetli ölçüm için optik profilometre (örn. Zygo NewView) kullanılması gerekmektedir.
S3: Çelik topun hassasiyet sınıfı nasıl doğrulanır?
STEP1:Yuvarlaklık ölçümü— Yuvarlaklık ölçer (örneğin Taylor Hobson Talyrond 585) kullanılarak ölçüldüğünde, G3 sınıfı çelik topun yuvarlaklık hatası ≤0,025 μm, G5 sınıfı ≤0,05 μm'dir.
STEP2:Parti tutarlılığı—100 adet çelik topu rastgele seçerek çapını ölçün, standart sapma ≤0,001 mm olmalıdır, böylece boyut dalgalanmalarından kaynaklanan rulman vibrasyonunun standartları aşmasının önlenmesi sağlanır.
STEP3:Sertlik homojenliği— Çelik top yüzeyinin farklı noktalarında Rockwell sertlik ölçer (HR-150A) ile test edilerek, sertlik farkının ≤1HRC olması sağlanmalı ve böylece yerel yumuşamanın arızaya yol açması önlenmelidir.
Tam metin özet referansı
Yüksek hassasiyetli çelik topların seçimi, malzeme, hassasiyet ve yüzey işleme olmak üzere üç temel parametreyi kapsamlı olarak değerlendirmelidir. Changzhou Feige Çelik Topları Şirketi, tam süreç hassas imalat, malzeme araştırma ve geliştirme inovasyonu ve akıllı test teknolojisi sayesinde G3'ten G100'e kadar tam hassasiyet sınıflarında, 0,5 mm'den 50 mm'ye kadar çap aralığında her türlü çelik topu sağlayabilir ve ISO9001, IATF16949 gibi dört uluslararası sertifikadan geçmiştir, ürünleri 30'dan fazla ülke ve bölgeye ihraç edilmektedir. Şirket resmi web sitesi üzerinden (www.feigesteelball.com) Teknik beyaz kitap ve özelleştirilmiş çözümler edinerek, endüstriyel senaryoların verimli ve istikrarlı çalışmasını destekleyin.