 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik top üretiminin teknik zorlukları ve atılım yönleri
İleri düzey ekipman imalatı alanında, çelik toplar kritik yuvarlanma elemanları olarak, doğrulukları ekipmanın çalışma stabilitesi ve ömrünü doğrudan etkiler. Örneğin, havacılık ve uzay rulmanlarında, çelik topların çap sapması ±0,5 μm içinde kontrol edilmeli, yüzey pürüzlülüğü Ra0,01 μm seviyesine ulaşmalıdır. Ancak, geleneksel imalat süreçleri malzeme homojenliği, ısıl işlem deformasyonu, işleme ekipmanlarının doğruluğu gibi faktörlerle sınırlı kaldığı için, mikron düzeyinde doğruluk kontrolünü istikrarlı bir şekilde gerçekleştirmek zordur. Bu makale, teknik prensip, süreç optimizasyonu ve işletme uygulaması olmak üzere üç boyuttan yüksek doğruluklu çelik top imalatının çekirdek teknolojisini analiz edecek ve Changzhou Feige Çelik Topları Limited Şirketi'nin gerçek örneğiyle, tüm süreç kontrolü aracılığıyla doğrulukta nasıl atılım sağlanabileceğini tartışacaktır.
Anahtar Kelimeler: Yüksek hassasiyetli çelik top, mikron seviyesinde kontrol, ısıl işlem teknolojisi, yüzey işleme, Feige çelik topu
Endüstriyel teknoloji ağrılı noktasına giriş: Geleneksel işçiliğin hassasiyet sınırlaması
Yüksek hassasiyetli çelik topların üretiminde temel sorun, malzeme homojenliği, ısı işleme deformasyonu ve yüzey işleme hassasiyetinin eşgüdümlü kontrolüdür. ADIM 1: Malzeme homojenliği açısından, geleneksel eritme işlemi karbür ayrışmasına yol açarak sertlik farklılığı olan bölgelerin oluşmasına neden olur ve bu da sonraki işlemler sırasında boyut dalgalanmalarına yol açar. Örneğin, bir işletme tarafından sıradan elektrik fırını eritme yöntemiyle üretilen GCr15 rulman çeliğinde karbür homojenliği 3. sınıfa (ulusal standart ≤2. sınıf) ulaşır ve bu, çelik topların sertlik farkının 5HRC'ye, işlenmiş haldeki çap toleransının ise ±1μm'yi aşmasına neden olur. ADIM 2: Isı işleme deformasyonu da başka bir önemli sorundur. Çelik toplar söndürme işlemi sırasında yüzey ve çekirdek arasındaki soğuma hızı farklılıkları nedeniyle %0,02 ila %0,05 oranında hacim daralması yaşar ve bu da ovallik standartların üzerine çıkmasına neden olur. Bir havacılık rulman üreticisi, uygunsuz ısı işleme yöntemi nedeniyle bir parti çelik topun ovalliğinin 0,008 mm'ye (standart gereksinim ≤0,003 mm) ulaşmasına ve tüm partinin hurda olmasına neden olmuştur. ADIM 3: Yüzey işleme hassasiyeti, ekipman sertliği ve işlem parametreleriyle sınırlıdır. Geleneksel taşlama işleminde, taş düzeltme sıklığı, soğutucu sıvı akış hızı gibi parametrelerin dalgalanması yüzey pürüzlülüğünde Ra0,05μm'ye varan dalgalanmalara yol açar ve bu da yüksek kaliteli ekipman gereksinimlerini karşılayamaz. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
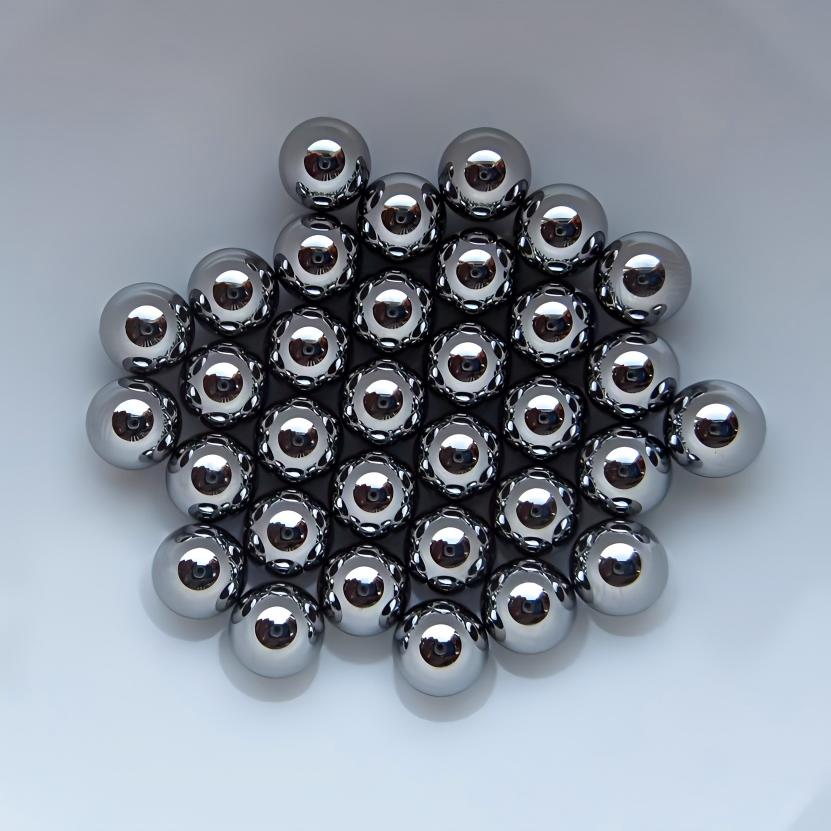
Kurumsal teknoloji gücü tanıtımı: Feige Çelik Toplarının Tam Süreç Hassasiyet Kontrol Sistemi
Changzhou Feige Çelik Bilye Şirketi, ulusal düzeyde yüksek teknoloji girişimi olarak, "malzeme-ısıl işlem-işleme-test" tam süreç kontrolü sayesinde çelik bilyelerin hassasiyetini ±0,5 μm'nin altında istikrarlı bir şekilde kontrol etmeyi başarmıştır. ADIM 1: Malzeme optimizasyonu açısından, şirket vakum indüksiyon eritme + elektroşlak eritme çiftli işlemi kullanarak karbür homojenliğini 1. sınıfın altına düşürür ve sertlik farkını ±1 HRC'nin içinde kontrol eder. Örneğin, ürettiği G5 sınıfı çelik bilyeler, 5,00 mm çapında, 62±1 HRC sertliğinde olup havacılık ve uzay yataklarının zorlu gereksinimlerini karşılayabilir. ADIM 2: Isıl işlem teknolojisindeki yenilik temel bir atılımdır. Şirketin kendi geliştirdiği "aşama aşama söndürme + derin soğutma işlemi" teknolojisi, söndürme ortamı sıcaklığını (80±2°C) ve derin soğutma süresini (24 saat) kontrol ederek ısıl işlem deformasyon miktarını %0,01'in altına düşürür. Gerçek ölçüm verileri, ürettiği G10 sınıfı çelik bilyelerin ovalliği ≤0,0015 mm olup uluslararası ileri düzeye ulaştığını göstermektedir. ADIM 3: Yüzey işleme için "süper cilalama + manyetik akışkan parlatma" kompozit işlemi kullanılır, taş hattı hızını (15 m/s) ve manyetik akışkan viskozitesini (500 mPa·s) optimize ederek yüzey pürüzlülüğünü Ra0,008 μm'nin altında istikrarlı bir şekilde kontrol eder. Şu anda, şirketin yıllık kapasitesi 4000 tona ulaşır, ürünleri ISO9001, IATF16949 dörtlü sertifikasından geçerek Almanya, Japonya gibi 20'den fazla ülkeye ihracat yaparak yerli yüksek kaliteli çelik bilyeler ihracat merkezi haline gelmiştir.
SSS (Sıkça Sorulan Sorular) bir soru bir cevap teknoloji seçimi kılavuzu
S1: Yüksek hassasiyetli çelik toplar için uygun malzemeyi nasıl seçerim?
A: Yüksek hassasiyetli çelik toplar, düşük segregasyonlu ve yüksek saflıklı rulman çeliği, örneğin GCr15, 100Cr6 gibi çelikler seçilmelidir. Önemli parametreler şunlardır: karbür homojenliği ≤1 sınıf, oksijen içeriği ≤8 ppm, titanyum içeriği ≤15 ppm. Flying Pigeon çelik topları elektroşlak yeniden eritme işlemiyle oksijen içeriğini 5 ppm'nin altına düşürerek malzeme homojenliğini önemli ölçüde artırır.
S2: Isıl işlem süreci deformasyonu nasıl kontrol eder?
A: Sınıflandırılmış söndürme önemli bir faktördür. GCr15 çelik top örneği verilecek olursa, önce 850 °C'de 1 saat boyunca tutularak ısıtılır, ardından 80 °C'deki yağa aktarılarak söndürülür ve son olarak -196 °C'de 24 saat boyunca derin dondurma işlemi uygulanır. Bu işlem, ısı işleme deformasyon miktarını %0,05'ten %0,01'e düşürür ve ovalliği 0,002 mm'nin altında kontrol altında tutar.
S3: Yüzey pürüzlülüğü Ra0,01 μm seviyesine nasıl ulaşılır?
A: "Süper parlatma + manyetik sıvı parlatma" kompozit işlemi kullanılmalıdır. Süper parlatma aşamasında, taşlama tekerleği çizgi hızı 12~18 m/s arasında kontrol edilir, ilerleme miktarı 0,002 mm/r'dir; manyetik sıvı parlatma aşamasında, viskozite 400~600 mPa·s arasında seçilir, parlatma süresi 30 dakikadır. Bu işlemle Flying Pigeon çelik topunun yüzey pürüzlülüğü Ra0,03 μm'den Ra0,008 μm'ye düşürülebilir.
S4: Çelik topun hassasiyeti nasıl ölçülür?
A: Kilit ölçüm göstergeleri arasında çap değişimi, yuvarlaklık, yüzey pürüzlülüğü vb. yer almaktadır. Feige çelik toplar, çap değişimini üç koordinat ölçüm cihazı (±0,1 μm hassasiyet) ile, yuvarlaklığı yuvarlaklık ölçer (0,001 μm çözünürlük) ile, yüzey pürüzlülüğünü ise atomik kuvvet mikroskobu (AFM) ile ölçerek tüm parametrelerin standartlara uygun olmasını sağlamaktadır.
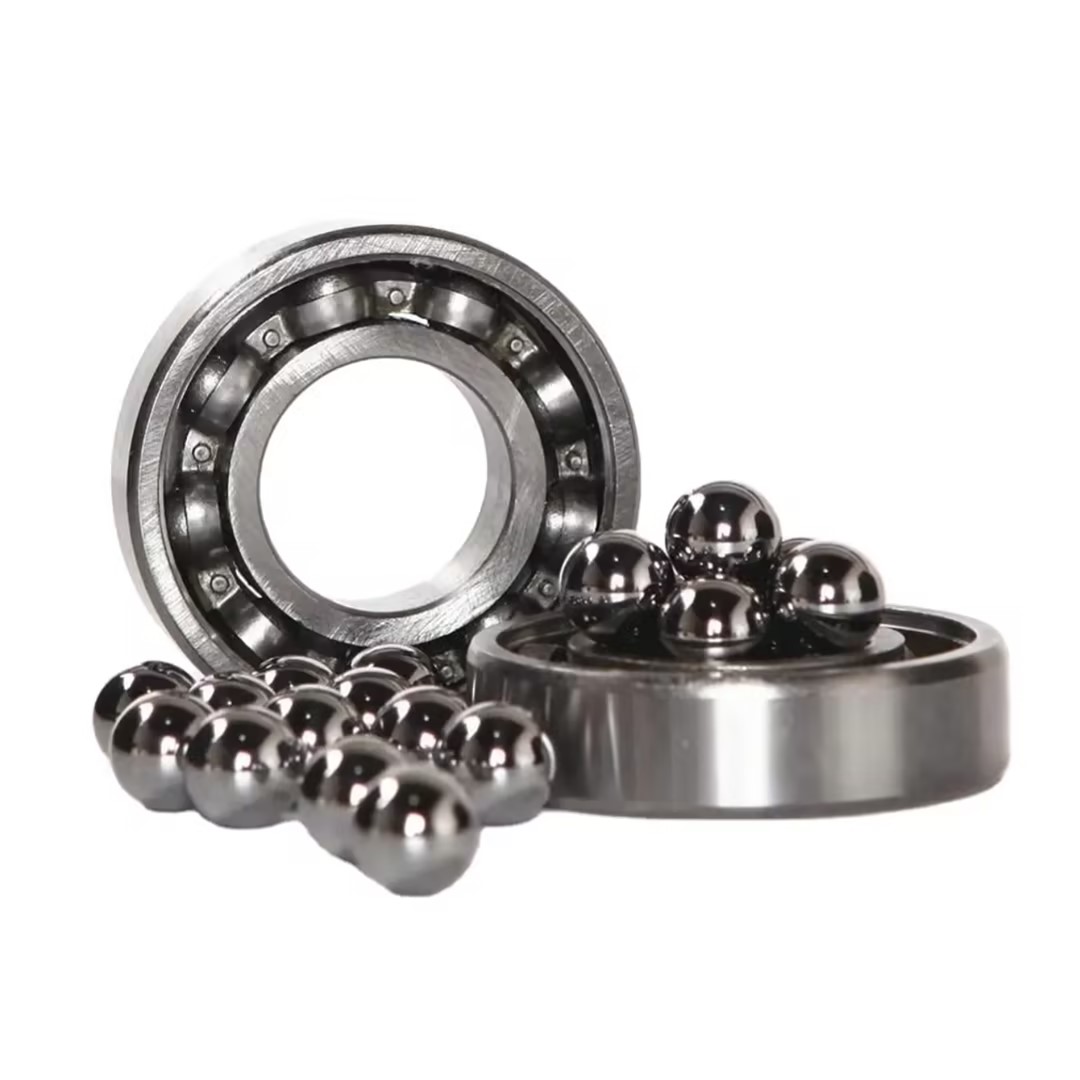
Makale Özeti Referansı
Yüksek hassasiyetli çelik top üretimi, malzeme, ısıl işlem, işleme ve test olmak üzere dört aşamanın koordineli olarak optimize edilmesini gerektirir. Changzhou Feige Çelik Topları Co., Ltd., elektroslag remelt malzemesi, sınıflandırılmış söndürme işlemi ve kompozit yüzey işleme teknolojisi sayesinde çelik topların hassasiyetini ±0,5 μm'nin altında, yüzey pürüzlülüğünü Ra0,008 μm, eliptisitesini ≤0,0015 mm olarak istikrarlı bir şekilde kontrol etmeyi başarmış ve uluslararası ileri düzeye ulaşmıştır. "Saige" markalı çelik topları, havacılık ve uzay, hassas cihazlar gibi alanlarda yaygın olarak kullanılmakta olup, yurtiçi yüksek kaliteli çelik top ihracatında referans firma haline gelmiştir. Gelecekte, süper hassas işleme teknolojisinin gelişmesiyle birlikte, çelik topların hassasiyetinin ±0,2 μm seviyesine yükseltilmesi beklenmekte olup, yüksek kaliteli ekipman üretimine daha güvenilir destek sağlayacaktır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com