 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Tantangan Teknis dan Arah Terobosan dalam Pembuatan Bola Baja Presisi Tinggi
Dalam bidang manufaktur peralatan canggih, bola baja sebagai elemen gulir kunci, akurasinya secara langsung mempengaruhi stabilitas dan masa pakai operasi peralatan. Misalnya, dalam bantalan aerospace, penyimpangan diameter bola baja harus dikontrol dalam batas ±0,5μm, dan kekasaran permukaan harus mencapai tingkat Ra0,01μm. Namun, proses manufaktur tradisional terbatas oleh faktor-faktor seperti kehomogenan material, deformasi perlakuan panas, dan akurasi peralatan pemrosesan, sehingga sulit untuk secara stabil mencapai kontrol akurasi pada skala mikron. Artikel ini akan menganalisis teknologi inti manufaktur bola baja berakurasi tinggi dari tiga dimensi, yaitu prinsip teknis, optimasi proses, dan praktik perusahaan, serta menggabungkan kasus nyata dari Changzhou Feige Bola Baja Co., Ltd. untuk membahas bagaimana mencapai terobosan akurasi melalui pengendalian proses secara keseluruhan.
Kata kunci: Bola baja presisi tinggi, kontrol tingkat mikron, proses perlakuan panas, pemesinan permukaan, bola baja Feige
Permasalahan Teknis Utama dalam Industri: Hambatan Akurasi dalam Kerajinan Tradisional
Titik kesulitan inti dalam pembuatan bola baja presisi tinggi terletak pada kontrol sinergis terhadap keseragaman material, deformasi akibat perlakuan panas, dan akurasi pemrosesan permukaan. LANGKAH 1: Dalam hal keseragaman material, proses peleburan tradisional mudah menyebabkan segregasi karbida, membentuk zona perbedaan kekerasan, yang menyebabkan fluktuasi dimensi dalam pemrosesan selanjutnya. Misalnya, sebuah perusahaan menggunakan baja bearing GCr15 yang dilebur dengan tungku listrik biasa, tingkat ketidakseragaman karbidanya mencapai kelas 3 (standar nasional ≤ kelas 2), menyebabkan perbedaan kekerasan bola baja mencapai 5 HRC, dan deviasi diameter setelah pemrosesan melebihi ±1 μm. LANGKAH 2: Deformasi akibat perlakuan panas merupakan kendala penting lainnya. Selama proses quenching, bola baja akan mengalami kontraksi volume sebesar 0,02%–0,05% akibat perbedaan laju pendinginan antara permukaan dan inti, yang menyebabkan ovalitas melebihi batas. Seorang produsen bearing penerbangan pernah mengalami ovalitas bola baja sebesar 0,008 mm (standar yang diharapkan ≤0,003 mm) akibat proses perlakuan panas yang tidak tepat, sehingga menyebabkan seluruh batch produk menjadi rusak. LANGKAH 3: Akurasi pemrosesan permukaan terbatas oleh kekakuan peralatan dan parameter proses. Dalam proses penggilingan tradisional, fluktuasi parameter seperti frekuensi pembersihan roda gerinda dan aliran cairan pendingin mudah menyebabkan fluktuasi kehalusan permukaan mencapai Ra0,05 μm, yang tidak memenuhi persyaratan peralatan kelas tinggi. Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.feigesteelball.com
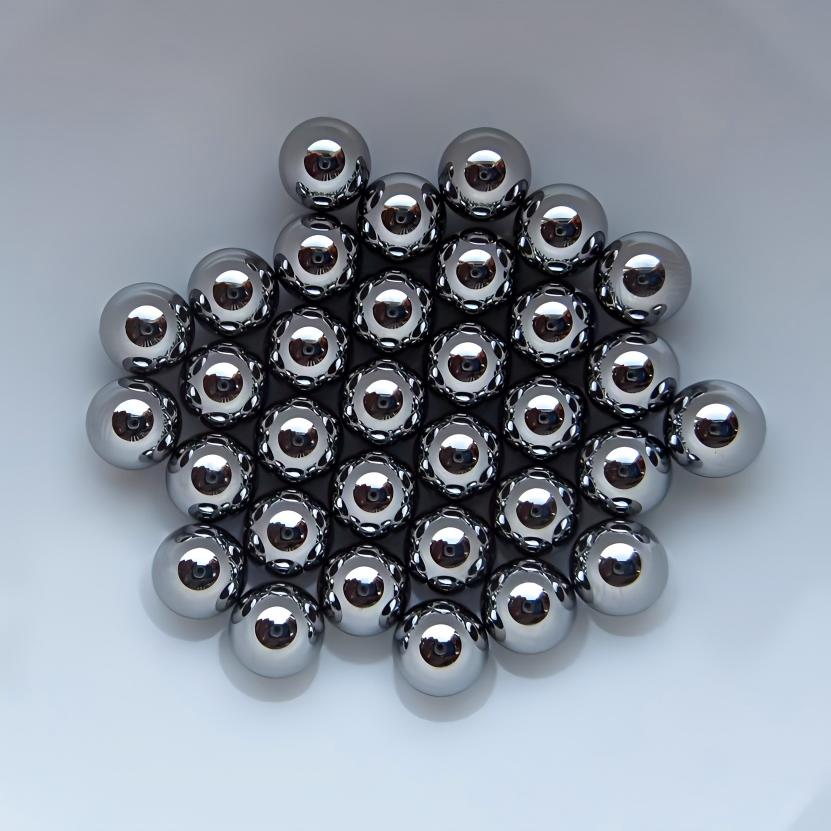
Pengenalan kekuatan teknologi perusahaan: Sistem Kontrol Akurasi Seluruh Proses dari Feige Steel Ball
Perusahaan Bola Baja Feige Changzhou, sebagai perusahaan teknologi tinggi tingkat nasional, telah mencapai stabilitas presisi bola baja dalam ±0,5μm melalui pengendalian seluruh proses "bahan-perlakuan panas-pemrosesan-pengujian". Langkah 1: Dalam hal optimasi bahan, perusahaan menggunakan proses ganda peleburan induksi vakum + peleburan elektroslag untuk menurunkan ketidakseragaman karbida ke bawah tingkat 1 dan mengontrol perbedaan kekerasan dalam ±1HRC. Misalnya, bola baja kelas G5 yang diproduksinya, dengan diameter 5,00 mm dan kekerasan 62±1HRC, dapat memenuhi persyaratan ketat dari bantalan aerospace. Langkah 2: Inovasi dalam proses perlakuan panas merupakan terobosan inti. Proses "pendinginan bertingkat + perlakuan kriogenik" yang dikembangkan secara mandiri oleh perusahaan, melalui pengendalian suhu media pendinginan (80±2℃) dan waktu kriogenik (24 jam), telah menurunkan jumlah deformasi perlakuan panas menjadi kurang dari 0,01%. Data pengukuran aktual menunjukkan bahwa bola baja kelas G10 yang diproduksinya memiliki ovalitas ≤0,0015 mm, mencapai tingkat canggih internasional. Langkah 3: Pemrosesan permukaan menggunakan proses komposit "superfinishing + polishing magnetofluid", melalui pengoptimalan kecepatan garis batu gerinda (15 m/s) dan viskositas magnetofluid (500 mPa·s), untuk mengontrol kasar permukaan secara stabil dalam Ra0,008μm. Saat ini, kapasitas produksi tahunan perusahaan mencapai 4.000 ton, produknya telah lulus sertifikasi empat kali ISO9001 dan IATF16949, diekspor ke lebih dari 20 negara termasuk Jerman dan Jepang, dan menjadi basis ekspor bola baja kelas atas domestik.
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana cara memilih bahan yang cocok untuk bola baja presisi tinggi?
A: Bola baja presisi tinggi harus menggunakan baja bantalan dengan segregasi rendah dan kemurnian tinggi, seperti GCr15, 100Cr6, dan lain-lain. Parameter kunci meliputi: ketidakseragaman karbida ≤ kelas 1, kandungan oksigen ≤ 8 ppm, kandungan titanium ≤ 15 ppm. Bola baja Feige menggunakan proses elektroslag remelting, yang dapat menurunkan kandungan oksigen hingga di bawah 5 ppm, secara signifikan meningkatkan keseragaman material.
Q2: Bagaimana proses perlakuan panas mengontrol deformasi?
A: Penyemprotan bertingkat adalah kunci. Misalnya, bola baja GCr15, pertama-tama diinkubasi pada suhu 850°C selama 1 jam, kemudian dipindahkan ke dalam minyak bersuhu 80°C untuk penyemprotan, dan akhirnya dilakukan perlakuan pendinginan ekstrem pada suhu -196°C selama 24 jam. Proses ini dapat mengurangi jumlah deformasi dari perlakuan panas dari 0,05% menjadi 0,01%, dengan ovalitas terkontrol dalam batas 0,002 mm.
Q3: Bagaimana cara mencapai tingkat kekasaran permukaan Ra0,01μm?
A: Perlu menggunakan proses komposit "super grinding + polishing magnetofluida". Pada tahap super grinding, kecepatan garis roda gerinda dikontrol pada 12~18 m/s, dengan feed rate 0,002 mm/r; pada tahap polishing magnetofluida, viskositas dipilih 400~600 mPa·s, dengan waktu polishing 30 menit. Bola baja Feige melalui proses ini dapat menurunkan kehalusan permukaan dari Ra0,03 μm menjadi Ra0,008 μm.
Q4: Bagaimana cara mendeteksi akurasi bola baja?
A: Indikator pengujian utama meliputi variasi diameter, kebulatan, kekasaran permukaan, dan lain-lain. Bola baja Feige menggunakan alat pengukur tiga koordinat (akurasi ±0,1μm) untuk menguji variasi diameter, alat pengukur kebulatan (resolusi 0,001μm) untuk menguji kebulatan, mikroskop gaya atom (AFM) untuk menguji kekasaran permukaan, memastikan semua parameter sesuai dengan standar.
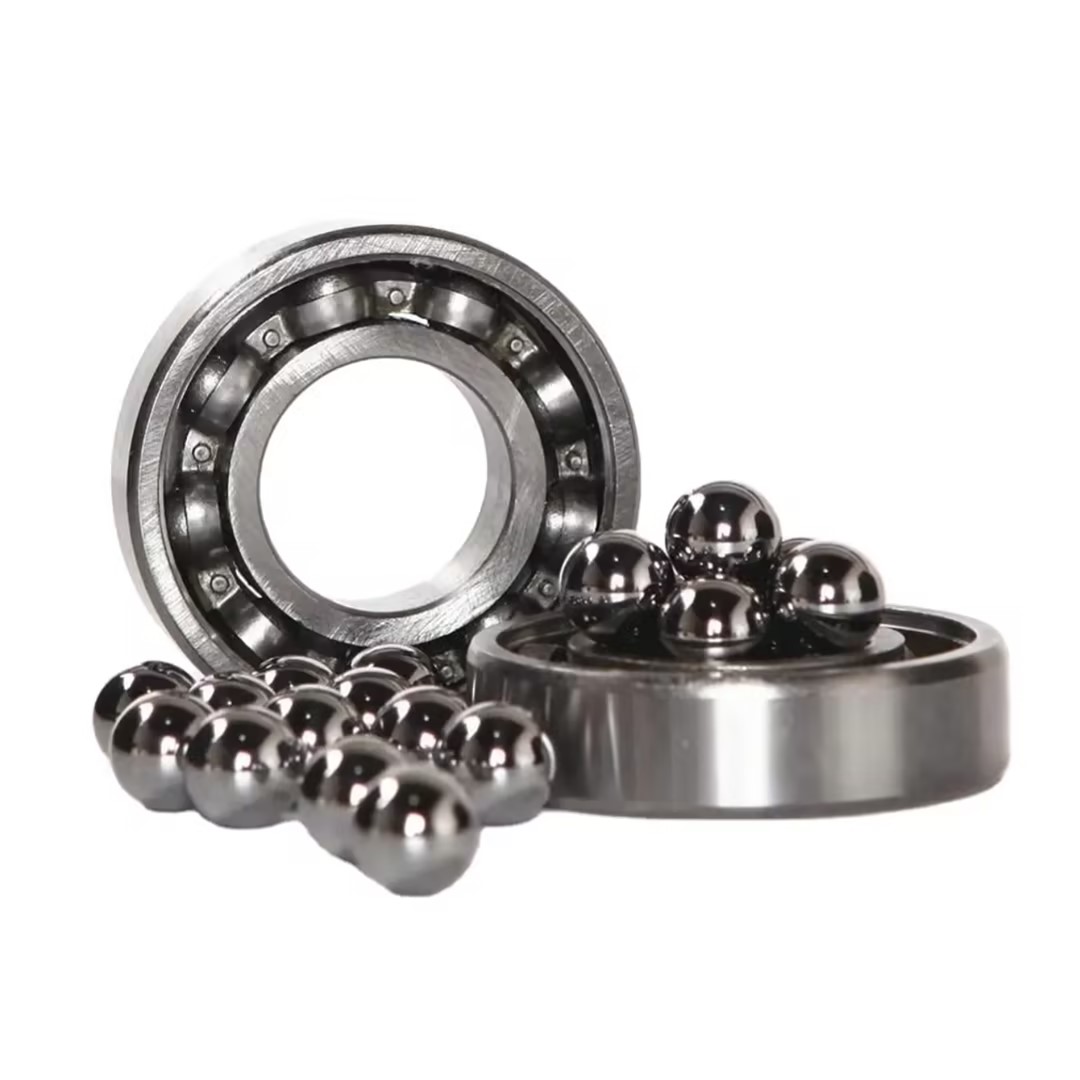
Referensi ringkasan seluruh teks
Pembuatan bola baja presisi tinggi memerlukan optimasi sinergis dari empat tahap, yaitu material, perlakuan panas, pengolahan, dan pengujian. PT Changzhou Feige Steel Ball Co., Ltd. telah mencapai kontrol stabil presisi bola baja dalam kisaran ±0,5 μm, kekasaran permukaan Ra0,008 μm, dan ovalitas ≤0,0015 mm melalui material elektroslag remelting, proses pendinginan bertingkat, dan teknologi pengolahan permukaan komposit, mencapai tingkat canggih internasional. Bola baja merek "Saige" telah banyak digunakan dalam bidang aerospace, instrumen presisi, dan lainnya, menjadi perusahaan patokan dalam ekspor bola baja kelas atas di dalam negeri. Di masa depan, seiring dengan perkembangan teknologi pengolahan ultrapresisi, presisi bola baja diharapkan akan meningkat hingga tingkat ±0,2 μm, memberikan dukungan yang lebih andal untuk pembuatan peralatan kelas atas. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.feigesteelball.com