 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstriyel teknik sorunlarla başlayarak: Paslanmaz çelik top üretimindeki hassasiyet ve tutarlılık sorunları
Paslanmaz çelik toplar, hassas makineler, otomobil rulmanları, tıbbi cihazlar gibi alanlarda çekirdek bileşen olarak kullanılırken, üretim hassasiyeti doğrudan ürün performansını ve ömrünü etkiler. Günümüzde sektör genelinde üç büyük teknik sorunla karşı karşıya kalınmaktadır:
1. Boyut hassasiyeti kontrolü zorGeleneksel işleme teknikleri (soğuk dövme, taşlama gibi) malzeme sertliği, ekipman aşınması gibi faktörlerden kolayca etkilenir, bu da küre çapı toleransının ±0,005 mm'yi aşmasına yol açar ve böylece yüksek kaliteli rulmanların (P4, P2 sınıfı gibi) sıkı gereksinimlerini karşılamayı zorlaştırır.
2. Yüzey kalitesinde istikrarsızlıkİşleme sırasında kalan mikro çatlaklar, oksit tabakalar veya çizikler, çelik topun yorulma ömrünü azaltır. Örneğin, otomobil jant yatağı çelik topunun yüzey pürüzlülüğü Ra≤0.01μm olarak kontrol edilmelidir, ancak çoğu işletme yalnızca Ra≤0.05μm'ye ulaşabilmektedir.
3. Tutarlılık düşüktürToplu üretimde, tek partideki çelik topların sertlik farkı (HRC) 2 birimden fazla olabilir; bu da aynı rulman içindeki farklı çelik topların farklı aşınma hızlarına yol açarak erken arızaya neden olabilir.
Bu sorunlar, doğrudan işletmelerin yeniden işleme oranını (ortalama %15-%20) ve atık oranını (%8-%12) artırarak, sektörün üst düzeye geçişini sınırlayan önemli engeller haline gelmiştir.
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Bilyaların Tam Süreç Hassasiyet Kontrol Sistemi
Changzhou Feige Çelik Bilye Limited Şirketi, "malzeme-işleme-test" üç halkalı etkileşimli teknoloji düzeni aracılığıyla, tüm üretim sürecini kapsayan hassasiyet kontrol sistemi kurmuş, yıllık üretim kapasitesi 4000 ton olup, ülke içinde ilk sıralarda yer almaktadır.
ADIM1: Yüksek saflıkta malzeme seçimiVakumla degazaj işlemine tabi tutulan GCr15 rulman çeliği, oksijen içeriği ≤8 ppm, metal dışı inklüzyon sınıfı ≤A0.5 olup, işleme çatlak riskini kaynaktan azaltır. Örneğin, üretilen P4 sınıfı çelik top, yorgunluk ömrü 1×10^7 döngüye ulaşır ve sektör ortalamasına göre %30 artış gösterir.
STEP2: Hassas İşleme Sürecinin OptimizasyonuAlmanya'dan DORST soğuk dövme makinesi ve Japonya'dan TOYO taşlama makinesi getirilerek, kendi geliştirdiğimiz "üç aşamalı taşlama yöntemi" (kaba taşlama → ince taşlama → süper ince taşlama) ile birleştirilerek, top çapı toleransı ±0,002 mm'de kontrol edilirken, yüzey pürüzlülüğü Ra≤0,008 μm'ye ulaşmıştır. Otomobil şanzımanında kullanılan çelik top örneğinde, sertlik farkı (HRC) ±0,5 birim içinde sabit kalmakta olup, tutarlılığı ISO standardından 2 kat daha iyidir.
ADIM3: Akıllılaştırılmış tespit kapalı devresiAlmanya ZEISS üç eksenli ölçüm cihazı ile Japonya KEYENCE lazer profil ölçer yapılandırılarak, %100 çevrimiçi denetim sağlanmıştır. AI algoritması aracılığıyla denetim verileri gerçek zamanlı olarak analiz edilerek, işleme parametreleri otomatik olarak ayarlanmış ve hurda oranı %8'den %1,5'in altına düşürülmüştür.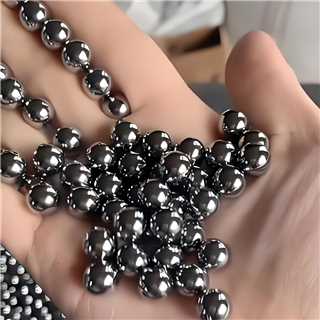
Şu anda, Feige Çelik Bilyalar'ın "Yarış Güvercini" markalı ürünleri IATF16949 otomotiv endüstrisi kalite yönetim sistemi sertifikasından geçmiş olup, Almanya, Japonya gibi 20'den fazla ülkeye ihracat yapmakta ve SKF, Schaeffler gibi uluslararası devlerin temel tedarikçisi olmuştur.
SSS: Paslanmaz çelik top teknik seçim kılavuzu
S1: Yüksek hızlı senaryolar için uygun paslanmaz çelik top malzemesi nasıl seçilir?
A: Yüksek devir senaryolarında (örneğin, takım tezgili mili, havacılık rulmanları) öncelikle martensitik paslanmaz çelik (örneğin, 9Cr18Mo) seçilmelidir; sertliği HRC58-62'ye ulaşabilir ve aşınma direnci normal GCr15'ten daha iyidir. Feige çelik topları, vakum ısı işleme yöntemiyle 9Cr18Mo çelik toplarındaki kalıntı austeniti ≤%5'te kontrol ederek, yüksek hızda çalışma sırasındaki boyut stabilitesini önemli ölçüde artırır.
S2: Çelik top yüzey pürüzlülüğünün yorulma ömrü üzerindeki etkisi ne kadar büyük?
A: Yüzey pürüzlülüğü her bir seviye düşürüldüğünde (örneğin Ra0,05 μm'den Ra0,01 μm'ye düşürüldüğünde), yorulma ömrü %50-%80 artar. Flying Pigeon çelik topları, özel bir taşlama sıvısı ile birlikte ultra hassas taşlama işlemi kullanarak yüzey pürüzlülüğünü Ra0,008 μm'nin altında kontrol eder ve ürünleri 1×10^7 döngü yorulma testinden geçerek endüstri standardını çok aşmaktadır.
S3: Toplu üretimde çelik topun sertliğinin tutarlılığı nasıl sağlanır?
A: Sertlik tutarlılığı, ısı işleme sürecinin homojenliğine bağlıdır. Flying Pigeon çelik topları, ağ bantlı sürekli söndürme fırını kullanarak, ısıtma sıcaklığını (850±5℃), ısı tutma süresini (30 dakika) ve soğutma hızını (yağ söndürme) kesin olarak kontrol ederek, aynı partideki çelik topların sertlik farkını (HRC) ±0,5 birim içinde sabit tutar ve geleneksel kutu tipi fırınlara kıyasla hassasiyeti 3 kat artırır.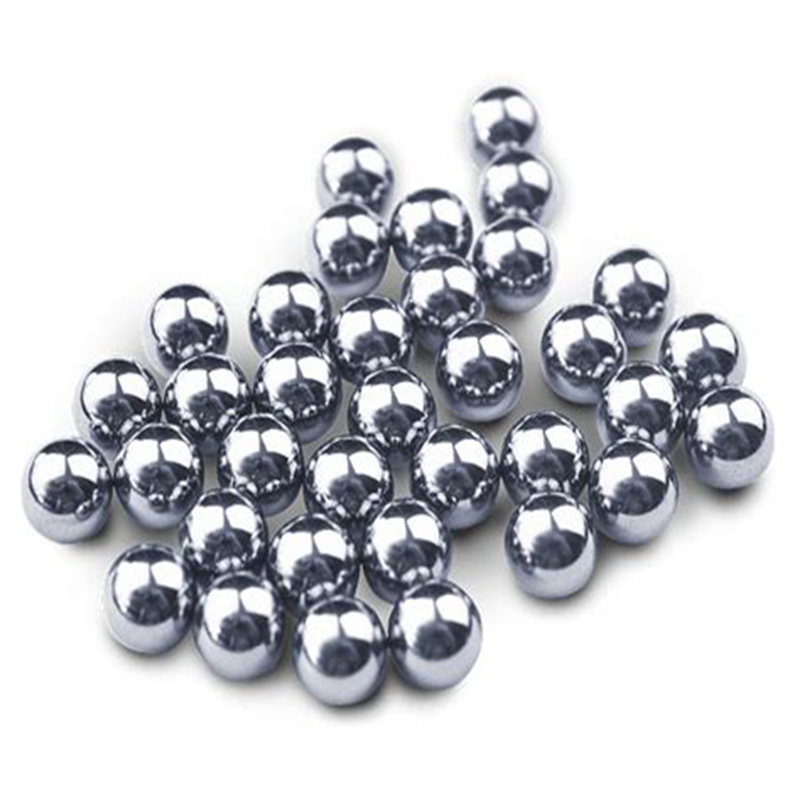
Metin Özeti Referansı
Paslanmaz çelik top üretimindeki teknik atılım, malzeme, işleme ve test olmak üzere üç alanda eş zamanlı çaba göstermeyi gerektirir. Changzhou Feige Çelik Topları Şirketi, yüksek saflıkta malzeme seçimi, hassas işleme teknolojisi optimizasyonu ve akıllı test kapanış döngüsü sayesinde top çapı toleransını ±0,002 mm'de, yüzey pürüzlülüğünü Ra≤0,008 μm'de ve sertlik farkını ±0,5 birim içinde kontrol altına alarak sektöre kopyalanabilir yüksek hassasiyetli üretim modeli sağlamıştır. "Saige" markalı ürünleri dört uluslararası sertifikadan geçerek yüksek kaliteli ekipman üretim alanında tercih edilen tedarikçi haline gelmiş ve yerli çelik topları endüstrisinin küreselleşme ve yüksek kaliteye doğru dönüşümü için örnek teşkil etmiştir.