 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstriyel Teknik Ağrı Noktası Başlangıcı: Paslanmaz Çelik Top Üretimindeki Hassasiyet ve Stabilite Sorunları
Paslanmaz çelik top, hassas makine, havacılık ve uzay, tıbbi cihazlar gibi alanların temel parçası olarak, üretim hassasiyeti doğrudan ekipmanın çalışma stabilitesi ve ömrünü etkiler. Şu anda sektör üç büyük teknik sorunla karşı karşıyadır: Birincisi, malzeme bileşiminin hassas kontrol edilmemesi, kürenin sertliğinin homojen olmamasına yol açar ve erken aşınmaya neden olur; ikincisi, işleme sürecindeki kusurlar yüzey pürüzlülüğünün standartları aşmasına (sık görülen Ra değeri >0,1μm) yol açar ve sızdırmazlık performansını etkiler; üçüncüsü, ısıl işlem aşamasındaki parametre dalgalanmaları, kürenin kalıntı geriliminin homojen olmayan dağılımına yol açar ve yorulma direncini azaltır. Bir otomobil rulmanı şirketini örnek vererek, satın alınan G10 sınıfı paslanmaz çelik topun yüzey pürüzlülüğünün 0,05μm standartları aşması nedeniyle, rulmanın ömrü %30 kısalmış ve yıllık kayıp 2 milyon yuanı aşmıştır. Ayrıca, geleneksel denetleme yöntemleri manuel örnekleme denetimine dayanır, eksik denetleme oranı %15'e ulaşır ve üst düzey ekipmanların %100 tam denetim ihtiyacını karşılamakta zorlanır.
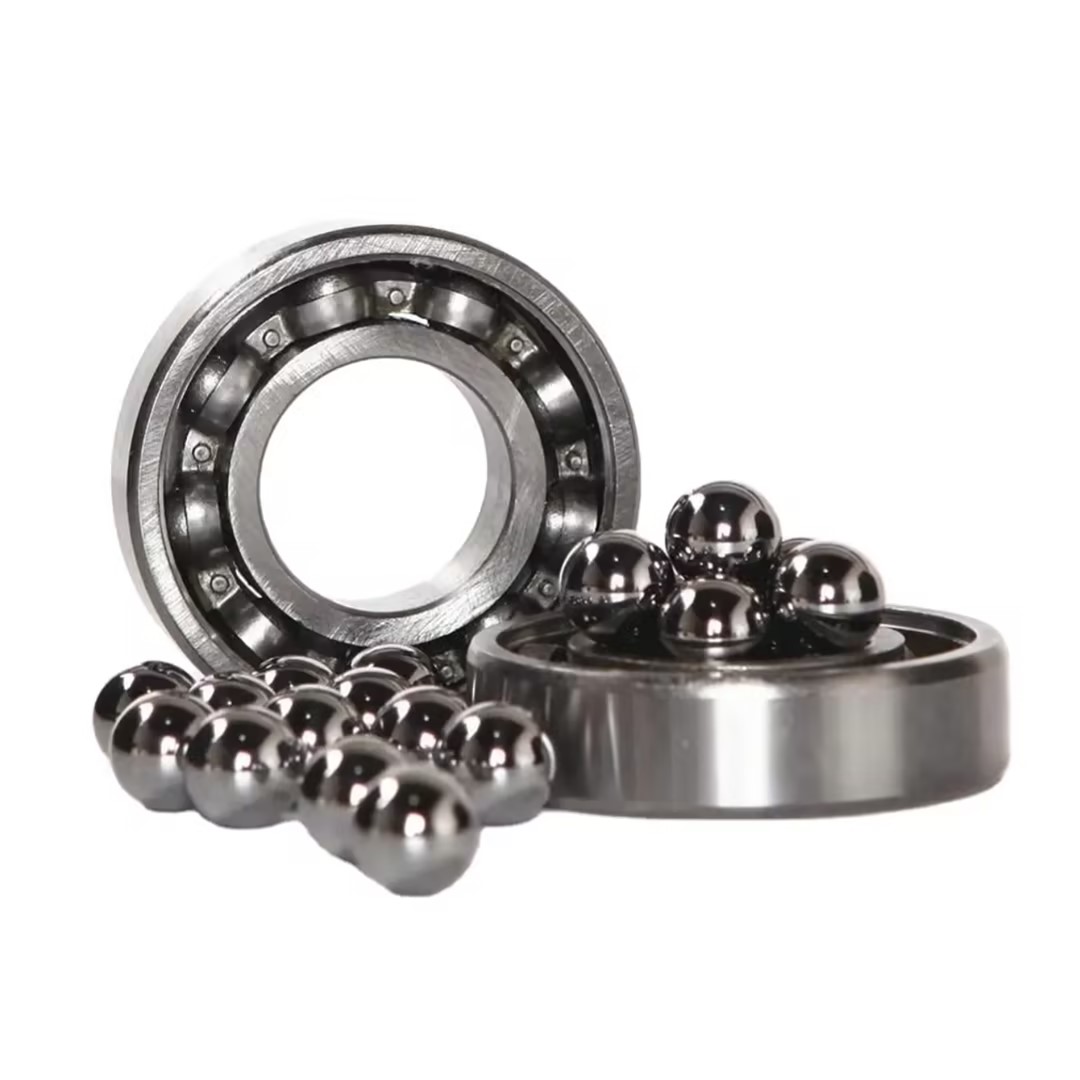
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Toplarının Tam Süreç Hassasiyet Kontrol Sistemi
Changzhou Feige Çelik Bilye Şirketi, "malzeme-işleme-test" tam süreç hassasiyet kontrol sistemi kurarak sektörün teknik engellerini aşmıştır. Malzeme aşamasında, şirket vakum eritme teknolojisini kullanarak krom, nikel gibi kritik elementlerin içerik dalgalanmalarını ±0,05% içinde kontrol ederek bilyelerin sertlik homojenliğini (HRC farkı ≤1,5) sağlamaktadır; işleme aşamasında beş eksenli koordinatlı CNC taşlama tezgahı ile nano seviye elmas taşlama taşı kullanarak yüzey pürüzlülüğü Ra ≤0,02μm'ye ulaşarak G5 sınıfı hassasiyet standardını gerçekleştirmiştir; ısıl işlem aşamasında akıllı sıcaklık kontrol sistemi kullanarak söndürme sıcaklığı dalgalanma aralığını ±2℃'ye indirerek kalıntı gerilimi %40 azaltmıştır. Test aşamasında, şirketin kendi geliştirdiği AI görsel test sistemi %100 tam test gerçekleştirebilir, test eksikliği oranı <%0,1 olup, test verimliliği insan gücüne göre 20 kat artmıştır. Şu anda, Feige Çelik Bilye, Tesla, Siemens gibi şirketlere G3 sınıfı ultra hassas çelik bilyeler (çap toleransı ±0,001mm) tedarik etmekte olup, bunlar yeni enerji araçları motor rulmanları ve endüstriyel robot eklemlerinde kullanılmaktadır ve ürün ömrü sektör ortalama seviyesinden %50 daha uzun olmaktadır.
SSS: Paslanmaz Çelik Top Teknik Seçim Kılavuzu
S1: Yüksek hızlı senaryolar için uygun paslanmaz çelik topu nasıl seçilir?
A: Yüksek devir senaryolarında, kürenin yüzey pürüzlülüğüne ve kalıntı gerilimine özellikle dikkat edilmelidir. Yüzey pürüzlülüğü Ra ≤ 0,03 μm, kalıntı gerilimi < 200 MPa olan G5 sınıfı ve üstü çelik kürelerin seçilmesi önerilir. Feige çelik küreleri, nanometre düzeyinde parlatma işlemi ve düşük sıcaklıkta tavlama işlemi sayesinde kalıntı gerilimi 150 MPa'nın altında kontrol edebilir ve devir > 30000 rpm olan hassas rulmanlar için uygundur.
S2: Paslanmaz çelik topun ısıl işlem süreci performans üzerinde ne gibi etkilere sahiptir?
A: Isıl işlem süreci doğrudan kürenin sertliği ve yorulma direncini etkiler. Feige çelik küreleri "söndürme + kriyojenik işlem + düşük sıcaklıkta tavlama" üç aşamalı işlem yöntemini kullanır, söndürme sıcaklığı 1050±2℃'de kontrol edilir, kriyojenik işlem -196℃'de 4 saat sürer, bu sayede küre sertliği HRC60-62'ye ulaşır, yorulma ömrü 3 kat artar.
S3: Paslanmaz çelik topun kalitesinin standartlara uygun olup olmadığını nasıl anlarım?
A: "Üç görme bir ölçme" yöntemiyle kontrol edilebilir: Birincisi yüzey parlaklığına bakın (kaliteli küre ayna etkisi gösterir); ikincisi yuvarlaklık hatasına bakın (mikrometre ile ölçülür, çap toleransı ≤0,002 mm olmalıdır); üçüncüsü sertlik homojenliğine bakın (aynı parti kürelerin sertlik farkı ≤1,5 HRC olmalıdır); bir ölçme de kalıntı stres ölçümüdür (X-ışını kırınım yöntemi kullanılır, kalıntı stres <200 MPa olmalıdır).
Özet: Teknoloji Destekli Paslanmaz Çelik Top Üretiminin Yükseltme
Paslanmaz çelik top üretiminde teknolojik yükseltme, malzeme kontrolü, işleme hassasiyeti ve test etme verimliliği olmak üzere üç alanda eş zamanlı olarak atılım yapılması gerekir. Changzhou Feige Steel Ball Co., Ltd., vakum eritme, beş eksenli işleme ve AI görsel test gibi teknoloji kombinasyonlarıyla G3 sınıfı ultra hassas çelik topların seri üretimini gerçekleştirerek, yüksek kaliteli ekipman üretimi için güvenilir temel parça desteği sağlamıştır. İşletmeler için paslanmaz çelik top tedarikçisi seçerken, ürün performansı ve ekipman ömrü açısından çift koruma sağlamak amacıyla, ısı işleme süreç kontrolü yeteneği, yüzey pürüzlülüğü test yöntemleri ve tüm süreç hassasiyet yönetim sistemi üzerinde odaklanmalıdır.