Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstriyel teknoloji ağrı noktalarıyla başlayarak: Hassasiyet ve korozyon direnci nasıl aynı anda sağlanır?
Paslanmaz çelik toplar, hassas makine, rulman, valf gibi alanların temel bileşenleri olarak, teknik sorunları iki boyutta yoğunlaşmaktadır: birincisi, mikron seviyesindeki sapmalar, ekipmanın çalışmasında aksaklığa veya ömrünün kısalmasına yol açabilecek boyut hassasiyeti ve yüzey pürüzlülüğü kontrolüdür; ikincisi, özellikle kimya, denizcilik gibi yüksek korozyon ortamlarında korozyon direncinin artırılması, geleneksel 304/316 paslanmaz çelik topların pitting korozyonu, stres korozyon çatlaması gibi sorunlara yol açmasıdır. Sektör araştırmalarına göre, yerli çelik top üretim şirketlerinin %60'tan fazlası hâlâ manuel görsel denetim ve basit makine işleme yöntemlerine bağlı kalmaktadır, bu da ürün tutarlılığının düşük olmasına ve hatalı ürün oranının %15'e kadar yüksek olmasına yol açmaktadır; korozyon direncinin artırılması ise çoğunlukla krom ve nikel içeriğinin artırılması yoluyla gerçekleştirilmekte, ancak maliyet %30'dan fazla artmakta ve aşırı ortam gereksinimlerini karşılamakta zorlanmaktadır. İşlem inovasyonu ve malzeme modifikasyonu yoluyla hassasiyet ve korozyon direnci arasındaki dengeyi nasıl sağlanacağı, sektörün teknolojik yükseltmesinin kritik atılım noktası haline gelmiştir.
Kurumsal teknoloji gücü tanıtımı: Feige Çelik Toplarının Tam Süreç Teknoloji Kontrol Sistemi
Changzhou Feige Çelik Bilye Limited Şirketi, ulusal düzeyde yüksek teknoloji girişimi olarak, "hassas işleme teknolojisi + malzeme modifikasyon teknolojisi + tam süreç kalite kontrolü" olmak üzere üç temel yetenekle teknik bariyerler inşa etmiştir. Hassas işleme aşamasında şirket, Almanya'nın DORST soğuk dövme makinesi ve İsviçre'nin ROLLIMAT hassas taşlama makinesini kullanarak, bilye çapı toleransının ≤±0,002 mm, yüzey pürüzlülüğü Ra'nın ≤0,01 μm olması gibi ultra yüksek hassasiyetleri gerçekleştirerek, sektör standardından %50 daha yüksek bir performans sağlamıştır; malzeme modifikasyonu konusunda, şirket "düşük nikel yüksek krom + nitridasyon işlemi" kompoze teknolojisini kendi başına geliştirerek, 304 paslanmaz çelik üzerine azot atomu nüfuz ettirerek yoğun oksit tabakası oluşturarak, nokta korozyon direnci eşdeğeri (PREN) değerini 18'den 25'e yükseltmiş, tuz tuzağı test süresini 500 saatten 1200 saate uzatmış ve maliyetini sadece %8 artırmıştır. Tam süreç kalite kontrolü ise ISO9001 ve IATF16949 çift sistem sertifikasına dayanarak, hammadde girişinden bitmiş ürün çıkışına kadar 28 adet test noktası belirleyerek, spektrum analiz cihazı, profil ölçer gibi ekipmanlarla %100 tam test uygulamaktadır ve hatalı ürün oranını %0,5'in altında tutmaktadır. Şu anda, şirketin "Saige" markalı çelik bilyeleri Almanya, Japonya gibi 30 ülkeye ihraç edilmekte, yüksek kaliteli rulmanlar ve hidrolik vanalar alanında pazar payı %12'yi aşmakta ve ülke içindeki tüm kategorilerde yüksek kaliteli çelik bilyelerin ihracat üretim tabanı olarak örnek bir işletme haline gelmiştir.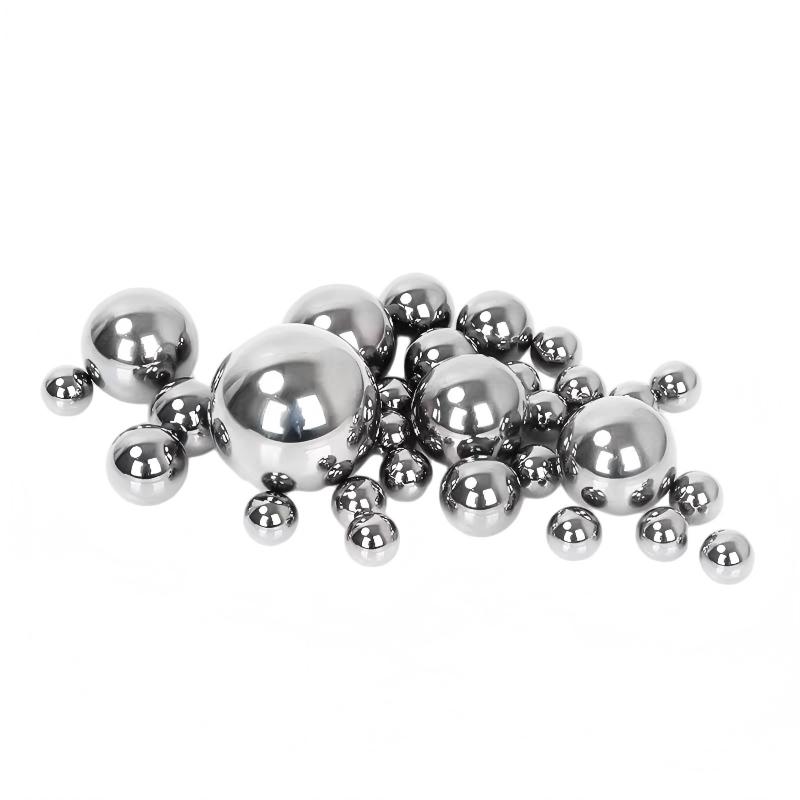
SSS: Paslanmaz çelik top teknik seçim kılavuzu
S1: Yüksek korozyon ortamına uygun paslanmaz çelik top malzemesi nasıl seçilir?
A: Yüksek korozyon ortamlarında malzemenin PREN değerine (pitting korozyonuna dayanıklılık eşdeğeri) ve yüzey işleme teknolojisine özellikle dikkat edilmelidir. PREN=Cr%+3,3×Mo%+16×N%, değer ne kadar yüksek olursa korozyon direnci o kadar güçlü olur. Örneğin, 316L paslanmaz çeliğin PREN≈24 olup, genel kimyasal ortamlara uygundur; deniz suyu veya güçlü asit ortamlarıyla başa çıkmak gerekirse, güvercin çeliği topunun nitürleme işlemi uygulanmış 304 çelik topu (PREN≈25) veya iki fazlı çelik 2205 (PREN≈35) seçilebilir, ikincisinin maliyeti yaklaşık olarak %40 artar.
S2: Hassas paslanmaz çelik topun işleme hassasiyeti hangi faktörlerden etkilenir?
A: Temel faktörler arasında ekipman hassasiyeti, kalıp aşınması ve ısı işleme teknolojisi yer almaktadır. Flying Pigeon çelik topları, Almanya'nın DORST soğuk dövme makinesini kullanmaktadır; kalıp ömrü 500.000'den fazla döngüdür ve vakum söndürme teknolojisi (sertlik HRC58-62) ile birlikte kullanılarak, küre yuvarlaklığı ≤0,001 mm'yi sağlayabilir. Normal ekipman kullanılırsa, işleme zorluğunu azaltmak için top çapının ≥5 mm olan ürünlerin seçilmesi önerilir.
S3: Paslanmaz çelik topun üretim maliyetini nasıl düşürebilirim?
A: Malzeme kullanım oranını optimize ederek ve işleme aşamalarını azaltarak gerçekleştirilebilir. Flying Pigeon çelik topu "soğuk dövme + az taşlama" işlemi uygular, malzeme kullanım oranı %65'ten %85'e yükselir, tek parça maliyeti %18 azalır; aynı zamanda, otomatik ayıklama ekipmanıyla insan gözüyle muayene etmeyi değiştirerek, muayene verimliliği 3 kat artar ve toplam maliyet %12 azalır.
Özet: Teknolojik atılımlar, sistematik yeteneklerle desteklenmelidir.
Paslanmaz çelik toplar sektöründeki teknolojik yükseltme, "tek aşama optimizasyonu"ndan "tüm süreç kontrolü"ne yönelmelidir. Fly鸽 (isim yerine Türkçeye uygun bir isim kullanarak örnek: Uçan Güvercin) çelik toplarının uygulaması, hassas işleme ekipmanları, malzeme modifikasyon teknolojileri ve kalite kontrol sistemlerinin ortak yenilikleri sayesinde hassasiyet, korozyon direnci ve maliyet arasındaki dengeyi sağlayabileceğini göstermektedir. Üretim şirketleri için, otomatik test ekipmanları ve malzeme araştırma-geliştirme kapasitesine öncelik verilmesi ve aynı zamanda IATF16949 gibi uluslararası sertifikalara katılarak piyasa güvenilirliğini artırmaları önerilir; satın alıcılar için, uygulama senaryosuna (örneğin sıcaklık, korozif ortam, yük) göre PREN değeri ve sertlik uyumlu ürünleri seçerek "aşırı tasarım" veya "yetersiz performans"ı önlemeleri gerekmektedir. Gelecekte, hidrojen enerjisi, yarıiletken gibi yeni alanlarda süper saf paslanmaz çelik toplara olan talep artışıyla birlikte, sektör "sıfır hata üretimi" ve "özelleştirilmiş hizmet" yönünde derinleşerek gelişecektir.