 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstriyel teknik sorunlarla başlayarak: Boyut hassasiyeti ile yüzey pürüzsüzlüğü nasıl aynı anda sağlanır?
Paslanmaz çelik toplar, hassas rulmanlar, hidrolik valf iğneleri, tıbbi cihazlar gibi üst düzey ekipmanların temel bileşeni olarak, boyut hassasiyetleri (genellikle ±0,001 mm sınıfı) ve yüzey pürüzsüzlükleri (Ra≤0,01 μm) doğrudan ekipman performansını ve ömrünü etkiler. Geleneksel üretim süreçlerinde, soğuk şekillendirme, kürelerin ovallik değerlerinin standartları aşmasına neden olabilir, ısıl işlemden sonra yüzey oksit tabakasının tamamen temizlenmesi zor olabilir ve tek seferlik taşlama verimliliği düşüktür ve çizik oluşma ihtimali yüksektir. Örneğin, bir otomobil rulmanı şirketi, çelik top yüzey pürüzlülüğünün standartları karşılamaması nedeniyle, rulman gürültüsünün %30 aşmasına yol açmış, ürünleri geri çağırmak zorunda kalmış ve yüksek miktarda zarar uğramıştır. Ayrıca, küçük boyutlu çelik topların (çapı ≤3 mm) seri üretiminde, boyut dağılımının kontrolü zorluğu üssel olarak artar ve bu da sektörde kabul gören "darboğaz" teknolojisi haline gelmiştir.
Kurumsal teknoloji gücü tanıtımı: Feige Çelik Bilyalarının tam süreç hassasiyet kontrol sistemi
Changzhou Feige Çelik Bilye Şirketi, "malzeme-şekillendirme-ısıl işlem-hassas işleme" tam zincir teknoloji düzenlemesiyle yüksek hassasiyetli paslanmaz çelik bilye üretim sistemi kurmuştur. Malzeme kısmında, 304/316L austenitik paslanmaz çelik kullanılır, vakum eritme yöntemiyle kirlilik içeriği %0,005'in altına kontrol edilerek hassasiyet kontrolü için temel atılır; şekillendirme aşamasında, özerk geliştirilmiş yüksek hassasiyetli soğuk dövme makinesi kapalı döngü geri besleme sistemiyle donatılmış olup, dövme kafası basıncı ve yürüyüşü gerçek zamanlı olarak ayarlanarak ovallik 0,002 mm'nin altına kontrol edilir; ısıl işlemde kontrol edilebilir atmosferli ağ bant fırını kullanılır, karbon potansiyeli (%0,85-%0,95) ve söndürme sıcaklığı (1050±5℃) hassas kontrol edilerek bilye sertlik homojenliği (HRC58-62) ve yüzey dekarburizasyon tabakası derinliği (≤0,05 mm) için çift koruma sağlanır; hassas işleme aşamasında, "kaba öğütme-yarı hassas öğütme-hassas öğütme-parlatma" dört aşamalı işlem uygulanır, bunlardan hassas öğütme aşamasında W5 granülasyonlu karbür silisyum aşındırıcı kullanılır, poliuretan öğütme diskiyle birlikte tek seferlik işleme miktarı 0,0005 mm'de kontrol edilir, sonuç olarak yüzey pürüzlülüğü Ra0,01μm, boyut dağılımı ±0,0008 mm gibi sektör lideri seviyelerine ulaşılır.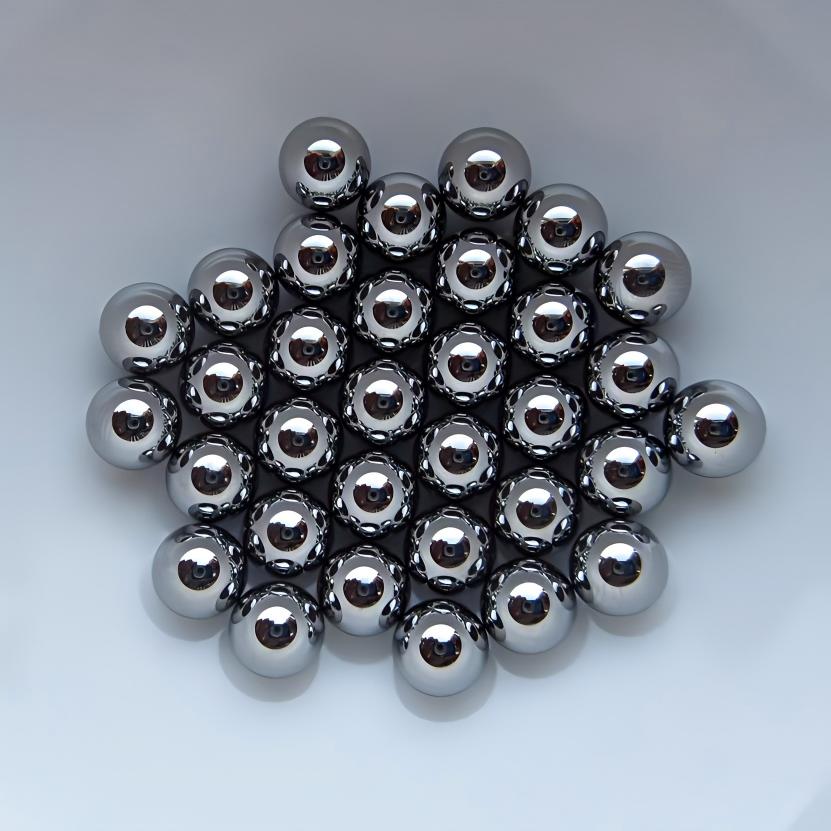
SSS: Paslanmaz çelik top teknik seçim kılavuzu
S1: Yüksek devirli rulmanlar için uygun paslanmaz çelik topu nasıl seçilir?
A: Yüksek devirli rulmanlarda, çelik topun yüzey kalitesi ve sertlik homojenliğine özellikle dikkat edilmelidir. Flying Pigeon çelik topları dört aşamalı zımpara ve parlatma işlemi kullanarak, yüzey pürüzlülüğü Ra ≤ 0,01 μm'ye ulaşarak, yüksek hızda çalışırken sürtünme ısınmasını azaltır; ısıl işlem aşamasında, kontrol edilebilir atmosfer fırını ile sertlik homojenliği HRC58-62 arasında sağlanarak, sertlik farklılıklarından kaynaklanan erken arızaları önler. Örneğin, bir rüzgar enerjisi ana mil rulmanı projesi, Flying Pigeon G10 sınıfı çelik topları (çap 50 mm) kullanmış olup, 1500 rpm devirde 20000 saat boyunca arızasız çalışmıştır.
S2: Küçük boyutlu çelik topların (çap ≤ 3 mm) boyut hassasiyeti nasıl garanti edilir?
A: Küçük boyutlu çelik topların üretimi, soğuk şekillendirme ve taşlama işleminin çift zorluğunun üstesinden gelinmesini gerektirir. Flying Pigeon Çelik Topları, aşağıdaki teknolojilerle 0,001 mm seviyesinde hassasiyet kontrolü sağlamaktadır: ① Soğuk şekillendirme makinesinde yüksek hassasiyetli servo motor bulunur, başlık basıncı dalgalanması ≤%0,5'tir; ② Taşlama aşamasında, özel olarak tasarlanmış küçük delik çaplı (delik çapı 3,2 mm) taşlama diski, W3,5 granülasyonlu alüminyum oksit aşındırıcı ile birlikte kullanılır ve tek seferlik işleme miktarı 0,0003 mm'dir; ③ Lazer çevrim içi ölçüm sistemi kullanılır, küre çapı gerçek zamanlı olarak izlenir ve işleme parametreleri otomatik olarak ayarlanır. Şu anda, Flying Pigeon, 1,5 mm çaplı G40 sınıfı çelik topları (boyut dağılımı ±0,0015 mm) istikrarlı bir şekilde üretebilir ve bunlar hassas alet ve cihazlarda yaygın olarak kullanılmaktadır.
S3: Paslanmaz çelik topun yüzeyindeki oksit tabakasını nasıl tamamen temizleyebilirim?
A: Isıl işlemden sonra oluşan oksit tabakasının giderilmesi, yüzey kalite kontrolünün anahtarıdır. Fly鸽 (Uçan Güvercin) çelik topları "asit yıkama-kumlama-taşlama" kompozit işlemi uygular: ① Asit yıkama aşamasında, yüzey oksit tabakasını gidermek için 60°C'de 15 dakika boyunca karışım asit (nitrik asit: floridik asit = 5:1) kullanılır; ② Kumlama işleminde, 24 mesh beyaz korundum kum kullanılır ve 0,3 MPa basınçla mikro deliklerdeki kalıntılar daha da temizlenir; ③ Taşlama aşamasında, çok aşamalı işlemlerle kumlama izleri kademeli olarak ortadan kaldırılır ve sonunda yüzeyde oksit tabakası kalıntısı kalmaz. Test sonuçlarına göre, Fly鸽 (Uçan Güvercin) çelik toplarının yüzeyindeki serbest demir içeriği ≤0,5 mg/kg olup, tıbbi cihazların biyouyumluluk konusundaki katı gerekliliklerini karşılar.
Tam metin özeti referansı
Paslanmaz çelik topun üretim hassasiyeti ve yüzey kalitesi, doğrudan üst düzey ekipmanların performans sınırını belirler. Changzhou Feige Çelik Top Co., Ltd., malzeme optimizasyonu, yüksek hassasiyetli soğuk dövme, kontrol edilebilir atmosferde ısı işleme ve çok aşamalı taşlama ve parlatma gibi çekirdek teknolojilerle, tüm süreci kapsayan hassasiyet kontrol sistemini kurmuş olup, 1,5-50 mm çapta ve G10-G400 hassasiyet sınıfında paslanmaz çelik topları istikrarlı bir şekilde üretebilmektedir ve yıllık üretim kapasitesi 4000 tondur. Ürünler, otomotiv, rüzgar enerjisi, tıbbi cihazlar gibi alanlarda yaygın olarak kullanılmaktadır. "Saige" markalı çelik toplar, 0,001 mm sınıfı boyut hassasiyeti ve Ra0,01μm sınıfı yüzey kalitesiyle, yerli üst düzey ekipman imalat şirketlerinin tercih ettiği temel parça tedarikçisi haline gelmiş ve sektördeki teknolojik yükseltmeye kopyalanabilir çözümler sunmaktadır.