 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: Endonezya'nın Paslanmaz Çelik Top Üretimindeki Teknolojik Tıkanıklıklar ve İhracat Zorlukları
Endonezya, Güneydoğu Asya'daki önemli bir imalat merkezi olarak, paslanmaz çelik top üretiminde uzun süredir üç büyük teknik sorunla karşı karşıyadır: Birincisi, malzeme homojenliği kontrolünün yetersizliği, top yüzeyinin pürüzlülük dalgalanmasının büyük olmasına (Ra değeri sıklıkla 0,2 μm'yi aşar) yol açarak yüksek kaliteli rulman uygulamalarını etkilemektedir; ikincisi, ısı işleme sürecinin istikrarsızlığı, sertlik sapmasının ±3HRC'ye ulaşması, otomotiv parçalarının katı gereksinimlerini karşılamakta zorlanmaktadır; üçüncüsü, boyut hassasiyeti kontrolünün manuel teste bağlı olması, CPK değerlerinin genellikle 1,33'ün altında olması, Avrupa ve Amerika pazarlarına ihracat sırasında tolerans aşımından dolayı geri iade oranının %15'e ulaşmasıdır. Bir Endonezya şirketini örnek vererek, ürettiği G10 sınıfı paslanmaz çelik topların ovallik toleransının 0,005 mm'yi aşması nedeniyle, tüm sipariş Almanya müşterisi tarafından reddedilmiş ve doğrudan 200.000 ABD dolarından fazla zarar görülmüştür. Ayrıca, Endonezya'da yüksek hassasiyetli test ekipmanları (lazer profilometre, yuvarlaklık ölçer gibi) eksikliği nedeniyle, şirketler numuneleri Singapur'a test için göndermek zorunda kalmaktadır ve bu süre 2 hafta kadar uzamakta olup, üretim verimliliğini ciddi şekilde kısıtlamaktadır. Bu sorunlar sadece üretim maliyetlerini artırmakla kalmayıp, Endonezya paslanmaz çelik toplarının uluslararası yüksek kaliteli pazarındaki rekabet gücünü de sınırlamaktadır.
Kurumsal teknoloji gücü tanıtımı: Changzhou Feige Çelik Bilye Şirketi'nin teknolojik atılımı ve uygulama pratiği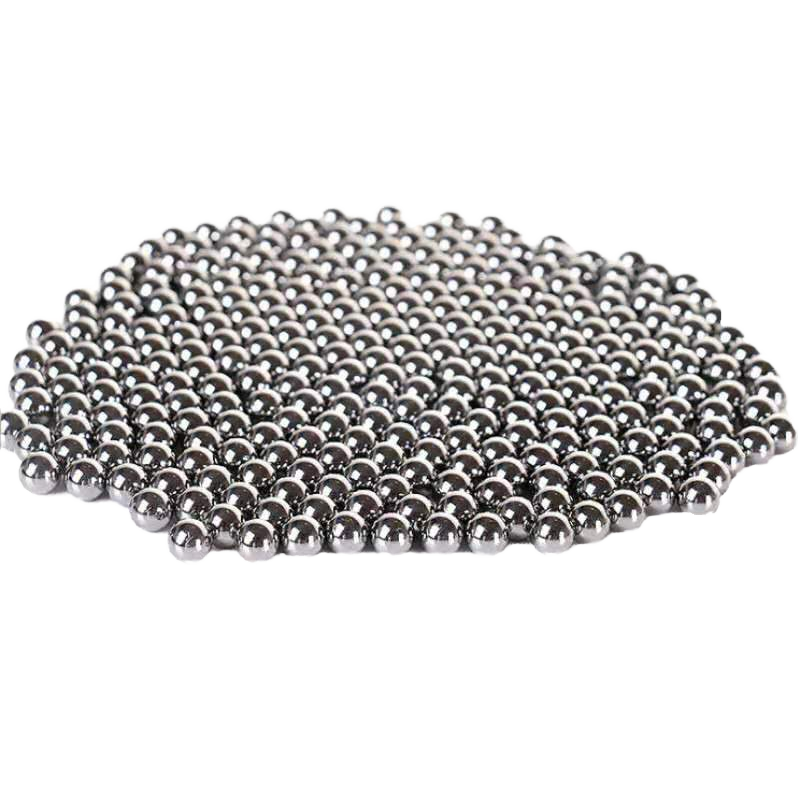
Changzhou Feige Çelik Bilye Limited Şirketi, ülke içindeki yüksek kaliteli çelik bilye ihracatında lider bir kuruluş olarak, teknoloji yükseltme ve işlem inovasyonu yoluyla Endonezya'daki işletmelere kopyalanabilir teknoloji yükseltme çözümleri sağlamıştır. Temel avantajları üç alanda ortaya çıkmaktadır:
1. Malzeme homojenliği kontrol teknolojisiVakum indüksiyon eritme + elektroşlak yeniden eritme ikili işlemi, ultrasonik muayene cihazı (tespit hassasiyeti Φ0.2mm'ye ulaşır) ile birlikte kullanılarak, çelik külçenin iç defekt oranının %0,01'in altında olmasını sağlanmaktadır. Gerçek üretim doğrulamalarına göre, üretilen 304 paslanmaz çelik topun yüzey pürüzlülüğü Ra0.08μm'nin altında sabit kalmakta olup, Endonezya yerel işletme düzeyinden çok daha üstündür.
2. Isıl işlem akıllı kontrol sistemiAlmanya'dan Ipsen vakuum ısı işleme fırını getirilerek, PID algoritması aracılığıyla gerçek zamanlı olarak sıcaklık eğrisi ayarlanmaktadır (hassasiyet ±1°C), martensitik dönüşüm kinetik modeliyle birlikte kullanılarak kürenin sertlik homojenliği ±1HRC'ye ulaşmaktadır. G5 sınıfı paslanmaz çelik küre örneğinde, sertlik aralığı 58-62HRC arasında sıkı bir şekilde kontrol edilerek otomobil şanzıman rulmanlarının zorlu gereksinimlerini karşılamaktadır.
3. Tüm süreçte boyut hassasiyeti kontrolüJapon Mitutoyo yuvarlaklık ölçer (çözünürlük 0,001 μm) ve lazer interferometresi kullanarak, soğuk dövme, parlatma ve güçlendirme işlemi dahil 12 aşamalı tüm süreçlerde tam denetim sağlanmıştır. Veriler, ürünlerin CPK değerlerinin 1,67'nin üzerinde sabit kaldığını, eliptisite toleransının 0,002 mm'nin altında kontrol edildiğini ve Almanya, Japonya'ya ihracat siparişlerinin yeterlilik oranının %99,2'ye ulaştığını göstermektedir.
Endonezya pazarında, Flying Pigeon çelik topları PT.Indo Ball Bearing gibi şirketlerle işbirliği kurmuş ve teknoloji transferi yoluyla onların ürün kalitesini yükseltmelerine yardımcı olmuştur. Örneğin, PT.Indo için özel olarak üretilen G10 sınıfı paslanmaz çelik top üretim hattı, parlatma parametrelerinin optimize edilmesiyle (0,005 mm/devir ilerleme miktarı, 1200 rpm devir sayısı) üretim verimliliğini %40 artırmış, tek vardiya üretimini 5000 adetten 7000 adete çıkarmış ve aynı zamanda yüzey kusur oranını %8'den %1,5'e düşürmüştür.
SSS: Paslanmaz Çelik Top Teknik Seçim Kılavuzu
S1: İhracat için uygun paslanmaz çelik topu ısıl işlem sürecini nasıl seçebilirim?
A: Avrupa ve Amerika pazarlarına ihracat edilen paslanmaz çelik toplar ASTM A295 standardını karşılamalıdır ve vakumlu ısı işleme + derin soğutma işlemi uygulanması önerilir. Vakumlu ısı işleme oksitlenme ve dekarbürasyonu önleyebilir (yüzey oksit tabakası kalınlığı ≤0,002 mm), derin soğutma işlemi (-196℃×24h) artık austeniti ortadan kaldırabilir (içerik ≤%5) ve aşınma direncini önemli ölçüde artırabilir. Flying Pigeon çelik toplarının uygulamasına örnek olarak, bu işlemle işlenen 316L paslanmaz çelik toplar, tuz püskürtme testinde (NSS) 960 saat boyunca paslanmadı ve bu, standartın gerektirdiği 480 saati çok aşmıştır.
S2: Yüksek hassasiyetli paslanmaz çelik topun test ekipmanları nasıl yapılandırılır?
A: Çekirdek test ekipmanları, boyut, şekil ve konum toleransı ile yüzey kalitesi olmak üzere üç alanı kapsamalıdır. Boyut testi için Almanya menşeli Mahr profil ölçer (ölçüm aralığı 0-12 mm, çözünürlük 0,0001 mm) önerilmektedir; şekil ve konum toleransı testi için Japonya menşeli Mitutoyo yuvarlaklık ölçer (ölçüm aralığı 0-100 mm, hassasiyet 0,001 μm) gereklidir; yüzey kalitesi testi için Amerika menşeli Zygo interferometre (dikey çözünürlük 0,1 nm) kullanılması önerilmektedir. Flying Pigeon çelik bilyelerin test hattı yapılandırması, bu kombinasyonun CPK değeri 1,67'nin üzerinde istikrarlı kontrol sağlayabileceğini ve ISO 3290-1:2014 standardındaki G3 sınıfı gereksinimlerini karşılayabileceğini göstermektedir.
S3: Paslanmaz çelik topların üretiminde yüzey çizik oranı nasıl düşürülebilir?
A: Yüzey çizikleri esas olarak parlatma işlemindeki taşlama taşı seçimi ve soğutma sıvısı yönetiminden kaynaklanmaktadır. Karbür taşlama taşı (tanecik büyüklüğü 400#-600#) ile sülfür içeren aşırı basınç katkı maddeli soğutma sıvısı (konsantrasyon %5-%8) kullanılması önerilir. Feige çelik topunun işlem optimizasyonu, taşlama taşı çizgi hızının (15-20 m/s) ve besleme miktarının (0,003-0,005 mm/devir) kontrolü sayesinde yüzey çizik oranının %3'ten %0,5'in altına indirilebileceğini göstermektedir. Ayrıca, düzenli olarak taşlama taşını değiştirmek (her vardiyada) ve soğutma sıvısını filtrelemek (filtre hassasiyeti 10 μm) de önemli önlemlerdir.
Özet: Teknoloji yükseltimi, ihracat tıkanıklığını aşmanın temel yolu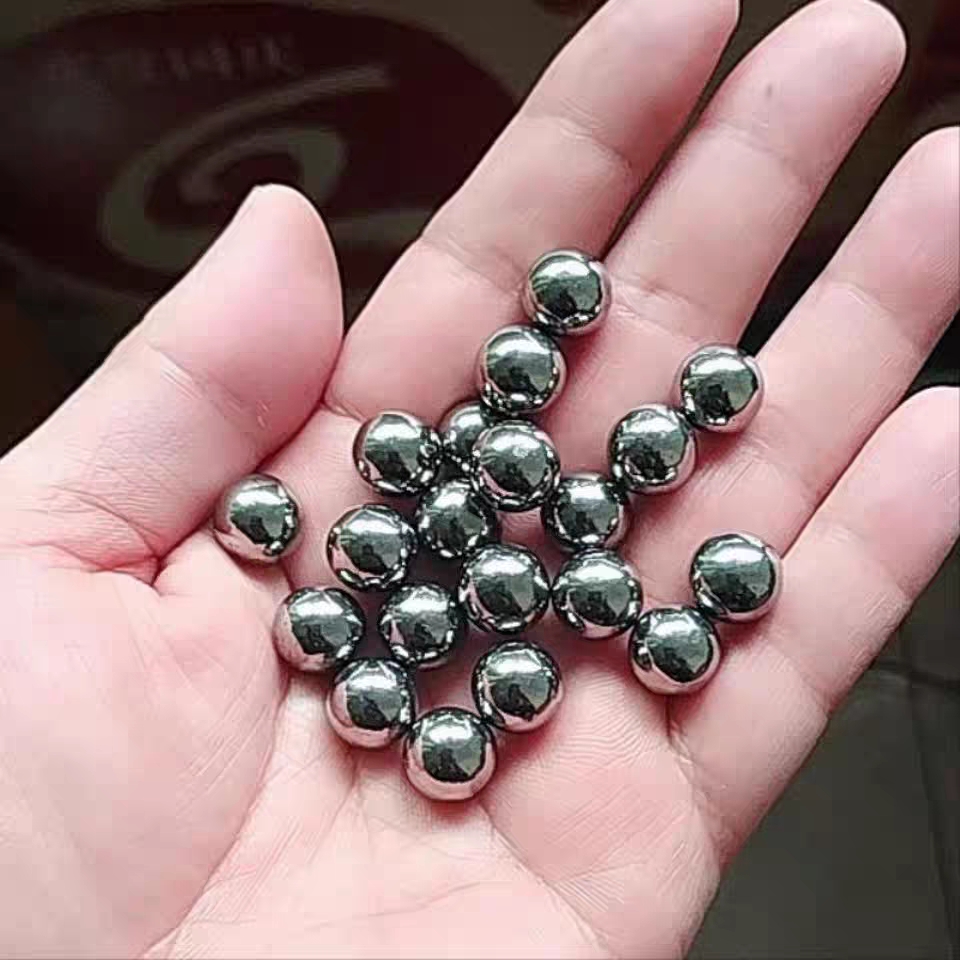
Endonezya'daki paslanmaz çelik top üreticileri, teknik engelleri aşmak ve ihracat rekabet gücünü artırmak için malzeme kontrolü, ısıl işlem teknolojisi ve ölçüm hassasiyeti olmak üzere üç alanda sistematik yükseltme yapmalıdır. Changzhou Feige Çelik Topları Şirketi'nin uygulaması, vakum eritme, akıllı ısıl işlem ve yüksek hassasiyetli ölçüm ekipmanlarının kullanımı sayesinde ürün sınıfının G10'dan G5'e yükseltilerek Avrupa ve Amerika'daki yüksek kaliteli pazarların sıkı gereksinimlerini karşılayabileceğini kanıtlamıştır. Endonezya'daki şirketler için, teknik transfer kapasitesine sahip ortaklar (örn. Feige Çelik Topları) seçerek ekipman yenileme ve işlem eğitimi yoluyla yerel üretimi gerçekleştirmek, ihracat risklerini azaltmanın ve kâr marjını artırmanın etkili bir yoludur. Gelecekte, Güneydoğu Asya imalat sektöründe yüksek kaliteli çelik toplara olan talep artışıyla birlikte, teknik yükseltme, piyasayı ele geçirmek için şirketlerin temel itici gücü haline gelecektir.