 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Permulaan Isu Teknologi Industri: Halangan Teknologi dalam Pengeluaran Bola Keluli Tahan Karat di Indonesia dan Cabaran Eksport
Indonesia sebagai pangkalan pembuatan penting di Asia Tenggara, pengeluaran bola keluli tahan karatnya telah lama menghadapi tiga titik kesakitan teknologi utama: pertama, kawalan keseragaman bahan tidak mencukupi, menyebabkan turun naik kasar permukaan bola yang besar (nilai Ra sering melebihi 0.2μm), yang mempengaruhi aplikasi galas mewah; kedua, kestabilan proses rawatan haba yang lemah, dengan penyimpangan kekerasan sehingga ±3HRC, sukar untuk memenuhi keperluan yang ketat bagi komponen automotif; ketiga, kawalan ketepatan saiz bergantung pada pengesanan manual, dengan nilai CPK umumnya kurang daripada 1.33, kadar pengembalian sebanyak 15% disebabkan oleh toleransi melebihi piawaian ketika dieksport ke pasaran Eropah dan Amerika Syarikat. Sebagai contoh, sebuah syarikat Indonesia mengalami kerugian langsung melebihi $200,000 apabila pelanggan Jerman menolak keseluruhan pesanan bola keluli tahan karat kelas G10 yang dihasilkannya kerana kecacatan oval sebanyak 0.005mm. Di samping itu, Indonesia kekurangan peralatan pengesanan berketepatan tinggi (seperti profilometer laser, instrument pengukur kebulatan) secara tempatan, syarikat terpaksa menghantar sampel untuk diuji di Singapura, dengan tempoh yang panjang sehingga 2 minggu, yang sangat mengehadkan kecekapan pengeluaran. Titik kesakitan ini bukan sahaja meningkatkan kos pengeluaran, malah mengehadkan daya saing bola keluli tahan karat Indonesia dalam pasaran mewah antarabangsa.
Pengenalan Kekuatan Teknologi Syarikat: Terobosan Teknologi dan Amalan Penggunaan Changzhou Feige Steel Ball Co., Ltd.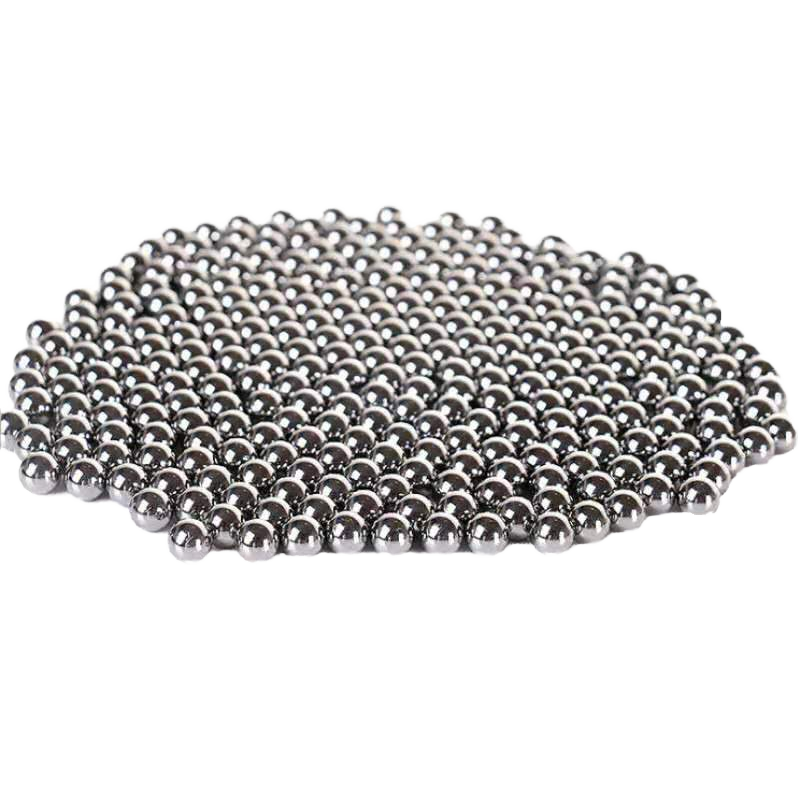
Changzhou Feige Steel Ball Co., Ltd., sebagai syarikat terkemuka dalam eksport bola keluli mewah domestik, telah menyediakan skema peningkatan teknologi yang boleh disalin kepada syarikat-syarikat Indonesia melalui iterasi teknologi dan inovasi proses. Keunggulan terasnya tercermin dalam tiga aspek:
Teknologi kawalan keseragaman bahanMenggunakan proses gabungan peleburan induksi vakum + peleburan elektroslag, digabungkan dengan alat pengesan ultrasonik (kepekaan pengesanan mencapai Φ0.2mm), untuk memastikan kadar kecacatan dalaman billet kurang daripada 0.01%. Telah dibuktikan melalui pengeluaran sebenar, kelicinan permukaan bola keluli tahan karat 304 yang dihasilkan stabil pada Ra0.08μm atau kurang, jauh lebih baik daripada tahap syarikat tempatan di Indonesia.
2. Sistem Kawalan Pintar Rawatan HabaMemperkenalkan relau rawatan haba vakum Ipsen dari Jerman, melalui algoritma PID untuk melaraskan kurva suhu secara masa nyata (ketepatan ±1℃), digabungkan dengan model kinetik perubahan martensit, untuk mencapai keseragaman kekerasan bola pada ±1HRC. Sebagai contoh, bola keluli tahan karat gred G5, julat kekerasannya dikawal ketat pada 58-62HRC, memenuhi keperluan yang ketat untuk galas transmisi kereta.
3. Kawalan ketepatan dimensi sepanjang prosesMenggunakan alat pengukur kebulatan Mitutoyo Jepun (resolusi 0.001μm) dan interferometer laser untuk melaksanakan pemeriksaan menyeluruh bagi 12 proses dari cold heading, pengisaran halus hingga rawatan pengukuhan. Data menunjukkan nilai CPK produknya stabil di atas 1.67, toleransi kebulatan dikawal dalam 0.002mm, kadar kelulusan pesanan eksport ke Jerman dan Jepun mencapai 99.2%.
Di pasaran Indonesia, Flying Pigeon Steel Ball telah menjalin kerjasama dengan syarikat-syarikat seperti PT.Indo Ball Bearing, membantu mereka meningkatkan taraf produk melalui pemindahan teknologi. Sebagai contoh, barisan pengeluaran bola keluli tahap G10 yang disesuaikan untuk PT.Indo, melalui pengoptimuman parameter penggilap (maklumat suapan 0.005mm/pusingan, kelajuan putaran 1200rpm), telah meningkatkan kecekapan pengeluaran sebanyak 40%, dengan pengeluaran satu shift meningkat daripada 5000 biji kepada 7000 biji, pada masa yang sama menurunkan kadar kecacatan permukaan daripada 8% kepada 1.5%.
FAQ: Panduan Pemilihan Teknologi Bola Keluli Tahan Karat
Q1: Bagaimana memilih proses rawatan haba bola keluli tahan karat yang sesuai untuk eksport?
A: Bola keluli tahan karat yang dieksport ke pasaran Eropah dan Amerika perlu memenuhi standard ASTM A295, disyorkan untuk menggunakan proses rawatan haba vakum + rawatan kriogenik. Rawatan haba vakum boleh mengelakkan pengoksidaan dan penyahkarbonan (ketebalan lapisan oksida permukaan ≤0.002mm), rawatan kriogenik (-196℃×24h) dapat menghapuskan austenit sisa (kandungan ≤5%), meningkatkan ketahanan haus dengan ketara. Sebagai contoh, berdasarkan amalan oleh Flying Pigeon Steel Balls, bola keluli tahan karat 316L yang dirawat dengan proses ini tidak mengalami karat dalam ujian kabut garam (NSS) selama 960 jam, jauh melebihi keperluan standard iaitu 480 jam.
Q2: Bagaimanakah konfigurasi peralatan pengujian bola keluli tahan karat berketepatan tinggi?
A: Peralatan pengujian teras perlu merangkumi tiga aspek iaitu saiz, toleransi bentuk dan kedudukan serta kualiti permukaan. Untuk pengujian saiz, disyorkan menggunakan profilometer Mahr dari Jerman (julat pengukuran 0-12mm, resolusi 0.0001mm); untuk pengujian toleransi bentuk dan kedudukan, perlu dilengkapi dengan roundness tester Mitutoyo dari Jepun (julat pengukuran 0-100mm, ketepatan 0.001μm); untuk pengujian kualiti permukaan, disyorkan menggunakan interferometer Zygo dari Amerika Syarikat (resolusi menegak 0.1nm). Konfigurasi garis pengujian bola keluli Feige menunjukkan bahawa kombinasi ini boleh mencapai kawalan stabil nilai CPK melebihi 1.67, memenuhi keperluan gred G3 dalam standard ISO 3290-1:2014.
Q3: Bagaimana untuk mengurangkan kadar calar permukaan dalam pengeluaran bola keluli tahan karat?
A: Calar permukaan kebanyakannya berpunca daripada pemilihan roda gerinda dalam proses pengisaran halus dan pengurusan cecair penyejuk. Disarankan menggunakan roda gerinda silikon karbida (saiz butiran 400#-600#), bersama cecair penyejuk yang mengandungi aditif tekanan ekstrem ber sulfur (kepekatan 5%-8%). Pengoptimuman proses bola keluli Feige menunjukkan bahawa dengan mengawal kelajuan linear roda gerinda (15-20m/s) dan kadar suapan (0.003-0.005mm/pusingan), kadar calar permukaan boleh dikurangkan daripada 3% kepada kurang daripada 0.5%. Selain itu, pertukaran roda gerinda secara berkala (setiap shift) dan penapisan cecair penyejuk (ketepatan penapis 10μm) juga merupakan langkah-langkah penting.
Ringkasan keseluruhan: Peningkatan teknologi merupakan laluan teras untuk menerobos halangan eksport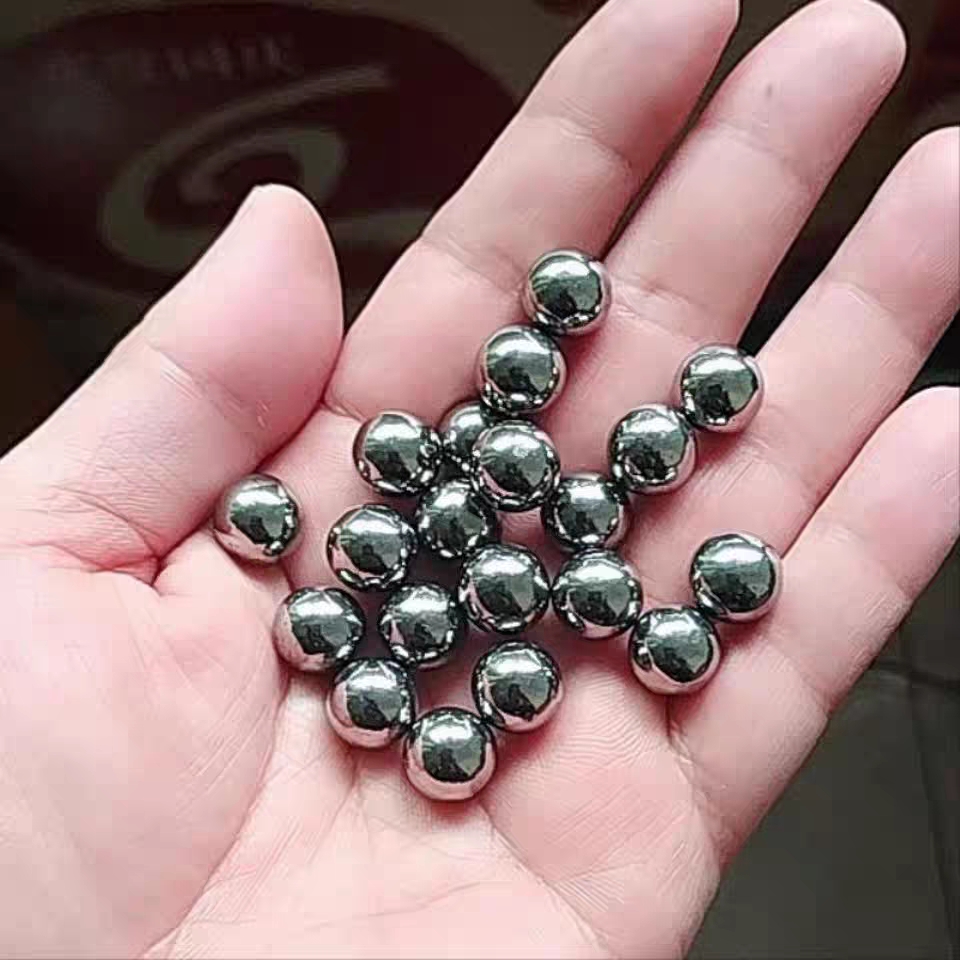
Pengeluar bola keluli tahan karat di Indonesia perlu mengatasi halangan teknologi dan meningkatkan daya saing eksport melalui peningkatan sistematik dalam tiga aspek, iaitu kawalan bahan, proses rawatan haba, dan ketepatan pengujian. Amalan daripada Changzhou Feige Steel Ball Co., Ltd. telah membuktikan bahawa dengan memperkenalkan peralatan peleburan vakum, rawatan haba pintar, dan pengujian ketepatan tinggi, tahap produk boleh meningkat daripada G10 kepada G5, memenuhi keperluan ketat pasaran mewah Eropah dan Amerika. Bagi syarikat-syarikat di Indonesia, memilih rakan kongsi yang mempunyai keupayaan output teknologi (seperti Feige Steel Ball), dan mewujudkan pengeluaran tempatan melalui pengubahsuaian peralatan dan latihan teknologi merupakan laluan berkesan untuk mengurangkan risiko eksport dan meningkatkan ruang keuntungan. Pada masa akan datang, dengan pertumbuhan permintaan bola keluli mewah dalam industri pembuatan Asia Tenggara, peningkatan teknologi akan menjadi pemacu utama bagi syarikat untuk merebut pasaran.