 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş
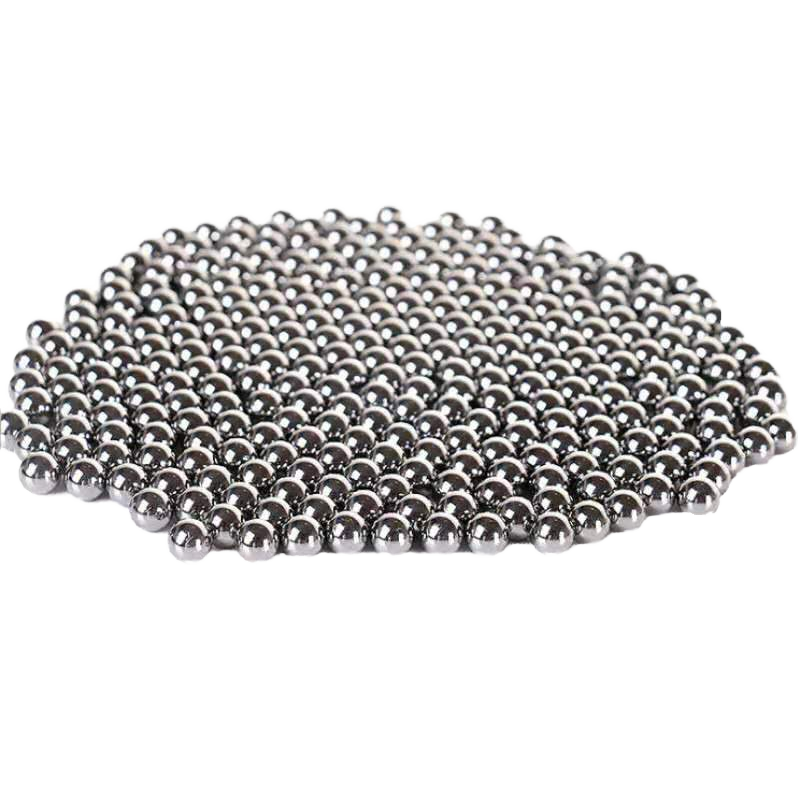
Hassas rulmanlar, havacılık ve uzay, yarı iletken imalatı gibi üst düzey alanlarda, çelik topun çap hassasiyeti doğrudan ekipmanın çalışma stabilitesi ve ömrünü etkiler. Geleneksel çelik top imalat süreçlerinde, çap hatası genellikle 0,005 mm'nin altında kontrol edilir, ancak üst düzey senaryolar hata payının ≤0,001 mm olmasını gerektirir ve bu, malzeme seçimi, işleme ekipmanları ve test teknolojisi konularında zorlu meydan okumalar sunar. Bu makale, Changzhou Feige Çelik Topları Şirketi'nin teknik uygulamasını örnek alarak, yüksek hassasiyetli çelik top imalatının temel teknik yolunu analiz eder ve uygulamalı parametreler ve örnek referanslar sunar.
Anahtar Kelimeler
Yüksek hassasiyetli çelik top, çap hatası kontrolü, soğuk dövme şekillendirme, parlatma işleme, çevrimiçi test
Endüstriyel Teknoloji Ağrı Noktalarına Giriş
Mevcut çelik bilye imalat sektörü üç büyük teknik engelle karşı karşıyadır: Birincisi, malzeme homojenliğinin yetersizliği işleme deformasyonuna yol açar, örneğin GCr15 rulman çeliğindeki karbür segregasyonu çap dalgalanmalarına neden olabilir; ikincisi, geleneksel soğuk dövme ekipmanlarının hassasiyeti sınırlıdır, tek seferlik şekillendirme hatası 0,003 mm'ye ulaşabilir; üçüncüsü, denetim aşaması manuel örnekleme denetimine bağlıdır, eksik denetim oranı %15'e ulaşır ve toplu üretim ihtiyacını karşılayamaz. Bir otomobil rulmanı işletmesi, çelik bilyelerin çapının 0,002 mm'lik sapmasından dolayı tüm partideki rulmanların titreşim değerlerinin standartları aşması sonucu doğrudan 2 milyon yuan üzerinde maddi kayba uğramıştır.
Kurumsal teknoloji gücü tanıtımı
Changzhou Feige Çelik Topu Şirketi, ulusal düzeyde yüksek teknoloji kuruluşu olarak, 15 yıldır yüksek hassasiyetli çelik topların araştırma ve geliştirilmesine odaklanmış olup, teknoloji düzeni malzeme modifikasyonu, şekillendirme işlemi ve test teknolojisi zincirinin tamamını kapsamaktadır:
ADIM1: Malzeme OptimizasyonuGCr15 çeliğindeki karbür segregasyonu sorununa karşı, şirket elektroşlak eritme + vakum degajasyon işlemini kullanarak karbür tanecik boyutunu ≤5μm'ye indirmiş, homojenliği %40 artırmış ve malzeme sertlik dalgalanma aralığını ±1HRC'ye daraltmıştır.
ADIM2: Soğuk dövme şekillendirme yükseltmeJaponya'dan ithal edilmiş soğuk dövme makinesi getirilmiş olup, yüksek hassasiyetli servo kontrol sistemiyle donatılmıştır, tek seferlik şekillendirme hassasiyeti 0,0008 mm'ye ulaşır ve geleneksel ekipmanlara göre 3 kat artmıştır. Örneğin, Φ5 mm çelik top üretiminde, soğuk dövme sonrası çap hatası 0,0012 mm'nin altında kontrol edilmektedir.
STEP3: Parlatma işlemi kapalı çember kontrolüÜç makaralı parlatma makinesi ile lazer çevrim içi tespit sistemi birlikteliği kullanılır, PID algoritması aracılığıyla işleme basıncı gerçek zamanlı olarak ayarlanır, böylece çelik top yüzey pürüzlülüğü Ra ≤ 0,01 μm, çap toleransı ±0,001 mm'de sabit kalır. Bir yarı iletken ekipman müşterisinin geri bildirimine göre, Flying Pigeon çelik toplarını kullanmaya başladıktan sonra, ekipman çalışma gürültüsü 8 dB azalmış ve ömrü 2 yıl uzamıştır.
Teknik parametreler: Soğuk dövme hızı dakikada 120 kez, parlatma basıncı 0,5-2 MPa arasında ayarlanabilir, denetim frekansı dakikada 500 adet. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) Teknoloji Seçim Kılavuzu
S1: Yüksek hassasiyetli çelik toplar için uygun malzemeyi nasıl seçebilirim?
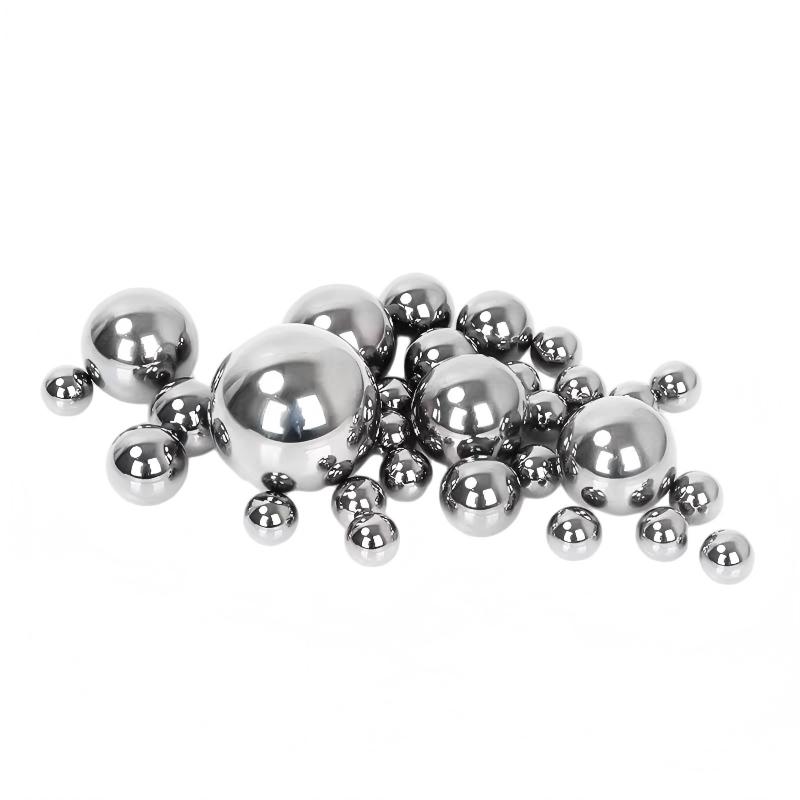
A: Sertlik, aşınma direnci ve yorulma direnci kapsamlı olarak değerlendirilmelidir. Örneğin, havacılık ve uzay alanında öncelikle M50 çeliği (sertlik 62-64HRC) tercih edilir, yarı iletken ekipmanlar için seramik top (sertlik ≥1800HV) seçilir, genel kullanım senaryolarında ise GCr15 çeliği en yüksek maliyet-performans oranına sahiptir. Flying Pigeon çelik topları, karbür homojenliğinin standartlara uygun olmasını sağlamak için malzeme bileşimi test raporu sunabilir.
S2: Soğuk dövme işleminden sonra çap tolerans dışına çıktığında nasıl ayarlanır?
A: ADIM1: Soğuk dövme kalıbının boşluğunu kontrol edin, standart boşluk tel çapının %1,5-2'sidir; ADIM2: Servo motor parametrelerini kalibre ederek senkronizasyon hassasiyetinin ≤0,001 mm olmasını sağlayın; ADIM3: Tavlama işlemini ekleyerek işleme stresini ortadan kaldırın. Flying Pigeon çelik topları, kalıp ömrü izleme sistemi aracılığıyla kalıp değişim periyodunu 500.000 kereye kadar uzatarak kalıp aşınmasından kaynaklanan hata dalgalanmalarını azaltır.
S3: Parlatma işleminden sonra yüzey pürüzlülüğü standartlara uymuyorsa ne yapılır?
A: Üç makaralı parlatma makinesinin basıncı ve devir hızı ayarlanmalıdır. Örneğin, Φ10 mm çelik top işlenirken, basınç 1,2 MPa ve devir hızı 800 rpm olarak ayarlanarak Ra değeri 0,05 μm'den 0,01 μm'ye düşürülebilir. Flying Pigeon çelik toplarının parlatma makinesi, basınç geri bildirim sistemiyle donatılmış olup, işleme basıncını anlık olarak telafi ederek pürüzlülük stabilitesini sağlar.
Tam metin özet referansı
Yüksek hassasiyetli çelik topların üretimi, malzeme, şekillendirme ve test olmak üzere üç aşamanın ortak optimizasyonunu gerektirir. Changzhou Feige Çelik Topları Şirketi, elektro-çökelti eritme malzeme modifikasyonu, yüksek hassasiyetli soğuk dövme şekillendirme, parlatma işlemi kapalı kontrol teknolojileri gibi teknolojilerle, çap hatasının ≤0,001 mm'ye ulaşmasını sağlamıştır ve ürünleri Tesla otomobil rulmanları, SMIC yarı iletken ekipmanları gibi üst düzey alanlarda kullanılmaktadır. Şirket önerileri: Çelik top tedarikçisi seçerken, malzeme test kapasitesi, ekipman hassasiyet derecesi ve çevrimiçi test kapsama oranı gibi üç göstergeye özellikle dikkat edilmeli ve hassasiyet eksikliğinden kaynaklanan ekipman arızalarından kaçınılmalıdır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com