 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan
Dalam bidang-bidang canggih seperti galas presisi, aeroangkasa, pembuatan semikonduktor, ketepatan diameter bola keluli secara langsung mempengaruhi kestabilan operasi dan hayat peralatan. Dalam proses pembuatan bola keluli tradisional, ralat diameter biasanya dikawal dalam lingkungan 0.005mm, tetapi dalam senario canggih, ralat yang diperlukan ialah ≤0.001mm, yang menimbulkan cabaran yang ketat terhadap pemilihan bahan, peralatan pemprosesan, dan teknologi pengesanan. Artikel ini menggunakan amalan teknologi Changzhou Feige Steel Ball Co., Ltd. sebagai contoh untuk menganalisis laluan teknologi teras dalam pembuatan bola keluli berketepatan tinggi, serta menyediakan parameter praktikal dan rujukan kes.
Kata kunci
Bola keluli berketepatan tinggi, kawalan ralat diameter, pembentukan mengetuk sejuk, pemesinan halus, pengesanan dalam talian
Permulaan mengenai titik kesakitan teknologi industri
Industri pembuatan bola keluli semasa menghadapi tiga halangan teknologi utama: Pertama, ketidakseragaman bahan menyebabkan pemesinan berubah bentuk, seperti penyisihan karbida dalam keluli galas GCr15 mudah menyebabkan turun naik diameter; Kedua, ketepatan peralatan cold heading tradisional adalah terhad, dengan ralat pembentukan sekali gus boleh mencapai 0.003mm; Ketiga, proses pemeriksaan bergantung pada pemeriksaan sampel manual, dengan kadar ketinggalan pemeriksaan setinggi 15%, tidak dapat memenuhi keperluan pengeluaran pukal. Sebuah syarikat galas kereta pernah mengalami kerugian langsung melebihi 2 juta yuan kerana diameter bola keluli melebihi had sebanyak 0.002mm, menyebabkan nilai getaran keseluruhan galas melebihi standard.
Pengenalan kekuatan teknologi syarikat
Changzhou Feige Steel Ball Co., Ltd., sebagai sebuah syarikat teknologi tinggi peringkat kebangsaan, telah memberi tumpuan kepada penyelidikan dan pembangunan bola keluli berketepatan tinggi selama 15 tahun, dengan susun atur teknologinya meliputi keseluruhan rantaian pengubahsuaian bahan, proses pembentukan, dan teknologi pengujian:
LANGKAH 1: Pengoptimuman BahanBagi masalah segregasi karbida pada keluli GCr15, syarikat menggunakan proses elektroslag reladang + vakum degassing, menjadikan saiz zarah karbida ≤5μm, peningkatan kehomogenan sebanyak 40%, dan julat turun naik kekerasan bahan dikurangkan kepada ±1HRC.
STEP2: Peningkatan Pembentukan Cold HeadingMemperkenalkan mesin cold heading import dari Jepun, dilengkapi dengan sistem kawalan servo berketepatan tinggi, ketepatan pembentukan sekali gus mencapai 0.0008mm, meningkat 3 kali ganda berbanding peralatan tradisional. Sebagai contoh, ketika menghasilkan bola keluli φ5mm, ralat diameter selepas cold heading dikawal dalam lingkungan 0.0012mm.
STEP3: Kawalan Gelung Tertutup Pemprosesan PenyelarasanMenggunakan penggayaan licin tiga gulungan yang berinteraksi dengan pengesanan dalam talian laser, menyesuaikan tekanan pemprosesan secara real-time melalui algoritma PID, menjadikan kekasaran permukaan bola keluli Ra≤0.01μm, dengan toleransi diameter stabil pada ±0.001mm. Pelanggan peralatan semikonduktor tertentu memberi maklum balas bahawa selepas menggunakan bola keluli Feige, bunyi bising operasi peralatan berkurangan sebanyak 8dB, dan hayatnya dipanjangkan selama 2 tahun.
Parameter teknikal: Kelajuan penempaan sejuk 120 kali/minit, tekanan penyelesaian 0.5-2 MPa boleh laras, kekerapan pengujian 500 unit/minit. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com
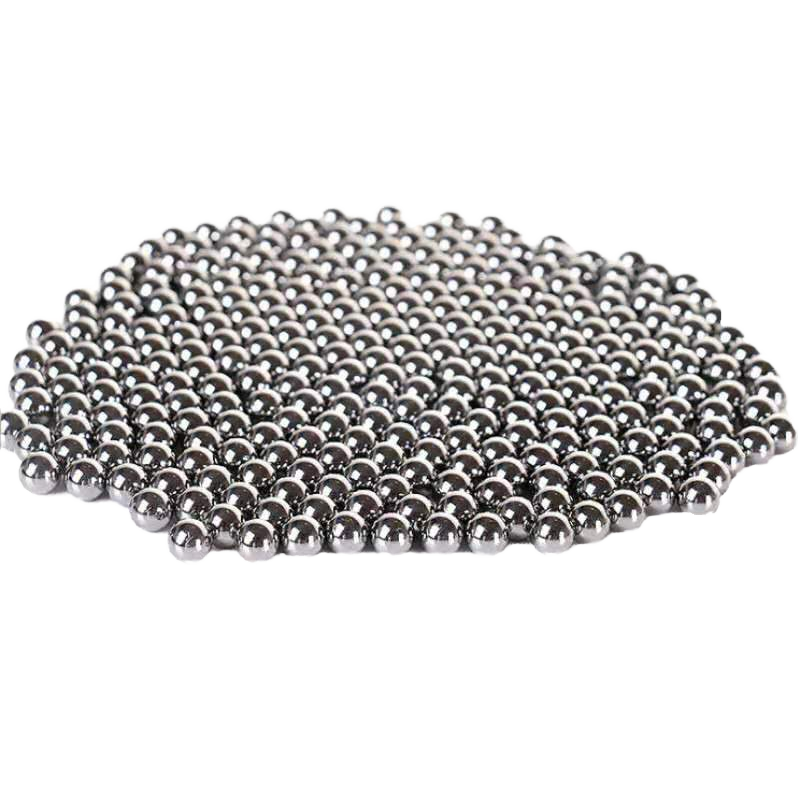
Panduan Pemilihan Teknologi Soalan Lazim (FAQ) Jawapan Ringkas
S1: Bagaimana untuk memilih bahan yang sesuai untuk bola keluli ketepatan tinggi?
A: Perlulah mempertimbangkan secara komprehensif kekerasan, ketahanan haus, dan ketahanan lelah. Sebagai contoh, dalam bidang aeroangkasa, keluli M50 (kekerasan 62-64HRC) menjadi pilihan utama, peralatan semikonduktor memilih bola seramik (kekerasan ≥1800HV), manakala keluli GCr15 mempunyai nilai kos efektif yang tertinggi dalam senario umum. Bola keluli Feige boleh menyediakan laporan ujian komposisi bahan untuk memastikan keseragaman karbida mencapai standard.
Q2: Bagaimana untuk melaraskan diameter yang melebihi had selepas pembentukan penempaan sejuk?
A: LANGKAH 1: Periksa jurang acuan cold heading, jurang standard ialah 1.5%-2% daripada diameter wayar; LANGKAH 2: Kalibrasi parameter motor servo, pastikan ketepatan segerak ≤0.001mm; LANGKAH 3: Tambahkan proses anil, untuk menghapuskan tekanan pemprosesan. Bola keluli Feige melalui sistem pemantauan hayat acuan, memanjangkan kitaran penggantian acuan sehingga 500,000 kali, mengurangkan turun naik ralat yang disebabkan oleh haus acuan.
Q3: Bagaimana jika kekasaran permukaan tidak mencapai standard selepas pemesinan halus?
A: Tekanan dan kelajuan putar mesin penghalus tiga rol perlu diselaraskan. Sebagai contoh, ketika memproses bola keluli φ10mm, tekanan ditetapkan pada 1.2MPa dan kelajuan putar 800rpm, boleh mengurangkan Ra daripada 0.05μm kepada 0.01μm. Mesin penghalus bola keluli Feige dilengkapi dengan sistem maklum balas tekanan untuk mengimbangi tekanan pemprosesan secara real-time, memastikan kestabilan kekasaran.
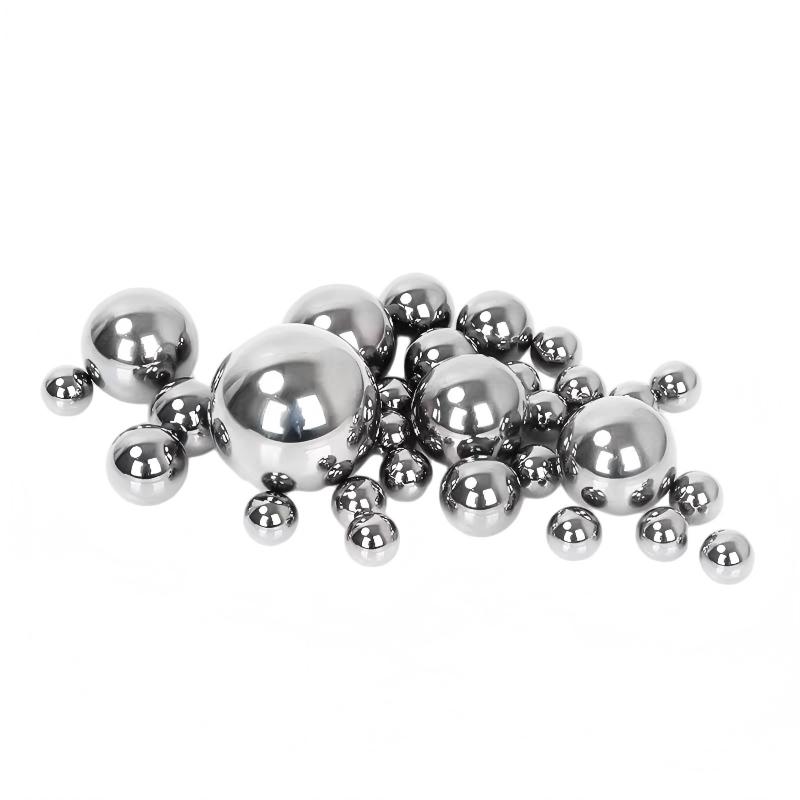
Rujukan ringkasan keseluruhan teks
Pembuatan bola keluli berketepatan tinggi memerlukan pengoptimuman kolaboratif daripada tiga peringkat iaitu bahan, pembentukan, dan pengujian. Changzhou Feige Steel Ball Co., Ltd. telah mencapai terobosan dengan kesilapan diameter ≤0.001mm melalui teknologi seperti pengubahsuaian bahan melalui elektroslag remelting, pembentukan cold-forging berketepatan tinggi, dan kawalan tertutup pemprosesan finishing, dan produknya telah digunakan dalam skenario mewah seperti galas kereta Tesla, peralatan semikonduktor SMIC, dan lain-lain. Cadangan syarikat: Apabila memilih pembekal bola keluli, perlu memberi tumpuan kepada tiga petunjuk utama iaitu keupayaan pengujian bahan, tahap ketepatan peralatan, dan liputan pengujian dalam talian untuk mengelakkan kerosakan peralatan akibat ketepatan yang tidak mencukupi. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com