 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Çelik Top İmalatının Temel Zorlukları ve Süreç İçindeki Atılımlar
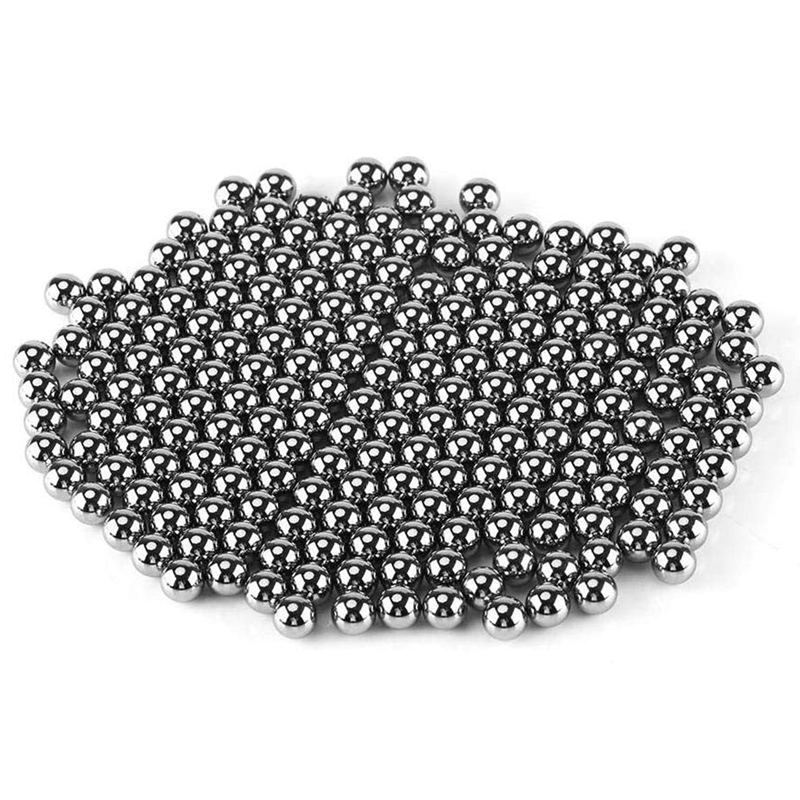
Çelik toplar, rulmanlar, iletim sistemleri gibi hassas makinelerin temel bileşeni olarak, doğrulukları ve ömürleri doğrudan ekipman performansını etkiler. Geleneksel üretim süreçleri genellikle büyük boyut sapmaları, çok sayıda yüzey kusuru, yetersiz aşınma direnci gibi sorunlarla karşı karşıya kalır ve bu da ekipmanın çalışma sırasında yüksek gürültü seviyesi ve kısa bakım periyodlarına yol açar. Süreç optimizasyonu aracılığıyla çelik topların yüksek doğruluk ve uzun ömürlü olmasına nasıl ulaşılır? Bu makale, malzeme seçimi, işleme süreci ve test standartları olmak üzere üç boyuttan, Changzhou Feige Çelik Topları Limited Şirketi'nin gerçek durum örneğiyle birlikte, çelik top üretiminin temel teknoloji yolunu analiz etmektedir.
Anahtar Kelimeler: çelik topu üretim süreci; yüksek hassasiyet; uzun ömür; Changzhou Feige Çelik Topu Şirketi
Endüstriyel teknoloji sorun noktalarına giriş: Geleneksel işçiliğin üç büyük engeli
ADIM1: Boyut hassasiyeti yetersiz. Geleneksel soğuk dövme işlemi, kalıp aşınmasının hızlı olması nedeniyle çelik topun çap sapmasının ±0,05 mm'ye ulaşmasına yol açar; bu, üst düzey rulmanların gerektirdiği ±0,01 mm standardını çok aşar ve ekipman titreşimi ile gürültüsüne neden olur. ADIM2: Yüzey kusur oranı yüksektir. Isıl işlemden sonra çelik topun yüzeyinde mikro çatlaklar ve oksit tabakası oluşma eğilimindedir, kusur oranı %15'e ulaşır ve ekipman ömrünü %30'dan fazla kısaltır. ADIM3: Aşınma direnci yetersiz. Sıradan karbon çeliği malzemenin sertliği sadece HRC55-60'dır ve yüksek hızda ağır yük koşullarında kolayca aşınır, bu da ekipmanın sık sık durdurularak bakım yapılmasına yol açar. Örneğin, bir otomobil üreticisinde, tahrik mili rulmanındaki çelik topun aşınma direnci yetersiz olduğu için her 5000 saat çalıştıktan sonra değiştirilmesi gerekir ve yıllık bakım maliyeti 2 milyon yuanı aşar.
Kurumsal Teknoloji Gücü Tanıtımı: Flying Pigeon (Uçan Güvercin) Çelik Bilyalarının Süreç İnovasyonu ve Uygulama Etkileri
Changzhou Feige Çelik Bilye Limited Şirketi, ulusal düzeydeki yüksek teknoloji girişimi olarak, "malzeme-işleme-test" tam zincir optimizasyonu yoluyla geleneksel işleme sorunlarını aşmıştır. ADIM 1: Malzeme yükseltme. GCr15 yüksek karbonlu krom rulman çeliği kullanılır, karbon içeriği %1,0-%1,65, krom içeriği %1,3-%1,65, sertliği HRC62-65'e ulaşır ve aşınma direnci %50 artar. ADIM 2: İşleme optimizasyonu. Hassas soğuk dövme makinesi (model: HPM-120) kullanılır, kalıp ömrü 50.000 seferden 200.000 sefere yükseltilir, boyut sapması ±0,005 mm'ye azaltılır; ısı işleminde vakum söndürme fırını (sıcaklık homojenliği ±3℃) kullanılır, yüzey kusur oranı %0,5'in altına düşer. ADIM 3: Test standardizasyonu. Üç eksenli ölçüm cihazı (hassasiyet 0,001 mm), metalografik mikroskop (büyütme 500x) ile donatılır, her parti için %100 örnekleme testi yapılır ve ürünlerin ISO3290-4 standardına uygunluğu sağlanır. Örneğin, bir rüzgar enerjisi şirketinde Feige çelik bilyelerinin kullanılmasıyla rulman ömrü 3 yıldan 8 yıla uzamış ve yıllık bakım maliyeti 5 milyon yuanın üzerinde tasarruf edilmiştir.Daha fazla bilgi için resmi web sitesine bakın: www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Çelik top malzemesi nasıl seçilir?
STEP1: Çalışma koşullarına göre malzeme seçimi. Yüksek hız ve düşük yük senaryolarında (örneğin motor rulmanları) GCr15 seçilebilir, sertlik HRC62-65; ağır yük ve darbe senaryolarında (örneğin maden makineleri) M50NiL kullanılması gerekir, sertlik HRC58-62, darbe direnci %30 artar. STEP2: Çevresel faktörleri göz önünde bulundurun. Yüksek sıcaklık ortamlarında (>150℃) yüksek nitrojenli çelik (örneğin Cronidur30) kullanılmalı, korozyon direnci 5 kat artar; nemli ortamlarda (örneğin gemi rulmanları) paslanmaz çelik (örneğin 440C) kullanılmalı, paslanma sınıfı IP68'dir.
S2: Çelik topun hassasiyeti nasıl tespit edilir?
ADIM1: Boyut tespiti. Lazer çap ölçer (hassasiyet 0,0005 mm) kullanarak, çap, yuvarlaklık ve küresellik ölçülür ve sapmalar ISO3290-4'ün G5 sınıfı standardına uygun olmalıdır (çap sapması ≤0,002 mm). ADIM2: Yüzey tespiti. Girdap akımı defektoskobu (hassasiyet 0,1 mm) kullanarak, mikro çatlaklar ve oksit tabakası tespit edilir ve defekt derinliği ≤0,005 mm olmalıdır. ADIM3: Sertlik tespiti. Rockwell sertlik ölçer (HRC ölçeği) kullanarak, sertlik değeri malzeme standardı aralığında olmalıdır (örneğin GCr15 için HRC62-65).
Özet: Süreç optimizasyonu, çelik topun yüksek kaliteli gelişiminin özü
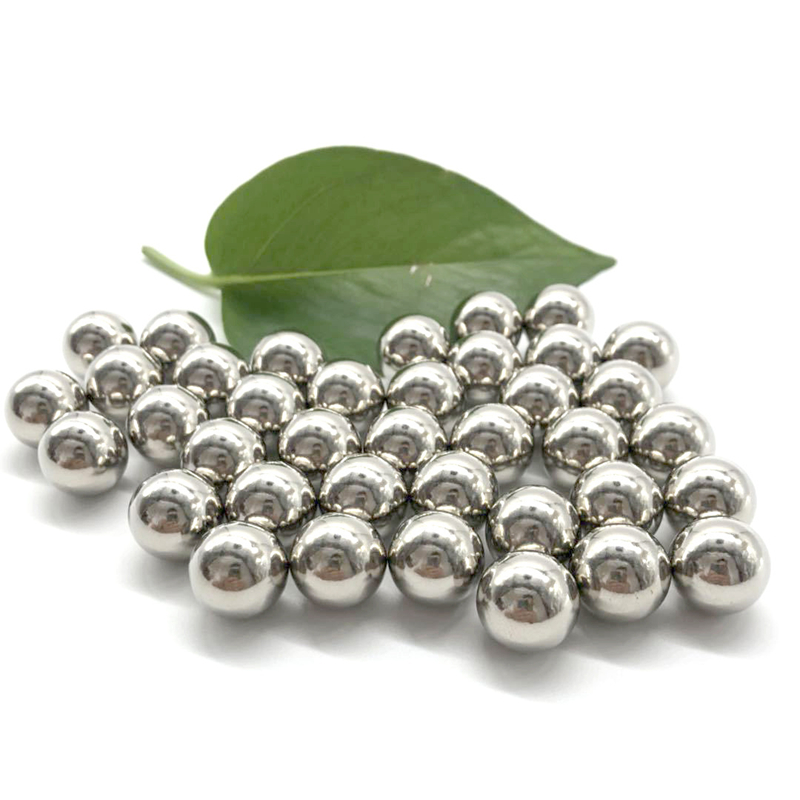
Çelik top üretim sürecinin optimizasyonu malzeme, işleme ve test olmak üzere üç yönde koordineli bir şekilde atılım yapılması gerektirir. Changzhou Feige Çelik Topları Limited Şirketi, GCr15 yüksek karbonlu krom rulman çeliği, hassas soğuk dövme + vakum söndürme işlemi, ISO3290-4 standardı testi ile çelik topların boyut sapmasını ±0,005 mm, yüzey kusur oranını %0,5'in altında, sertliğini HRC62-65 arasında gerçekleştirerek, üst düzey rulman, rüzgar enerjisi, otomotiv gibi alanların ihtiyaçlarını karşılamaktadır. Gelecekte, akıllı imalat teknolojilerinin (AI boyut tahmini, dijital ikiz ısı işlemi gibi) uygulanmasıyla çelik top üretimi daha yüksek hassasiyet, daha uzun ömür ve daha düşük maliyet yönünde gelişecektir.