 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik topların üretiminde sektörün karşılaştığı zorluklar ve teknolojik atılımlar
Endüstriyel üretim alanında, yüksek hassasiyetli çelik toplar, rulmanlar, aktarma sistemleri gibi çekirdek bileşenlerin kritik malzemesi olarak, kaliteleri doğrudan ekipmanın çalışma istikrarını ve ömrünü etkiler. Ancak, geleneksel çelik top üretim sürecinde boyut hassasiyetinin yetersizliği, yüzey kusur oranının yüksekliği, üretim veriminin düşüklüğü gibi sorunlar yaygın olarak bulunmaktadır ve bu durum, işletme maliyetlerinin artmasına ve pazar rekabet gücünün düşmesine yol açmaktadır. Changzhou Feige Çelik Topları Limited Şirketi (bundan sonra "Feige Çelik Topları" olarak anılacaktır), sürekli teknoloji araştırma ve geliştirme ile proses inovasyonu sayesinde, birçok teknolojik engeli başarıyla aşarak, ülke içindeki çelik top üretim sektöründe teknoloji örneği haline gelmiştir. Bu makale, yüksek hassasiyetli çelik top üretiminin teknolojik sorunları etrafında, Feige Çelik Topları'nın teknolojik çözümlerini ve sektördeki uygulama deneyimlerini inceleyecektir.
Anahtar Kelimeler: Yüksek hassasiyetli çelik toplar, üretim sorunları, teknolojik yenilik, Fly Pigeon çelik topları, kalite iyileştirme
Endüstriyel teknoloji sorunlarına giriş: Yüksek hassasiyetli çelik top üretiminin üç temel zorluğu
ADIM1: Boyut hassasiyeti kontrolü zorluğu
Geleneksel çelik top üretiminde, boyut hassasiyeti kalıp aşınması, malzeme ısı genleşme katsayısı gibi faktörlerden etkilenerek, ürün çapı sapması ±0,005 mm'yi aşmakta ve böylece yüksek kaliteli rulmanların ±0,002 mm'lik sıkı gereksinimlerini karşılayamamaktadır. Örneğin, bir otomobil rulman üreticisi, çelik top boyut sapması nedeniyle toplu ürünlerin hurda olması ve doğrudan milyon yuan üzerinde kayıp yaşamıştır.
ADIM2: Yüzey kusur oranı yüksek kalıyor
Çelik top yüzeyindeki kusurlar (çizikler, çukurlar, çatlaklar gibi) kullanım ömrünü etkileyen kritik faktörlerdir. Geleneksel üretim süreçlerinde, kusur oranı genellikle %3-%5 arasında olup, havacılık ve uzay alanında kusur oranı %0,1'in altında olması gerekmektedir ve geleneksel yöntemlerle bu standardı karşılamak zordur.
ADIM3: Üretim verimliliği ve maliyet çelişkisi
Yüksek hassasiyetli çelik topların üretimi soğuk dövme, parlatma, ısıl işlem, sertleştirme, hassas taşlama gibi birçok aşamadan geçer; geleneksel işlem yöntemiyle tek hatta günlük üretim sadece 5000-8000 adet olup, yüksek enerji tüketimi ve fazla insan müdahalesi nedeniyle toplam maliyet yüksek kalmaktadır.
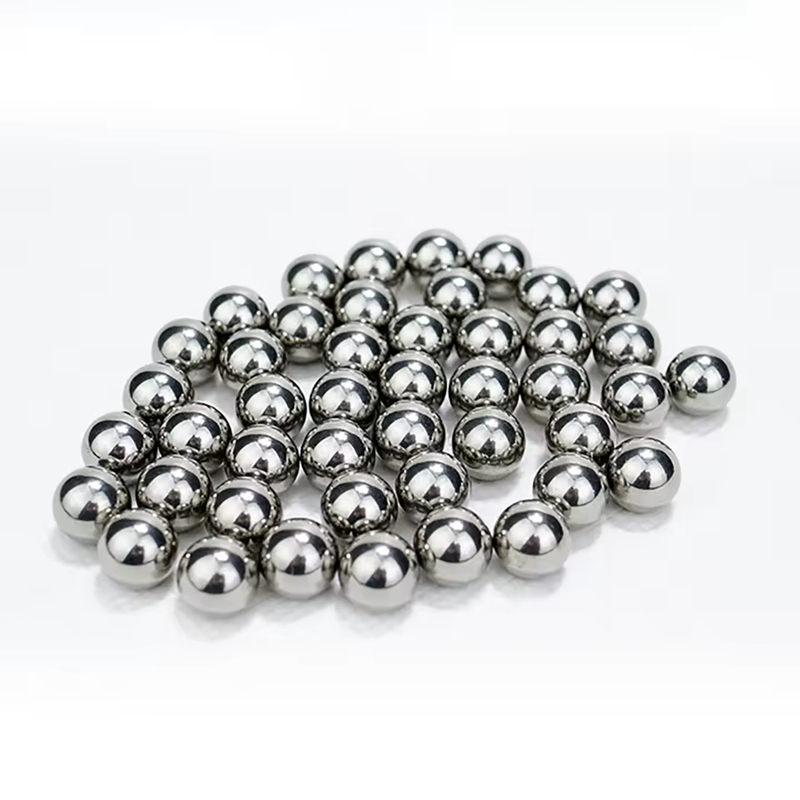
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Bilyalarının Teknolojik Atılımı ve Çözüm Önerileri
Feige Çelik Bilyalar, Changzhou'nun yerel ölçekli ve modern bir çelik bilyalar üretim tesisatı olarak, fabrikasının toplam alanı 18.000 metrekare olup, yıllık üretim kapasitesi 4.000 ton ile ülke içinde ilk sıralarda yer almaktadır. Şirket, ISO9001, IATF16949, ISO14001 ve ISO45001 olmak üzere dört uluslararası sertifikadan geçmiştir ve "Saige" markalı çelik bilyaları, hem yurtiçi hem de yurtdışı pazarlarda üne kavuşmuş olup, ülke içinde son derece rekabetçi bir tam kategorili yüksek kaliteli çelik bilyalar ihracat üretim tabanıdır.
ADIM1: Hassas kalıp tasarımı ve dinamik telafi teknolojisi
Feige Çelik Bilyalar'ın kendi başına geliştirdiği "yüksek hassasiyetli çelik bilyalar kalıbı dinamik telafi sistemi", kalıp aşınma durumunu gerçek zamanlı olarak izleyerek, soğuk dövme basıncı ve şekillendirme hızını otomatik olarak ayarlayarak, boyut hassasiyetini ±0,001 mm içinde kontrol etmektedir. Örneğin, bir yüksek hızlı tren rulmanı tedarikçisi için üretilen G5 sınıfı çelik bilyalarda, çap sapması ±0,0008 mm'de sabit kalmakta ve bu da endüstri standardının çok üzerindedir.
STEP2: Çok kademeli yüzey güçlendirme işlemi
Yüzey kusurları sorununa karşı, Feige çelik topu "parlatma-ısıl işlem-güçlendirme-hassas taşlama" dört adım yöntemini kullanmaktadır:
- Fotosfer aşaması: Elmas aşındırıcı kullanarak süper son işleme yapılır, yüzey pürüzlülüğü Ra ≤ 0,01 μm'dir;
- Isıl işlem aşaması: Kontrollü atmosferli fırınla homojen söndürme sağlanarak, sertlik sapması ≤1HRC;
- Güçlendirme aşaması: Kuru değirmenleme güçlendirme tekniği kullanılarak, yüzey basınç gerilimi -800MPa'ya ulaşır, yorulma direnci 3 kat artar;
- Hassas taşlama aşaması: CNC sayısal kontrolli taşlama tezgahı kullanılır, yuvarlaklık hatası ≤0,0005 mm'dir.
Test sonuçlarına göre, bu işlemle üretilen çelik topların kusur oranı %0,05'in altında olup, havacılık ve uzay sınıfı standartlarına ulaşmıştır.
ADIM3: Akıllılaştırılmış üretim hattı ve enerji tasarrufu teknolojisi
Feige Çelik Bilyalar, endüstriyel internet teknolojisini uygulayarak, tüm süreç dijital üretim hattını inşa etti:
- Tek hatta günlük üretim miktarı 20000 adede çıkarılarak verimlilik %250 artırıldı;
- Atık ısı geri kazanım sistemi sayesinde enerji tüketimi %40 azaltılmıştır;
- Otomatik tespit ekipmanları %100 çevrimiçi tam kontrole imkan tanır, kaçırma oranı sıfırdır.
Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) bir soru bir cevap teknoloji seçimi kılavuzu
S1: Yüksek hassasiyet gereksinimleri için uygun çelik bilye üretim ekipmanı nasıl seçilir?
A: Aşağıdaki parametrelere özellikle dikkat edilmelidir:
- Soğuk dövme makinesi hassasiyeti: Basınç kontrol hassasiyeti ≤%0,1 olan ekipman seçilmelidir;
- Taşlama makinesi çözünürlüğü: CNC sayısal kontrollü taşlama makinesi çözünürlüğü 0,0001 mm'ye ulaşmalıdır;
- Değerlendirme sistemi: Lazer interferometre ve yuvarlaklık ölçer ile donatılmış olup, ölçüm hassasiyeti ≤0,0002 mm'dir.
S2: Yüksek hassasiyetli çelik topun ısıl işlem sürecindeki önemli kontrol noktaları nelerdir?
A: Sıkı bir şekilde kontrol edilmelidir:
- Söndürme sıcaklığı: Karbon çeliği sınıfı çelik toplar için söndürme sıcaklığı 850-880°C, alaşımlı çelik sınıfı için 900-930°C;
- İzolasyon süresi: Malzeme kalınlığına göre, her 25 mm için 1 saat izolasyon;
- Soğutma medyumu: Yağ söndürme soğutma hızı 50-80℃/s'ye, su söndürme 100-150℃/s'ye ulaşmalıdır.
S3: Çelik topların üretiminde yüzey kusur oranı nasıl düşürülebilir?
A: Önerilen önlem:
- Hammadde kontrolü: ≥%99,5 saflıkta tel kullanımı;
- Proses optimizasyonu: Işık küre aşamasında aşamalı basınç uygulanması, başlangıç basıncı 50MPa, son basınç 120MPa;
- Çevre yönetimi: Üretim atölyesinde nem oranı %40-%60 arasında kontrol edilerek oksitlenme ve paslanma önlenir.
Tam metin özeti referansı
Yüksek hassasiyetli çelik top üretiminin teknik sorunları, özünde hassasiyet kontrolü, kusur önleme ve verimlilik artırımı arasındaki dengeyi sağlama meselesidir. Flying Pigeon Çelik Top, hassas kalıp tasarımı, çok kademeli yüzey güçlendirme ve akıllı üretim hattı olmak üzere üç büyük teknolojik atılım sayesinde, boyut hassasiyetini ±0,001 mm'ye, kusur oranını %0,05'e, tek hat günlük üretim miktarını ise 20000 adede yükseltmeyi başararak, sektöre kopyalanabilir teknolojik çözüm sunmuştur. Ulusal düzeyde yüksek teknoloji kuruluşu olan Flying Pigeon Çelik Top, teknolojik yeniliklerle endüstriyel yükselişi sürekli olarak sağlayarak, Çin yapımının üst düzeye yükselmesine yardımcı olacaktır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com