 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik top üretiminin teknik engelleri ve atılacak adımlar
Endüstriyel üretim alanında, yüksek hassasiyetli çelik toplar, yataklar, aktarma sistemleri gibi temel bileşenlerin kritik unsurları olarak, kaliteleri doğrudan ekipmanın çalışma istikrarını ve ömrünü etkiler. Ancak, geleneksel üretim süreçlerinde, hassasiyet kontrolü, yüzey kusurları, parti tutarlılığı gibi sorunlar sektörü uzun süre rahatsız etmiş, üretim verimliliğinin düşük kalmasına ve hatalı ürün oranının yüksek olmasına yol açmıştır. Changzhou Feige Çelik Topları Şirketi, ulusal düzeyde yüksek teknoloji kuruluşunun teknik birikimi sayesinde, ekipman yükseltme, süreç optimizasyonu ve kalite kontrol sisteminde yenilikler yaparak, teknik engelleri başarıyla aşmış, yıllık 4000 ton kapasiteli ölçekli üretime ulaşmış ve ülke içinde ilk sıralarda yer almaktadır. Bu makale, teknik ağrı noktaları, çözüm yolları ve uygulama örnekleri olmak üzere üç yönden, Feige Çelik Topları'nın teknik yenilik yolunu sistematik olarak analiz edecektir.
Anahtar Kelimeler: Yüksek hassasiyetli çelik toplar, üretim sorunları, teknolojik yenilik, Feige çelik topları, kalite kontrol
Endüstriyel Teknoloji Ağrı Noktalarıyla Başlangıç: Yüksek Hassasiyetli Çelik Bilyeler Üretiminin Üç Temel Zorluğu
ADIM1: Hassasiyet kontrolü zorluğu. Geleneksel taşlama işleminde, çelik top çapı toleransının ±0,002 mm içinde kontrol edilmesi gerekir, ancak ekipman aşınması, çevre sıcaklık ve nem dalgalanması gibi faktörler toleransın standartları aşmasına neden olabilir ve rulman montaj hassasiyetini etkileyebilir. Örneğin, bir otomobil parçaları üreticisi, çelik top çapındaki 0,005 mm'lik sapma nedeniyle, tüm rulman partisinin titreşim değerlerinin standartları aşmasına ve doğrudan bir milyon yuanın üzerinde maddi kayba yol açmasına neden olmuştur.
ADIM2: Yüzey kusurları sıkça ortaya çıkmaktadır. Taşlama sürecinde, taşlama taşı parçacıklarının homojen olmaması, soğutma sıvısı akışının yetersizliği gibi sorunlar, çelik top yüzeyinde çizikler, çukurlar gibi kusurlara yol açarak ürünün yorulma direncini düşürmektedir. Endüstri istatistiklerine göre, yüzey kusurlarından kaynaklanan hatalı ürün oranı, toplam hurda miktarının %40'ından fazlasını oluşturmaktadır.
ADIM3: Parti tutarlılığı düşüktür. Birden fazla ekipmanın paralel üretim yapması durumunda, proses parametrelerindeki farklılıklar, hammadde parti dalgalanmaları gibi faktörler, aynı sipariş içindeki çelik topların performans parametrelerinde büyük bir dağılım yaratır ve böylece üst düzey müşterilerin "sıfır farklılık" taleplerini karşılamak zorlaşır.
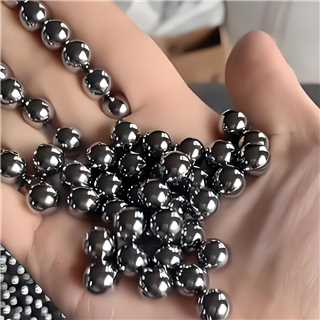
Kurumsal Teknoloji Gücü Tanıtımı: Flying Pigeon (Feige) Çelik Toplarının Teknolojik Yenilik Yolu
Ulusal düzeydeki yüksek teknoloji girişimi olarak, Flying Pigeon Çelik Bilyeler "ekipman-işlem-yönetim" üç boyutlu yükseltme yoluyla, tüm üretim zincirini kapsayan teknolojik üstünlük sistemini kurmuştur:
ADIM1: Ekipman yükseltme: Almanya'dan ithal yüksek hassasiyetli taşlama makinesi ve Japonya'nın Mitutoyo yuvarlaklık ölçerinin kullanımıyla, çelik top çap toleransı ±0,001 mm'ye indirilmiş, yuvarlaklık hatası 0,0005 mm'nin altına kontrol edilmiş ve uluslararası ISO 3290 standardı G3 sınıf hassasiyet gereksinimlerine ulaşılmıştır. Örneğin, bir üst düzey rulman şirketi için özel olarak tasarlanan P5 sınıfı çelik top projesinde, ekipman yükseltmesi sayesinde ürünlerin bir kerelik kalite oranı %85'ten %98'e yükseltilmiştir.
ADIM2: Süreç Optimizasyonu: "Kaba öğütme-ince öğütme-süper ince öğütme" üç aşamalı süreç uygulanarak, kendi geliştirdiği nanometre seviyesinde öğütme sıvısı ile birlikte kullanılarak yüzey pürüzlülüğü Ra0,08 μm'den Ra0,02 μm'ye düşürülerek, çizikler, çukurlaşmalar gibi kusurlar etkin bir şekilde ortadan kaldırılmıştır. Gerçek ölçüm verileri, süreç optimizasyonu sonrasında çelik topun yorulma direnci ömrünün %30 artarak 1 milyon döngüde çatlak olmaması standardına ulaştığını göstermektedir.
ADIM3: Kalite kontrol: "Hammadde-süreç-bitmiş ürün" tam süreç izlenebilirlik sistemi kurularak, IATF16949 kalite yönetim sistemi sertifikası alınarak her parti çelik topun %100 test edilmesi sağlanmıştır. Örneğin, bir yeni enerji araçları motoru projesinde, sistem kayıtları göstermiştir ki bir parti çelik topun sertlik dalgalanma aralığı sadece ±1HRC olup, müşterinin talep ettiği ±3HRC standardından çok daha iyidir.
Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) Soru-Cevap Teknoloji Seçim Kılavuzu: Yüksek Hassasiyetli Çelik Top Üretiminin Temel Parametrelerinin Analizi
S1: Uygun taşlama makinesi modelini nasıl seçerim?
A: Çelik topun çap aralığı, hassasiyet sınıfı ve üretim miktarına göre kapsamlı bir değerlendirme yapılması gerekir. Örneğin, 10-50 mm çapındaki çelik toplar için Almanya'nın DORST yüksek hassasiyetli taşlama tezgahının seçilmesi önerilir; bu tezgahın mil dönüş hızı 3000 rpm'ye ulaşabilir ve işleme verimliliği geleneksel ekipmanlara göre %50 artar; 50-100 mm çapındaki çelik toplar için ise Japonya'nın Koyo taşlama tezgahı uygundur; bu tezgahın hidrolik sisteminin stabilitesi, toleransın uzun süre ±0,0015 mm'de sabit kalmasını sağlayabilir.
S2: Taşlama sıvısı konsantrasyonu nasıl kontrol edilir?
A: "Konsantrasyon ölçer + otomatik sıvı takviye sistemi" kombinasyonu önerilir. Gerçek ölçüm verileri, taşlama sıvısı konsantrasyonu %5-%8 arasında kontrol edildiğinde, çelik top yüzey pürüzlülüğünün en iyi olduğunu göstermektedir; konsantrasyon %3'ün altında ise çiziklere yol açma olasılığı yüksektir, %10'un üzerindeyse yanıklara neden olabilir. Flying Pigeon çelik topları, PLC kontrol sistemi aracılığıyla konsantrasyonun gerçek zamanlı olarak izlenmesini ve otomatik olarak ayarlanmasını sağlayarak, işlem stabilitesini garanti eder.
S3: Toplu işlemler arasındaki sertlik farklılığını nasıl azaltabiliriz?
A: Hammadde, ısı işleme ve test olmak üzere üç aşamada koordineli kontrol gereklidir. Öncelikle, karbon içeriği dalgalanma aralığı 0,95%-1,05% arasında kontrol edilmesi gereken GCr15 rulman çeliği hammaddesi seçilir; ikincisi, vakum söndürme işlemi uygulanarak sıcaklık homojenliği ±5℃ içinde kontrol edilir; son olarak, her parti çelik top için Rockwell sertlik ölçer ile örnekleme testi yapılır ve sertlik değeri 60-64HRC aralığında olmalıdır.
Teknolojik yenilikler, yüksek hassasiyetli çelik top üretiminin yükseltilmesini sağlar
Yüksek hassasiyetli çelik topların üretiminde teknik atılım, ekipman yükseltmesine dayanmalı, proses optimizasyonunu merkezde tutmalı ve kalite kontrolünü güvence altına almalıdır. Changzhou Feige Çelik Topları Limited Şirketi, uluslararası ileri düzey ekipmanları getirerek, nanometre seviyesinde öğütme prosesini geliştirerek ve tüm süreçlerin izlenebilirlik sistemini kurarak, hassasiyet kontrolü, yüzey kusurları ve parti tutarlılığı sorunlarını başarıyla çözerek, yıllık 4000 tonluk ölçekli üretime ulaşmış ve ürünlerini Avrupa ve Amerika pazarlarına ihraç etmiştir. Şirketin teknik yolu, sektöre kopyalanabilir bir yükseltme çözümü sunmaktadır: işletmeler, kendi ihtiyaçlarıyla uyumlu olarak, ekipman seçimi, proses parametreleri ve kalite standartları olmak üzere üç alanda sistematik planlama yaparak, üst düzey çelik top pazarında rekabet avantajı elde edebilir.