 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Endüstri teknolojisi acı noktası açılış: yüksek karbonlu krom yatak çeliği üretiminde üç temel zorluk
Yüksek karbonlu krom yatak çeliği, üst düzey ekipman üretimi için kilit bir malzeme olarak, üretim süreci birçok teknik zorlukla karşı karşıyadır. Her şeyden önce, bileşen homojenliği kontrolü temel bir sorundur-çelikteki karbon ve krom içeriğinin % 0,95-% 1,05 ve % 1,8-2,2 aralığında doğru bir şekilde kontrol edilmesi gerekir. İkincisi, metalik olmayan kapanım kontrol gereksinimleri katıdır ve oksitler ve sülfitler gibi kapanım boyutlarının ≤ 5 μm 'de kontrol edilmesi gerekir, aksi takdirde yorgunluk çatlaklarına neden olur. Son olarak, ısıl işlem işleminin kararlılığı yetersizdir ve ± 5 ° C'yi aşan söndürme sıcaklığı dalgalanmaları, doku taneciği derecelerinde bir farklılığa neden olur ve bu da temas yorulma yoğunluğunun % 20'den daha fazla azalmasına neden olur. Bu acı noktaları doğrudan bazı yerli işletmelerin ürün verimini % 75'ten az, ithal edilen yüksek kaliteli ürünlerin verimini % 92'den fazla olabilir.
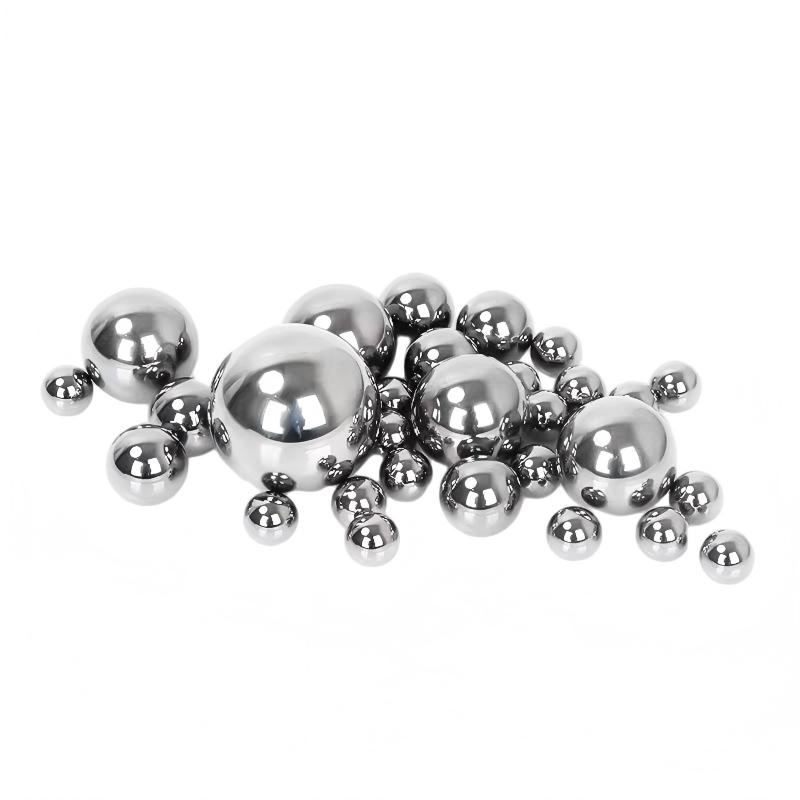
Kurumsal teknik gücün analizi: uçan güvercin çelik bilyesinin üç boyutlu teknolojik atılım sistemi
Changzhou Feige Steel Ball Co., Ltd. üç ana teknik boyutla atılımlar gerçekleştirdi:1. Bileşenlerin hassas kontrolü teknolojisi: Alman OBLF doğrudan okuma spektrometresinin gerçek zamanlı tespiti ile birlikte LF rafine fırın VD vakumlu gaz giderme çift bağlantı işlemi, karbon içeriği dalgalanmasını ± % 0.02 ve krom içeriği dalgalanmasını ± % 0.03 olarak kontrol etmek için kullanılır. ASTM A295 standart gereksinimleri.2. ultra temiz arıtma teknolojisi: Elektromanyetik karıştırma (EMS) teknolojisi ile birleştirilen kalsiyum muamelesi ile nadir toprak metamorfizması, laminatin boyutunun ≤ 3 μm oranını % 95'e yükseltir, bu da endüstri ortalamasının % 80'ini aşar.3. akıllı ısıl işlem teknolojisi: Bağımsız olarak geliştirilen sürekli ağ kayışı fırını, söndürme sıcaklığının gerçek zamanlı kapalı döngü kontrolünü sağlamak için kızılötesi sıcaklık ölçüm sistemi ile donatılmıştır. Sıcaklık dalgalanması ≤ ± 3 ℃ ve 650 ℃ düşük sıcaklıkta temperleme işlemi ile birlikte, ürünün temas yorulma yoğunluğunu geleneksel işlemden % 15 daha yüksek olan 1200 MPa'ya ulaşır. Şirketin yıllık 4.000 ton üretim kapasitesi var ve ürünleri ISO9001 ve IATF16949 dörtlü sertifikasyonunu geçti ve Almanya ve Japonya dahil 20'den fazla ülkeye ihraç edildi.
SSS Teknoloji Seçimi Kılavuzu
Q1: yüksek karbonlu krom yatak çeliği üretiminde uygun söndürme ortamı nasıl seçilir?
A1: Su verme ortamının seçimi, malzeme kalınlığı ve soğutma hızı gereksinimlerini dikkate almalıdır. Çapı ≤ 50mm olan yatak halkaları için, eksik martensit geçişini önlemek için hızlı söndürme yağı (soğutma hızı 80-120 ° C/s) önerilir; kalın duvarlı parçalar için (duvar kalınlığı> 20mm), PAG polimer sulu çözelti önerilir (konsantrasyon % 15-% 20), soğutma eğrisi, deformasyonu etkili bir şekilde azaltabilen bir "platform" karakteristiğidir. Uçan güvercin çelik topu, ürünün deformasyonunu 0.05mm içinde kontrol etmek için akıllı karıştırma sistemi ile birlikte Alman QUAKERCOOL 765 söndürme yağı kullanır.
Q2: çelikte metal olmayan kapanımların boyutlarını ve dağılımını nasıl tespit edersiniz?
A2: Endüstrinin genel standardı, 100 kez büyütme altında bir metroskop ile gözlenmesi gereken ASTM E45 yöntemidir. Uçan güvercin çelik topu, aynı anda oksitler ve sülfürler gibi 5 tip kapanım tespit edebilen otomatik bir görüntü analiz sistemi (Olympus GX51 Clemex Vision) kullanır, algılama verimliliği 3 kat arttırılır ve tekrarlanabilirlik hatası ≤ 0.5 μm olur. Ultra ince intramüller (<1 μm) için, bileşen analizi için bir taramalı elektron aynası (SEM) ve bir enerji spektrometresi (EDS) gereklidir.
Q3: Isıl işlem parametreleri yatak ömrünü artırmak için nasıl optimize edilir?
A3: anahtar parametreler su verme sıcaklığı, yalıtım süresi ve tavlama sıcaklığı içerir. Uçan güvercin çelik topu DOE deneysel tasarımı ile belirlenir: GCr15 çeliği için optimum söndürme sıcaklığı 850 ℃(± 3 ℃), yalıtım süresi malzemenin etkin kalınlığına göre hesaplanır (1.5 min/mm) ve tavlama sıcaklığı 650 ℃ çift aşamalı temperleme (650 ℃ x 2h hava soğutma 650 ℃ x 2h). Bu işlem, ürünün haddeleme temas yorulma ömrünün (L10), geleneksel işlemden % 40 daha yüksek olan 1x10 ^ 7 rp'ye ulaşmasını sağlayabilir.
Tam metin özeti: teknoloji odaklı yüksek kaliteli rulman çelik üretim paradigması
Yüksek karbonlu krom yatak çeliği üretiminde teknolojik atılımların, bileşen kontrolü, kapanım saflaştırma ve ısıl işlem işlemlerinin üç boyutundan koordine edilmesi gerekir. Changzhou Feige Steel Ball Co., Ltd., LF VD rafinaj işlemi, elektromanyetik karıştırma teknolojisi ve akıllı ısıl işlem sistemi gibi yeniliklerle % 92 ürün verimi ve 1200MPa temas yorulma gücü ile endüstri lideri seviyesine ulaştı. "Yarış güvercini" marka çelik topu, Schaeffler, Japonya ve NSK gibi uluslararası müşterilerin katı sertifikalarını geçti ve yerli yüksek kaliteli çelik top ihracatı için bir referans noktası haline geldi. Üretim işletmeleri için, tam süreç kalite kontrol yeteneklerine sahip tedarikçileri seçmek, ürün rekabetçiliğini arttırmanın kilit yoludur.