 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Eksen çeliği topunun hassasiyeti neden endüstriyel üretimdeki "darboğaz" haline gelmiştir?
Hassas rulmanlar, havacılık ve uzay, otomotiv şanzıman gibi yüksek hassasiyetli alanlarda, eksen çelik topunun yuvarlaklığı, yüzey pürüzlülüğü ve boyut tutarlılığı, ekipman ömrü ve çalışma stabilitesini doğrudan etkiler. İstatistiklere göre, yerli yüksek kaliteli eksen çelik topu pazarının %60'ından fazlası ithalata bağlı olup, temel sorunlar ısıl işlem deformasyonu kontrolü, yüzey güçlendirme işlemi ve yetersiz ölçüm hassasiyetidir. Bu makale, teknik prensip, uygulama adımları ve parametre standartları olmak üzere üç yönü ele alarak, Changzhou Feige Çelik Topu Şirketi'nin teknik atılımları ile birlikte, eksen çelik topu hassasiyetini artırmanın üç ana yolunu analiz edecektir.
Anahtar Kelimeler: Mil çeliği topu hassasiyeti, ısıl işlem deformasyon kontrolü, yüzey güçlendirme işlemi, boyut tutarlılığı testi
Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: Yetersiz Hassasiyetin Tetiklediği Zincirleme Tepkiler
STEP1:Isıl işlem deformasyonu kontrolden çıkmak— Geleneksel yağ söndürme işlemi, çelik topun içindeki artı gerilimin eşitsizliğine yol açar, yuvarlaklık hatası 0,005 mm'yi aşabilir ve bu değer yüksek kaliteli rulmanlar için gereken 0,001 mm standardını çok aşmaktadır.
STEP2:Yüzey sertleştirme eşitsizliği— Konvansiyonel kürşomlama işleminin kaplama oranı %80'in altında olup, yüzey basınçlı stres tabakası derinliği sadece 0,1 mm'dir ve ağır yük koşullarında 100.000 saatlik yorulma ömrü talebini karşılayamamaktadır.
STEP3:Tespit hassasiyetinde gecikme—Ülkedeki çoğu işletme hâlâ mikrometreyle örnekleme denetimi yapıyor, örneklem sayısı %5'ten az, denetimden kaçırma oranı %15'e ulaşıyor, bu nedenle tüm süreçte kalite izlenebilirliği sağlamak zor.
Teknik VakaBir yeni enerji araçları motor rulmanı üreticisi, şaft çelik topunun yuvarlaklık değerinin standartları aşması nedeniyle motor gürültüsünün %20'yi aşmasına ve her parti için 5 milyon yuanı aşan yeniden işleme maliyetine yol açmıştı.
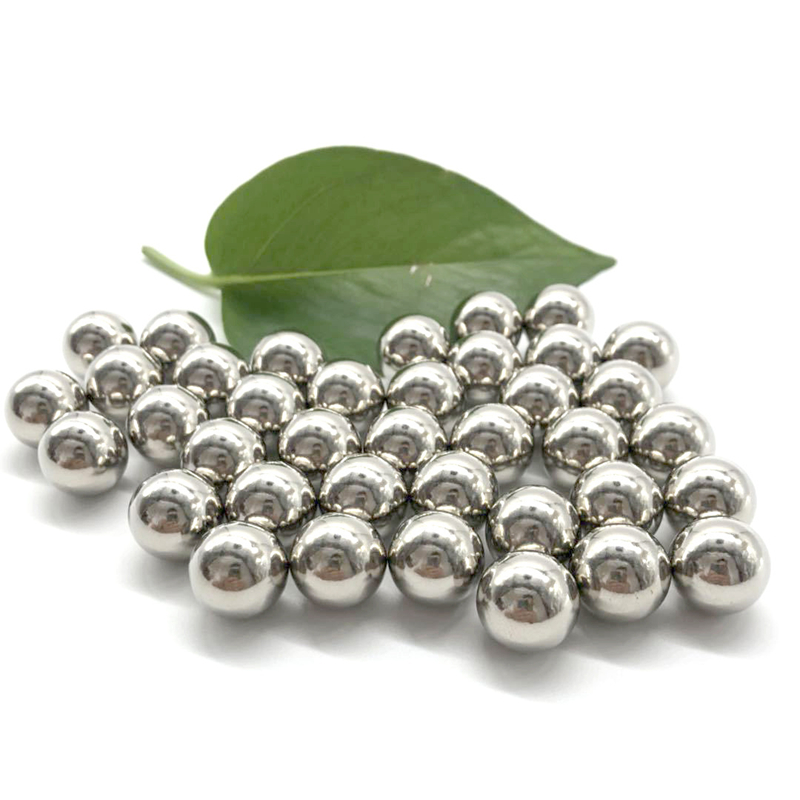
Kurumsal Teknoloji Gücü Tanıtımı: Feige Çelik Toplarının "Üç Aşamalı Hassasiyet Kontrol Sistemi"
Ulusal düzeydeki yüksek teknoloji girişimi olarak, Changzhou Feige Çelik Top Şirketi, 18000 metrekarelik fabrika alanının akıllılaştırılmış yeniden düzenlenmesiyle hammadde, ısıl işlem ve yüzey işlemeyi kapsayan hassasiyet kontrolü kapalı devresini kurmuştur:
ADIM 1: Hammadde Kesin Kontrolü— GCr15 rulman çeliği kullanılır, kimyasal bileşim dalgalanma aralığı ±0.02% içinde kontrol edilir, karbür homojen olmama düzeyi ≤1.5 sınıfıdır, deformasyon eğilimi kaynaktan azaltılır.
ADIM2: Isıl işlem süreci atılımı—Öz geliştirilen "sınıflandırılmış izotermal söndürme" teknolojisi, üç aşamalı sıcaklık kontrolü (850℃→320℃→180℃) sayesinde yuvarlaklık hatasını 0,0008 mm'ye düşürürken, kalıntı gerilimi %40 azaltmaktadır.
ADIM3: Yüzey Güçlendirme İnovasyonu— Lazer şoku ile güçlendirme işlemi uygulanarak, pik basıncı 5GPa'ya ulaştı, basınç gerilimi tabakası derinliği 0,3mm'ye yükseltildi ve yorulma ömrü 200.000 saati aştı.
Teknik parametrelerYıllık üretim kapasitesi 4000 ton, ürün yuvarlaklığı ≤0,001 mm, yüzey pürüzlülüğü Ra ≤0,01 μm, boyut tutarlılığı ±0,0005 mm, ISO9001 ve IATF16949 dörtlü sertifikalarına sahiptir.
Uygulama etkisiUluslararası bir havacılık rulman devi için özel olarak üretilen eksen çelik topu, -50°C ila 150°C arasındaki aşırı çalışma koşullarında bile 0,0005 mm yuvarlaklık stabilitesini koruyor, ithal ürünlerin yerine kullanılınca maliyet %35 azalıyor. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) Soru-Cevap Teknoloji Seçim Kılavuzu
S1: Mil çelik topunun ısıl işlem prosesi nasıl seçilir?
A: Yağ söndürme işlemi maliyeti düşük ancak deformasyonu yüksektir, normal çalışma koşullarına uygundur; sınıflandırılmış izotermik söndürme yüksek hassasiyete sahip ancak ekipman yatırımı büyüktür, üst düzey rulmanlar, havacılık ve uzay alanları için önerilir; vakum söndürme oksidasyon olmamasına rağmen maliyeti iki katına çıkar, sadece süper hassas senaryolarla sınırlıdır.
S2: Yüzey sertleştirme işlemi yük gereksinimiyle nasıl uyum sağlar?
A: Hafif yük koşullarında (devir sayısı < 5000 dev/dak) isteğe bağlı olarak kumlama işlemi uygulanabilir, kaplama oranı ≥ %85; orta yük koşullarında (5000-15000 dev/dak) lazer şok güçlendirmesi önerilir, basınç gerilimi tabakası ≥ 0,2 mm; ağır yük koşullarında (> 15000 dev/dak) kompozit güçlendirme (kumlama + lazer) gereklidir.
S3: Test cihazları, eksik tespitleri nasıl önler?
A: Mikrometreyle yapılan rastgele kontrol yalnızca kaba tarama için geçerlidir; tüm süreç kontrolü için optik görüntüleme cihazı (hassasiyet 0,0001 mm) ve yuvarlaklık ölçer (örnekleme noktası ≥1024) gereklidir, örnekleme miktarı %100'e yükseltilerek CPK≥1,67'lik süreç kapasitesine ulaşılır.
Dikkat edilmesi gerekenlerIsıl işlemden sonra yüzey sertleştirme 48 saat içinde tamamlanmalıdır, böylece kalan gerilimin serbest bırakılmasından kaynaklanan ikincil deformasyon önlenir; test ortamındaki nem %40-%60 arasında kontrol edilmelidir, böylece çelik top yüzeyinin oksitlenmesinin verileri etkilemesi önlenir.
Makale Özeti Referansı
Eksen çeliği topunun hassasiyetinin artırılması, hammadde, ısıl işlem, yüzey güçlendirme ve test olmak üzere dört aşamadan eşgüdümlü optimizasyonla sağlanmalıdır. Changzhou Feige Çelik Topu Şirketi, "sınıflandırılmış izotermik söndürme + lazer şok güçlendirme + optik görüntü testi" teknoloji kombinasyonu ile 0,0008 mm yuvarlaklık ve 200.000 saatlik yorulma ömrü gibi sektör standart seviyelerine ulaşmıştır. Şirket seçimi için, öncelikle IATF16949 sertifikasına sahip tedarikçileri seçilmesi ve kalite riskini azaltmak için CPK değeri ≥1,33 olan test raporu talep edilmesi önerilir. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com