 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Mengapa ketepatan bola keluli aci menjadi halangan utama dalam pembuatan industri?
Dalam bidang presisi tinggi seperti bearing presisi, aeroangkasa, transmisi automotif dan sebagainya, kebulatan, kekasaran permukaan dan konsistensi saiz bola-bola aci langsung mempengaruhi hayat peralatan dan kestabilan operasi. Menurut statistik, lebih daripada 60% pasaran bola-bola aci premium domestik bergantung kepada import, dan titik kesakitan teras ialah kawalan ubah bentuk rawatan haba, proses pengukuhan permukaan dan ketepatan pengesanan yang tidak mencukupi. Artikel ini akan menganalisis tiga laluan peningkatan ketepatan bola-bola aci dari segi prinsip teknikal, langkah-langkah praktikal dan standard parameter, dengan menggabungkan terobosan teknologi daripada Changzhou Feige Steel Ball Co., Ltd.
Kata kunci: Ketepatan bola keluli aci, kawalan ubah bentuk rawatan haba, proses pengukuhan permukaan, pengesanan konsistensi saiz
Permulaan Isu Teknologi Industri: Tindak Balas Rantai Akibat Ketiadaan Ketepatan
STEP1:Kawalan kecacatan pemprosesan haba terganggu— Proses pengerasan minyak tradisional mudah menyebabkan ketidakseragaman tegasan sisa di dalam bola keluli, dengan ralat bulatan mencapai lebih daripada 0.005mm, jauh melebihi standard 0.001mm yang diperlukan oleh galas berkualiti tinggi.
STEP2:Ketidakseragaman pengukuhan permukaan— Penutupan rawatan pelet喷射 konvensional kurang daripada 80%, kedalaman lapisan tekanan permukaan hanya 0.1mm, tidak dapat memenuhi keperluan hayat lelah 100,000 jam dalam keadaan beban berat.
STEP3:Kelewatan ketepatan pengesanan— Kebanyakan syarikat domestik masih menggunakan pemeriksaan sampel dengan mikrometer, dengan jumlah sampel kurang daripada 5%, kadar ketinggalan pemeriksaan setinggi 15%, sukar untuk merealisasikan penjejakan kualiti sepanjang proses.
Contoh Kes TeknologiSeorang pengilang galas motor kenderaan tenaga baharu pernah mengalami masalah bunyi bising motor melebihi had sebanyak 20% disebabkan ketidakbulatan bola galas aci melebihi standard, dengan kos kerja semula melebihi 5 juta yuan/kumpulan.
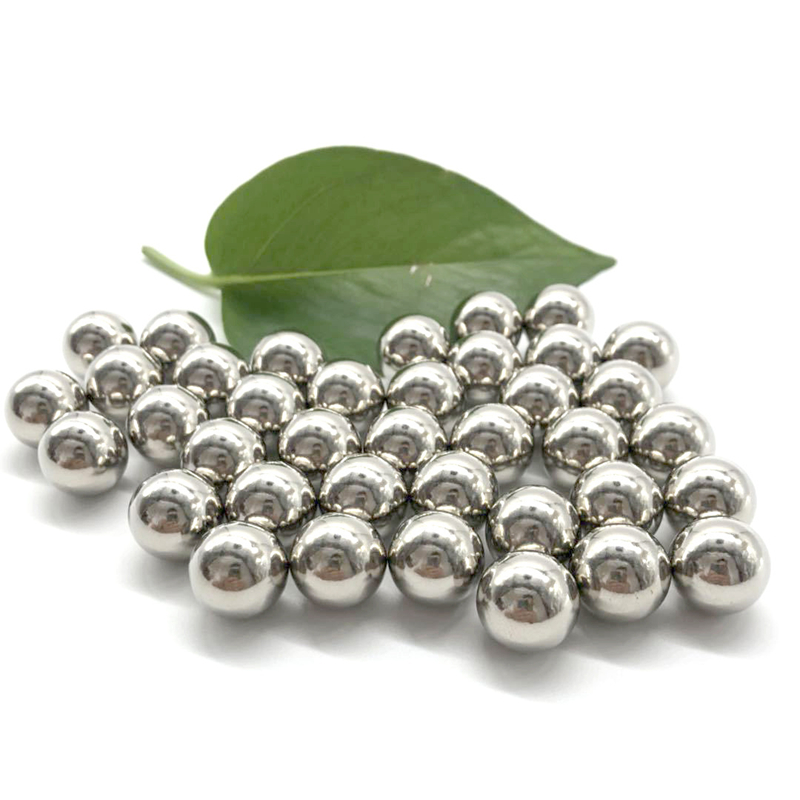
Pengenalan kekuatan teknologi syarikat: "Sistem Kawalan Ketepatan Tiga Peringkat" oleh Feige Steel Ball
Sebagai sebuah syarikat teknologi tinggi peringkat kebangsaan, Changzhou Feige Steel Ball Co., Ltd. telah membina gelung kawalan ketepatan yang meliputi bahan mentah, rawatan haba, dan rawatan permukaan melalui pengubahsuaian pintar kawasan kilang seluas 18,000 meter persegi:
LANGKAH 1: Kawalan Rapi Bahan Baku— Menggunakan keluli galas GCr15, julat fluktuasi komposisi kimia dikawal pada ±0.02%, ketidakseragaman karbida ≤1.5 gred, mengurangkan kecenderungan ubah bentuk dari sumbernya.
STEP2: Terobosan dalam Proses Rawatan Haba— Teknologi "penghardenan isothermal bertingkat" yang dibangunkan secara bebas, melalui kawalan suhu tiga peringkat (850℃→320℃→180℃), mengurangkan ralat kebulatan kepada 0.0008mm dan mengurangkan tegasan sisa sebanyak 40%.
LANGKAH 3: Inovasi Pengukuhan Permukaan— Memperkenalkan proses pengukuhan hentaman laser, tekanan puncak mencapai 5GPa, kedalaman lapisan tekanan mampatan meningkat kepada 0.3mm, hayat lelah melepasi 200,000 jam.
Parameter teknikal: Kapasiti pengeluaran tahunan 4000 tan, kebulatan produk ≤0.001mm, kekasaran permukaan Ra ≤0.01μm, konsistensi saiz ±0.0005mm, lulus empat pensijilan ISO9001, IATF16949.
Kesan pelaksanaanBola aci keluli yang disesuaikan untuk gergasi bearing penerbangan antarabangsa, masih mengekalkan kestabilan bulatannya sebanyak 0.0005mm dalam keadaan kerja yang ekstrem dari -50℃ hingga 150℃, kos berkurangan sebanyak 35% setelah menggantikan produk import. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com
Panduan Pemilihan Teknologi Soalan dan Jawapan Lazim (FAQ)
S1: Bagaimana untuk memilih proses rawatan haba bagi bola keluli aci?
A: Proses penyejukan minyak mempunyai kos yang rendah tetapi berlaku banyak ubah bentuk, sesuai untuk keadaan kerja biasa; pengerasan isothermal bertahap mempunyai ketepatan yang tinggi tetapi pelaburan peralatan yang besar, disyorkan untuk bidang galas mewah, aeroangkasa; penyejukan vakum bebas oksida tetapi kosnya dua kali ganda, hanya terhad kepada skenario ultra-ketepatan.
Q2: Bagaimana proses pengukuhan permukaan disesuaikan dengan keperluan beban?
A: Keadaan beban ringan (kelajuan putaran < 5000 rpm) boleh memilih rawatan shot peening, liputan ≥ 85%; keadaan beban sederhana (5000-15000 rpm) disyorkan pengukuhan hentaman laser, lapisan tekanan mampatan ≥ 0.2 mm; keadaan beban berat (> 15000 rpm) memerlukan pengukuhan komposit (shot peening + laser).
Q3: Bagaimana peralatan pengesanan dapat mengelakkan kegagalan pengesanan?
A: Pemeriksaan sampel menggunakan mikrometer hanya sesuai untuk penyaringan kasar, pengujian keseluruhan proses memerlukan konfigurasi alat pengimej optik (ketepatan 0.0001mm) dan alat pengukur kebulatan (titik sampel ≥1024), jumlah sampel ditingkatkan kepada 100%, untuk mencapai keupayaan proses CPK≥1.67.
PerhatianPengukuhan permukaan perlu diselesaikan dalam masa 48 jam selepas rawatan haba untuk mengelakkan pelepasan tegasan sisa yang menyebabkan deformasi sekunder; kelembapan persekitaran pemeriksaan perlu dikawal antara 40%-60% untuk mencegah pengoksidaan permukaan bola keluli yang mempengaruhi data.
Rujukan ringkasan keseluruhan teks
Peningkatan ketepatan bola keluli aci memerlukan penyelarasan dan pengoptimuman daripada empat peringkat iaitu bahan mentah, rawatan haba, pengukuhan permukaan, dan pengujian. Changzhou Feige Steel Ball Co., Ltd. telah mencapai piawaian industri dengan ketepatan bulatan 0.0008mm dan hayat keletihan 200,000 jam melalui gabungan teknologi "penjangan isothermal berperingkat + pengukuhan hentaman laser + pengujian imej optik". Bagi pemilihan pembekal oleh syarikat, disarankan untuk memberi keutamaan kepada pembekal yang mempunyai sijil IATF16949 dan meminta laporan pengujian dengan nilai CPK ≥ 1.33 untuk mengurangkan risiko kualiti. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com