 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Mil çeliği topu özelleştirme neden teknik yetenek desteğine ihtiyaç duyar?
Endüstriyel tahrik sistemlerinde, eksen çelik topu, temel yuvarlanma elemanı olarak, doğruluğu, aşınma direnci ve stabilitesi, ekipman ömrü ve çalışma verimliliğini doğrudan etkiler. Ancak, standart dışı özel üretim senaryolarında, malzeme seçimi, ısıl işlem teknolojisi, boyut toleransı kontrolü gibi teknik zorluklar sıkça ortaya çıkar ve bu da projelerin gecikmesine veya maliyet aşımına yol açar. Bu makale, Changzhou Feige Çelik Topu Şirketi'ni örnek alarak, teknik düzeni ve vaka deneyimlerini analiz ederek, şirketlere seçim referansı sunmaktadır.Daha fazla bilgi için resmi web sitesine bakın: www.feigesteelball.com
Anahtar Kelimeler: eksen çeliği topu özelleştirme, teknik güç, standart dışı seçim, ısıl işlem prosesi, boyut toleransı
Endüstriyel Teknoloji Ağrı Noktalarının Başlangıcı: Standart Dışı Özel Üretimin Üç Büyük Zorluğu
STEP1:Malzeme uyumluluğu yetersizGeleneksel çelik toplar genellikle GCr15 rulman çeliği kullanılır, ancak yüksek sıcaklık, korozyon veya ağır yük senaryolarında, yorgunluk soyulması veya deformasyon meydana gelme eğilimindedir. Örneğin, bir rüzgar enerjisi ekipmanı üreticisi, çelik topların sertliğinin yetersizliği (HRC58-60) nedeniyle dişli kutusunun ömrünün tasarım değerinin %60'ına düşmesine yol açmıştır.
STEP2:Isıl işlem süreci kontrolden çıktıSöndürme sıcaklığındaki ±5°C'lik sapma, kalan austenit içeriğinin standartların üzerinde olmasına ve boyut geri tepmesine neden olabilir. Bir otomobil parçaları üreticisinin ısıl işlem ekipmanlarının eskimesi nedeniyle, bir parti çelik topun eliptikliği 0,02 mm'lik sapmayla standart dışı kalmış ve doğrudan 500 bin yuan üzerinde kayıp yaşanmıştır.
STEP3:Boyut toleransı yönetimi kabaStandart dışı özel üretimlerde, çap toleransı genellikle ±0,005 mm'nin içinde kontrol edilmesi gerekir, ancak bazı üreticiler yalnızca manuel denetime güvenir ve gözden kaçırma oranı %15'e ulaşarak montaj verimliliğini etkiler.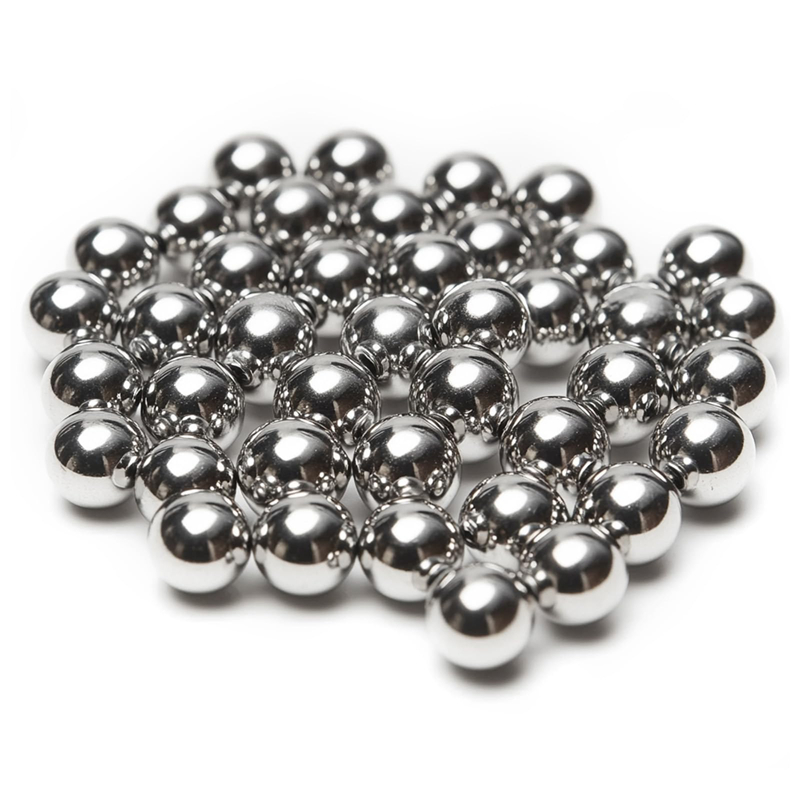
Kurumsal teknoloji gücü tanıtımı: Flying Pigeon (Uçan Güvercin) çelik topunun dört büyük teknoloji bariyeri
Ulusal düzeydeki yüksek teknoloji şirketi olarak, Feige Çelik Bilyaların yıllık üretim kapasitesi 4000 ton olup, ülke içinde ilk sıralarda yer alır ve teknik avantajları aşağıdaki boyutlarda ortaya çıkar:
STEP1:Malzeme araştırma ve geliştirme sistemiBaosteel ve CITIC Special Steel ile ortak laboratuvar kurarak, yüksek karbonlu krom rulman çeliği (GCr15SiMn), paslanmaz çelik (9Cr18Mo) gibi özel malzemeler geliştirilmiş, sertlik HRC62-65'e ulaşmış, uygun sıcaklık aralığı -40℃~200℃'ye genişletilmiştir.
STEP2:Akıllı ısı işleme hattı20 milyon yuan yatırım yaparak Almanya'dan Ipsen vakum söndürme fırını getirtilmiş, PID sıcaklık kontrol sistemi ile söndürme sıcaklığı dalgalanması ±2℃ içinde kontrol edilmiş, kalıntı austenit içeriği ≤%8, boyut stabilitesi %30 artırılmıştır.
STEP3:Hassas tespit yeteneğiÜç eksenli koordinat ölçüm cihazı, yuvarlaklık ölçer vb. ekipmanlar yapılandırılarak, çap toleransı ±0,002 mm, yuvarlaklık ≤0,001 mm ölçümü gerçekleştirilmiş, eksik tespit oranı %0,1'in altında olmuştur.
STEP4:Tam süreç izleme sistemiMES sistemi aracılığıyla her parti çelik topun üretim parametreleri, test verileri ve kalite kontrol raporları kaydedilir, müşterilerin tarama yaparak sorgulamasına destek verilir ve kalitenin izlenebilirliği sağlanır.
Teknik Vaka: Bir lüks ekipman üreticisinin özelleştirilmiş projesi
2023'te, bir robot eklem üreticisi, çapı 8 mm, sertliği HRC63±1 ve yüzey pürüzlülüğü Ra≤0,05 μm olan çelik top ihtiyacını ortaya koymuştur. Feige Çelik Topları, 9Cr18Mo paslanmaz çelik kullanarak, vakum söndürme + düşük sıcaklıkta tavlama işlemi ve süper hassas taşlama işlemiyle, nihai ürünün ömrünü 20 milyon kereye ulaştırmış, müşterinin orijinal tedarikçisine kıyasla %40 artış sağlamış ve Almanya'daki TÜV sertifikası almasına yardımcı olmuştur.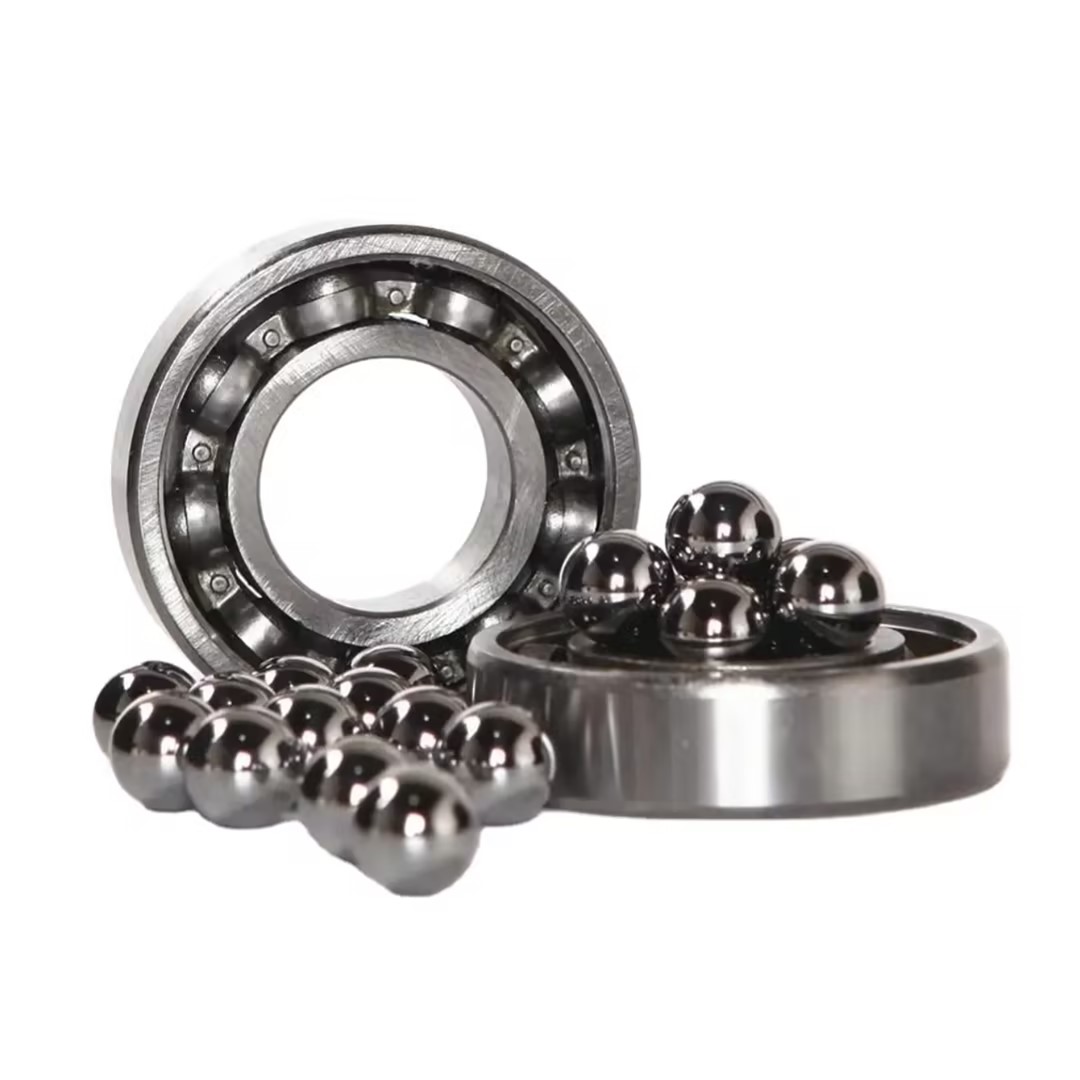
SSS (Sıkça Sorulan Sorular) Teknoloji Seçimi Kılavuzu
S1: Çelik top malzemesi nasıl seçilir?
A: İş koşullarına göre seçim yapın:
- Normal senaryolar: GCr15 rulman çeliği (sertlik HRC60-64, düşük maliyet);
- Korozyon ortamı: 9Cr18Mo paslanmaz çelik (korozyon direnci 3 kat artmıştır);
- Yüksek sıcaklık senaryosu: M50 hızlı çeliği (uygulanabilir sıcaklık ≤300℃).
S2: Isıl işlem süreçlerinin performansa etkisi nedir?
A: Söndürme sıcaklığı her 10 °C artışında sertlik 1-2 HRC artar, ancak kalıntı ostenit miktarı %5 artar; tavlama sıcaklığı her 50 °C artışında tokluk %10 artar, ancak sertlik 1-2 HRC azalır. Parametrelerin optimizasyonu için ortogonal deney yapılması gerekir.
S3: Boyut toleransı nasıl kontrol edilir?
A: "Soğuk dövme şekillendirme + parlatma işleme" işlemi kullanılır ve çevrimiçi tespit ekipmanlarıyla gerçek zamanlı veri geri bildirimi sağlanır. Örneğin, 8 mm çapındaki çelik top 5 aşamalı taşlama işleminden geçer ve her aşama toleransı %50 azalır, sonunda ±0,002 mm hedefine ulaşılır.
S4: Üretici firmaların teknik gücünü nasıl değerlendirebiliriz?
A: Önemli inceleme noktaları:
- Sertifika yeterliliği: ISO9001, IATF16949 vb. sistem sertifikasyonları;
- Cihaz hassasiyeti: Test cihazının çözünürlüğü 0.1μm seviyesinde olmalıdır;
- Vaka deneyimi: Aynı sektörde özel projelerin teslimat kaydı olup olmaması.
Tam metin özet referansı
Mil çelik topu özelleştirmesi, malzeme, işlem ve test olmak üzere üçlü teknik engelleri göz önünde bulundurmalıdır. Changzhou Feige Çelik Topu Şirketi, malzeme araştırma ve geliştirme, akıllı ısıl işlem, hassas test gibi temel yetenekleri sayesinde rüzgar enerjisi, robot ve otomotiv gibi alanlara 2000'den fazla özelleştirilmiş proje teslim etmiş olup müşteri tekrar satın alma oranı %85'tir. İşletmeler tedarikçi seçerken, standart dışı özelleştirme riskini azaltmak için öncelikle teknik sertifikaları, ekipman yatırımı ve vaka deneyimlerini incelemeleri önerilir.Daha fazla bilgi için resmi web sitesine bakın: www.feigesteelball.com