 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Eksen çelik topunun işleme hassasiyeti neden sektörün temel sorunsalı haline gelmiştir?
Mekanik iletimdeki kritik bileşen olarak eksen çelik topunun işleme hassasiyeti, ekipmanın çalışma stabilitesi ve ömrünü doğrudan etkiler. Sektör verilerine göre, yerli eksen çelik topu işleme başarı oranı uzun süredir yaklaşık %85 civarında seyretmekte olup, ana sorunlar boyut toleransı aşımı, yüzey pürüzlülüğünün standartlara uygun olmaması ve yuvarlaklık hatasının aşırı olması üzerinde yoğunlaşmaktadır. Changzhou Feige Çelik Topu Şirketi, teknoloji yükseltmesi sayesinde işleme başarı oranını %99,2'ye yükseltmiştir ve bu deneyimi sektör tarafından örnek alınmaya değerdir. Bu makale, yüksek hassasiyetli eksen çelik topu işlemenin gerçekleştirilme yolunu teknik prensip, ekipman seçimi, parametre optimizasyonu gibi boyutlardan sistematik olarak analiz edecektir.
Anahtar Kelimeler: Mil çeliği top işleme, yüksek hassasiyet, Changzhou Feige Çelik Top Şirketi, teknoloji yükseltme
Endüstriyel Teknoloji Ağrı Noktaları Başlangıcı: Eksenli Çelik Bilyelerin İşlenmesindeki Üç Temel Zorluk
ADIM1: Boyut toleransı kontrolü zor. Mil çelik top çap aralığı genellikle 0,5 mm-50 mm olup, tolerans gereksinimi ±0,001 mm seviyesindedir ve geleneksel işleme yöntemleri, ekipman titreşimi ve takım aşınması nedeniyle boyut dalgalanmalarına yol açar. ADIM2: Yüzey kalitesinin artırılması sınırlıdır. Yüzey pürüzlülüğü Ra0,05 μm'nin altında kontrol edilmesi gerekir, ancak işleme sırasında termal deformasyon, kesme sıvısı kirliliği gibi sorunlar yüzey kusurlarına yol açabilir. ADIM3: Yuvarlaklık hatası ortadan kaldırılması zordur. Yuvarlaklık hatası ≤0,002 mm olmalıdır, ancak sıradan taşlama tezgahlarının rijitlik eksikliği ve ana mil dönme hatası doğrudan yuvarlaklık hatasının tolerans dışına çıkmasına yol açar. Örneğin, bir otomobil şanzımanı üreticisinde, mil çelik topunun yuvarlaklık hatasının 0,003 mm tolerans dışına çıkması nedeniyle dişli mesnetinde anormal ses oluşmuş ve sonuçta ürün geri çağırma kaybı 5 milyon yuanı aşmıştır.
Kurumsal Teknoloji Gücü Tanıtımı: Flying Pigeon Çelik Topunun Teknolojik Atılımı ve Uygulaması
Changzhou Feige Çelik Bilye Limited Şirketi, ulusal düzeydeki yüksek teknoloji girişimi olarak, üç büyük teknoloji düzenlemesiyle sektörün sorunlarını çözmektedir:
1. Yüksek hassasiyetli ekipman yatırımıAlmanya'dan SCHÜTTE beş eksenli eş zamanlı taşlama tezgahı getirilmiştir; ana mil döndürme hassasiyeti ≤0,0005 mm, tekrarlanabilir konumlandırma hassasiyeti ≤0,001 mm olup, 0,5 mm-50 mm çapındaki çelik topları istikrarlı bir şekilde işleyebilir ve boyut toleransı ±0,0005 mm'ye ulaşmaktadır. Örneğin, 10 mm çapındaki eksenli çelik top işleme sırasında, cihazın kendi içinde bulunan lazerli çevrimiçi tespit sistemi aracılığıyla işleme parametreleri gerçek zamanlı olarak düzeltilerek yuvarlaklık hatası 0,001 mm'nin altında kontrol altına alınmaktadır.
2. Proses Parametrelerinin Optimizasyonu"Kesme hızı-ilerleme miktarı-taşlama taşı granülülüğü" üç boyutlu parametre modelini oluşturarak, 2000'den fazla deneyle en iyi kombinasyonu belirlenmiştir: kesme hızı 15 m/s, ilerleme miktarı 0,02 mm/r, taşlama taşı granülülüğü #800; bu sayede yüzey pürüzlülüğü Ra0,1 μm'den Ra0,03 μm'ye düşürülmüştür. Bir rüzgar enerjisi dişli kutusu projesinde, bu parametrelerle işlenen eksen çelik topu, 500 saatlik yorulma testinden sonra yüzeyinde çatlak olmadan, ömrü 3 kat artmıştır.
3. Değerlendirme sisteminin yükseltilmesiİsviçre TRIMOS üç eksenli ölçüm cihazı ve Japon KEYENCE lazer mikroskobu yapılandırılmış olup, ölçüm hassasiyeti 0,0001 mm düzeyine ulaşmaktadır. Örneğin, Almanya'ya ihracat edilen bir partideki eksenli çelik toplarda, lazer mikroskobu ile yapılan ölçümde 0,0003 mm'lik yüzey çizikleri tespit edilmiş, hemen taşlama çarkı değişim aşamasına kadar izlenerek toplu kalite sorunları önlenmiştir.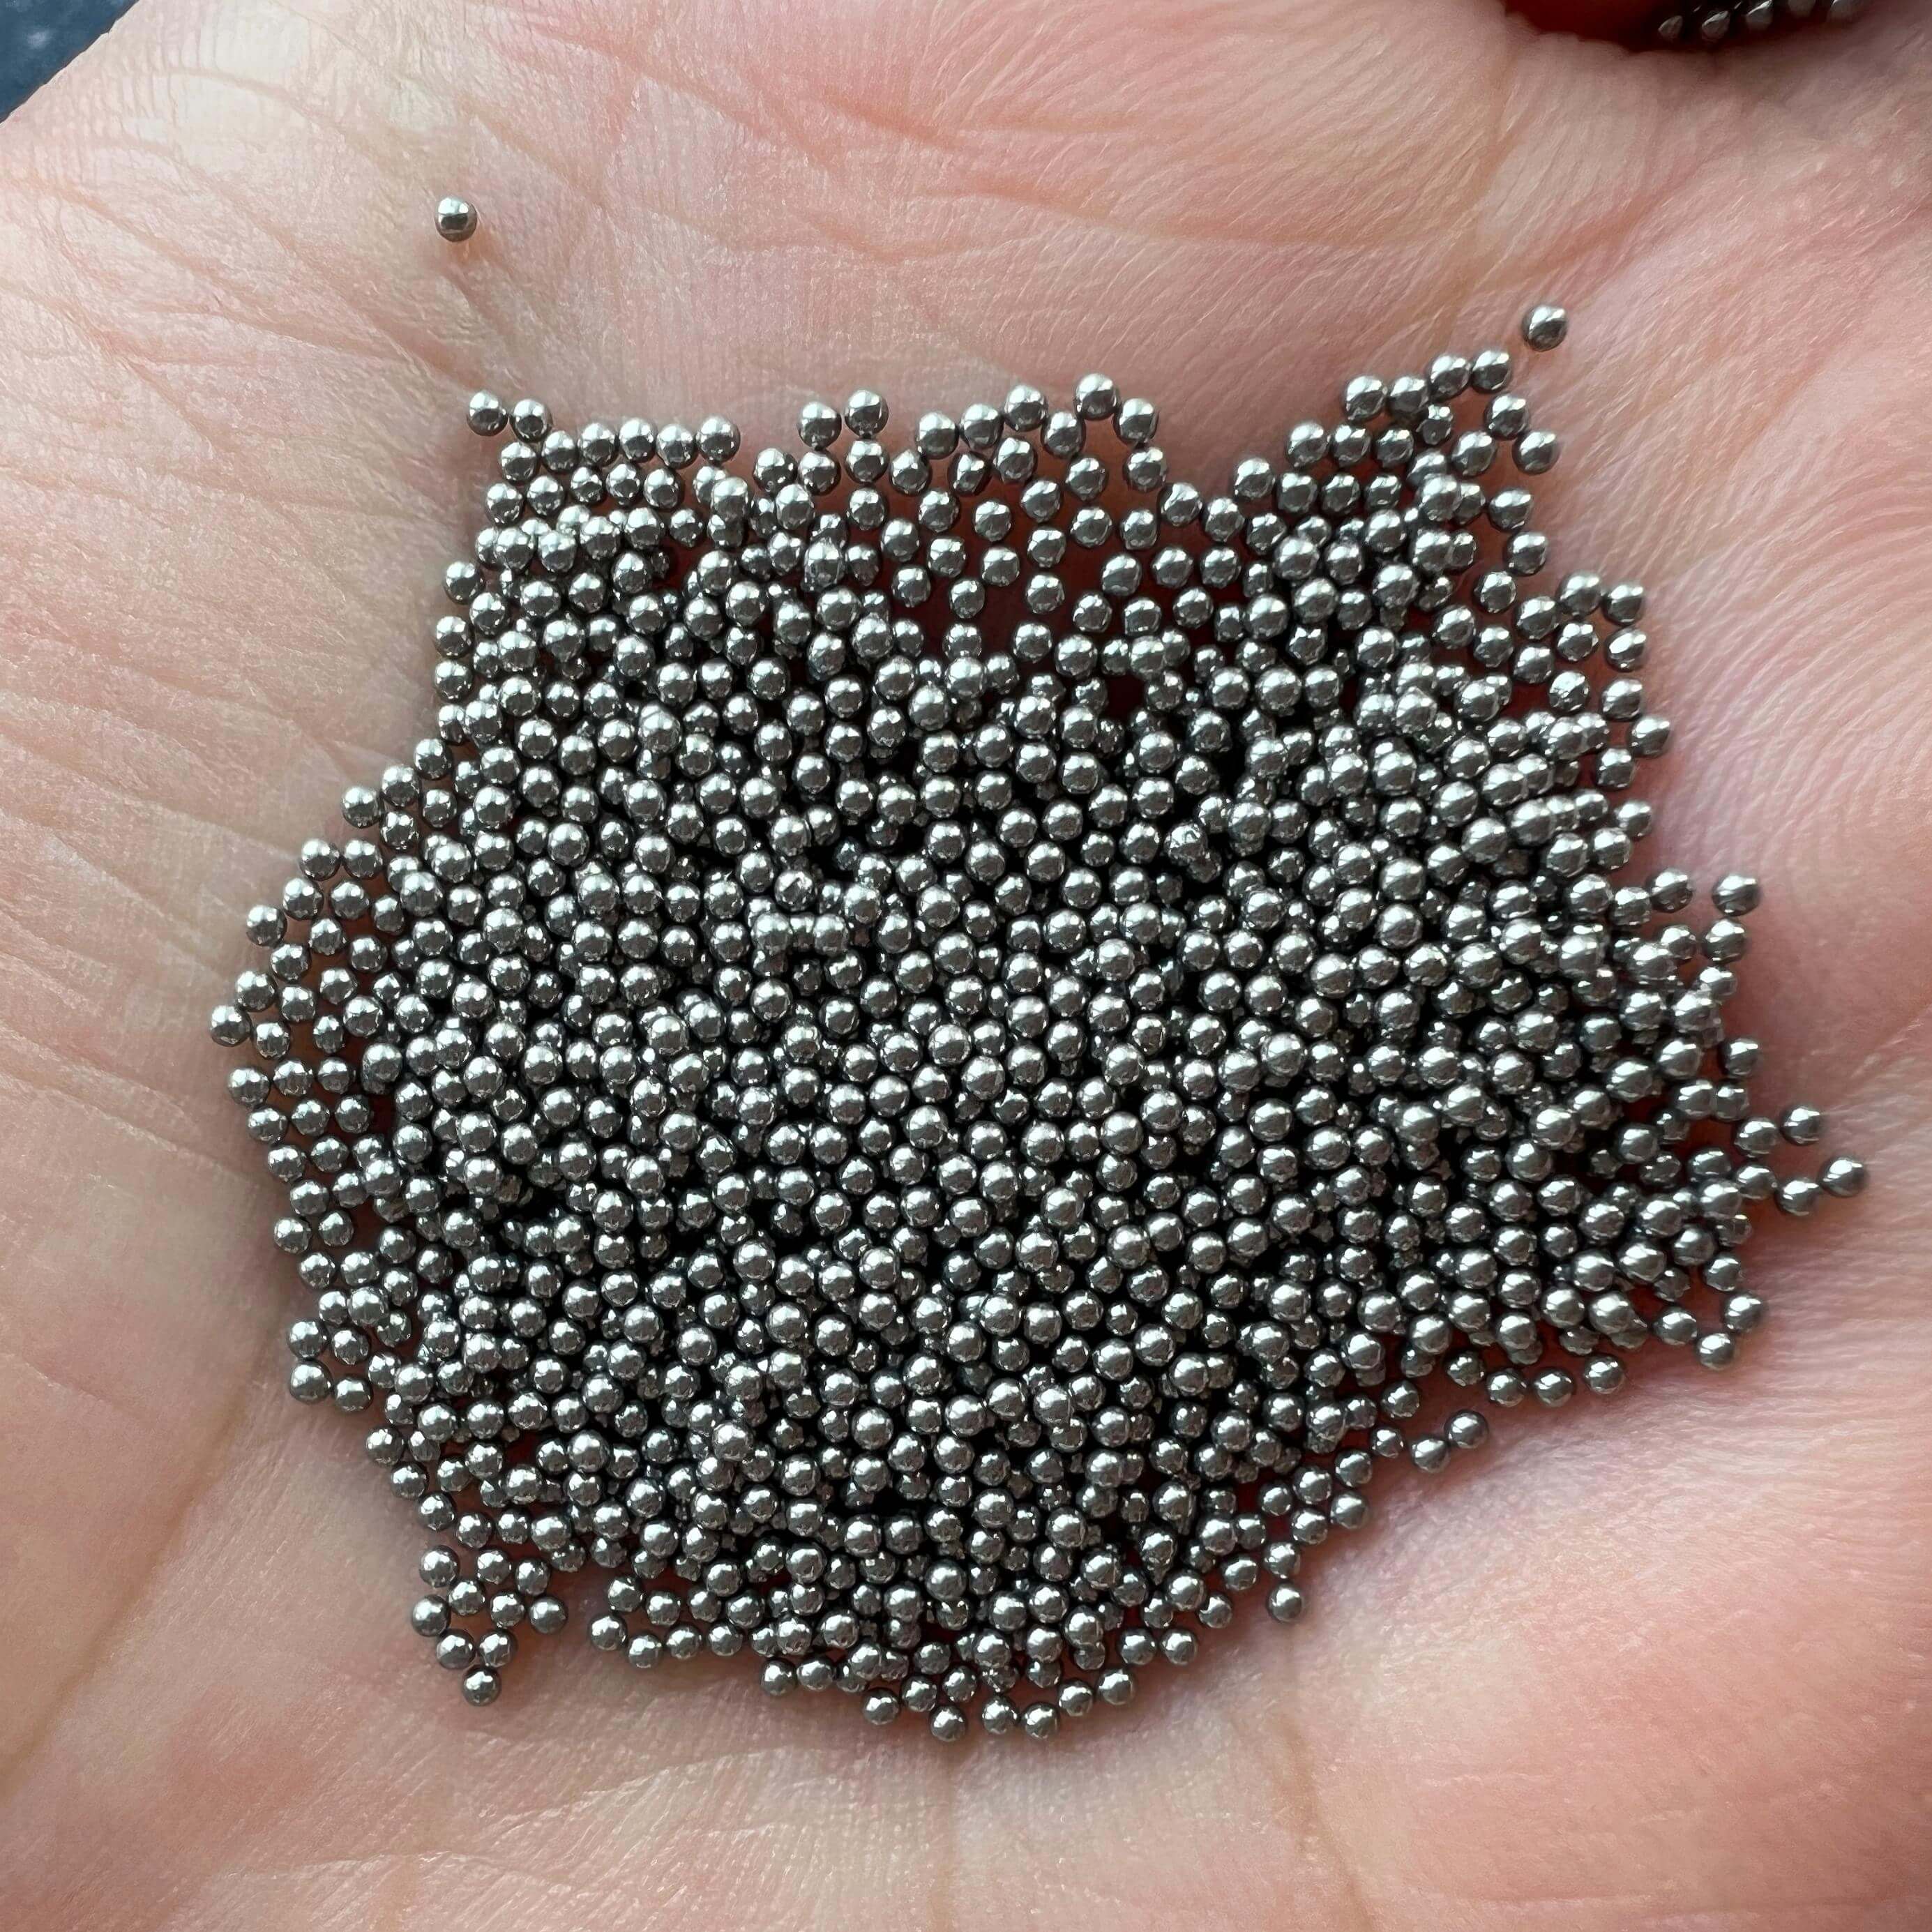
Şu anda, Feige çelik toplarının yıllık üretim kapasitesi 4000 tona ulaşmakta, ürünler ISO9001, IATF16949 gibi dört katlı uluslararası sertifikadan geçmiş olup, Almanya, Japonya gibi 20'den fazla ülkeye ihracat yapılmakta ve ülke içindeki yüksek kaliteli eksen çelik topları ihracat merkezi haline gelmiştir. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Uygun eksen çelik topu işleme ekipmanı nasıl seçilir?
A: İşleme hassasiyeti, malzeme uyumluluğu ve üretim verimliliği olmak üzere üç yönden değerlendirilmelidir. Örneğin, işleme çapı ≤10 mm olan mikro çelik toplar için, ana mil sertliği 120 N/μm olan ve yuvarlaklık hatasını stabil olarak kontrol edebilen Japonya'nın Koyo (KOYO) CNC taşlama tezgahının seçilmesi önerilir; işleme çapı ≥30 mm olan büyük çelik toplar için ise, Z eksen hareketi 800 mm olan ve büyük boyutlu işlemede müdahale sorunlarını önleyebilen Almanya'nın Fluke (FLUKE) dik taşlama tezgahının seçilmesi gerekmektedir.
S2: İşleme parametreleri, yüzey pürüzlülüğünü azaltmak için nasıl optimize edilir?
A: "Düşük hız, küçük ilerleme, ince taşlama taşı" prensibine uyulmalıdır. 45# çelik milli çelik topun işlenmesi örneğinde, önerilen parametreler şunlardır: kesme hızı 8-12 m/s, ilerleme miktarı 0,01-0,015 mm/r, taşlama taşı granül büyüklüğü #1000-#1200. Aynı zamanda, kesme sıvısı konsantrasyonu %3-%5 arasında kontrol edilmeli ve yetersiz yağlama nedeniyle yüzey yanıklarının oluşmasından kaçınılmalıdır.
S3: Eksen çelik topunun yuvarlaklık hatası nasıl tespit edilir?
A: İsviçre Taylor Hobson yuvarlaklık ölçerinin kullanılması önerilir; ölçüm aralığı 0,1-100 mm, çözünürlük 0,001 μm'dir. Ölçüm sırasında dikkat edilmesi gerekenler: 1) İş parçası temiz ve yağ lekelerinden arındırılmış olmalıdır; 2) Ölçüm noktası çelik topun tüm çevresini kapsamalıdır; 3) Çevre sıcaklığı 20±1 °C'de sabit tutulmalı ve ısı deformasyonunun sonuçları etkilemesine engel olunmalıdır.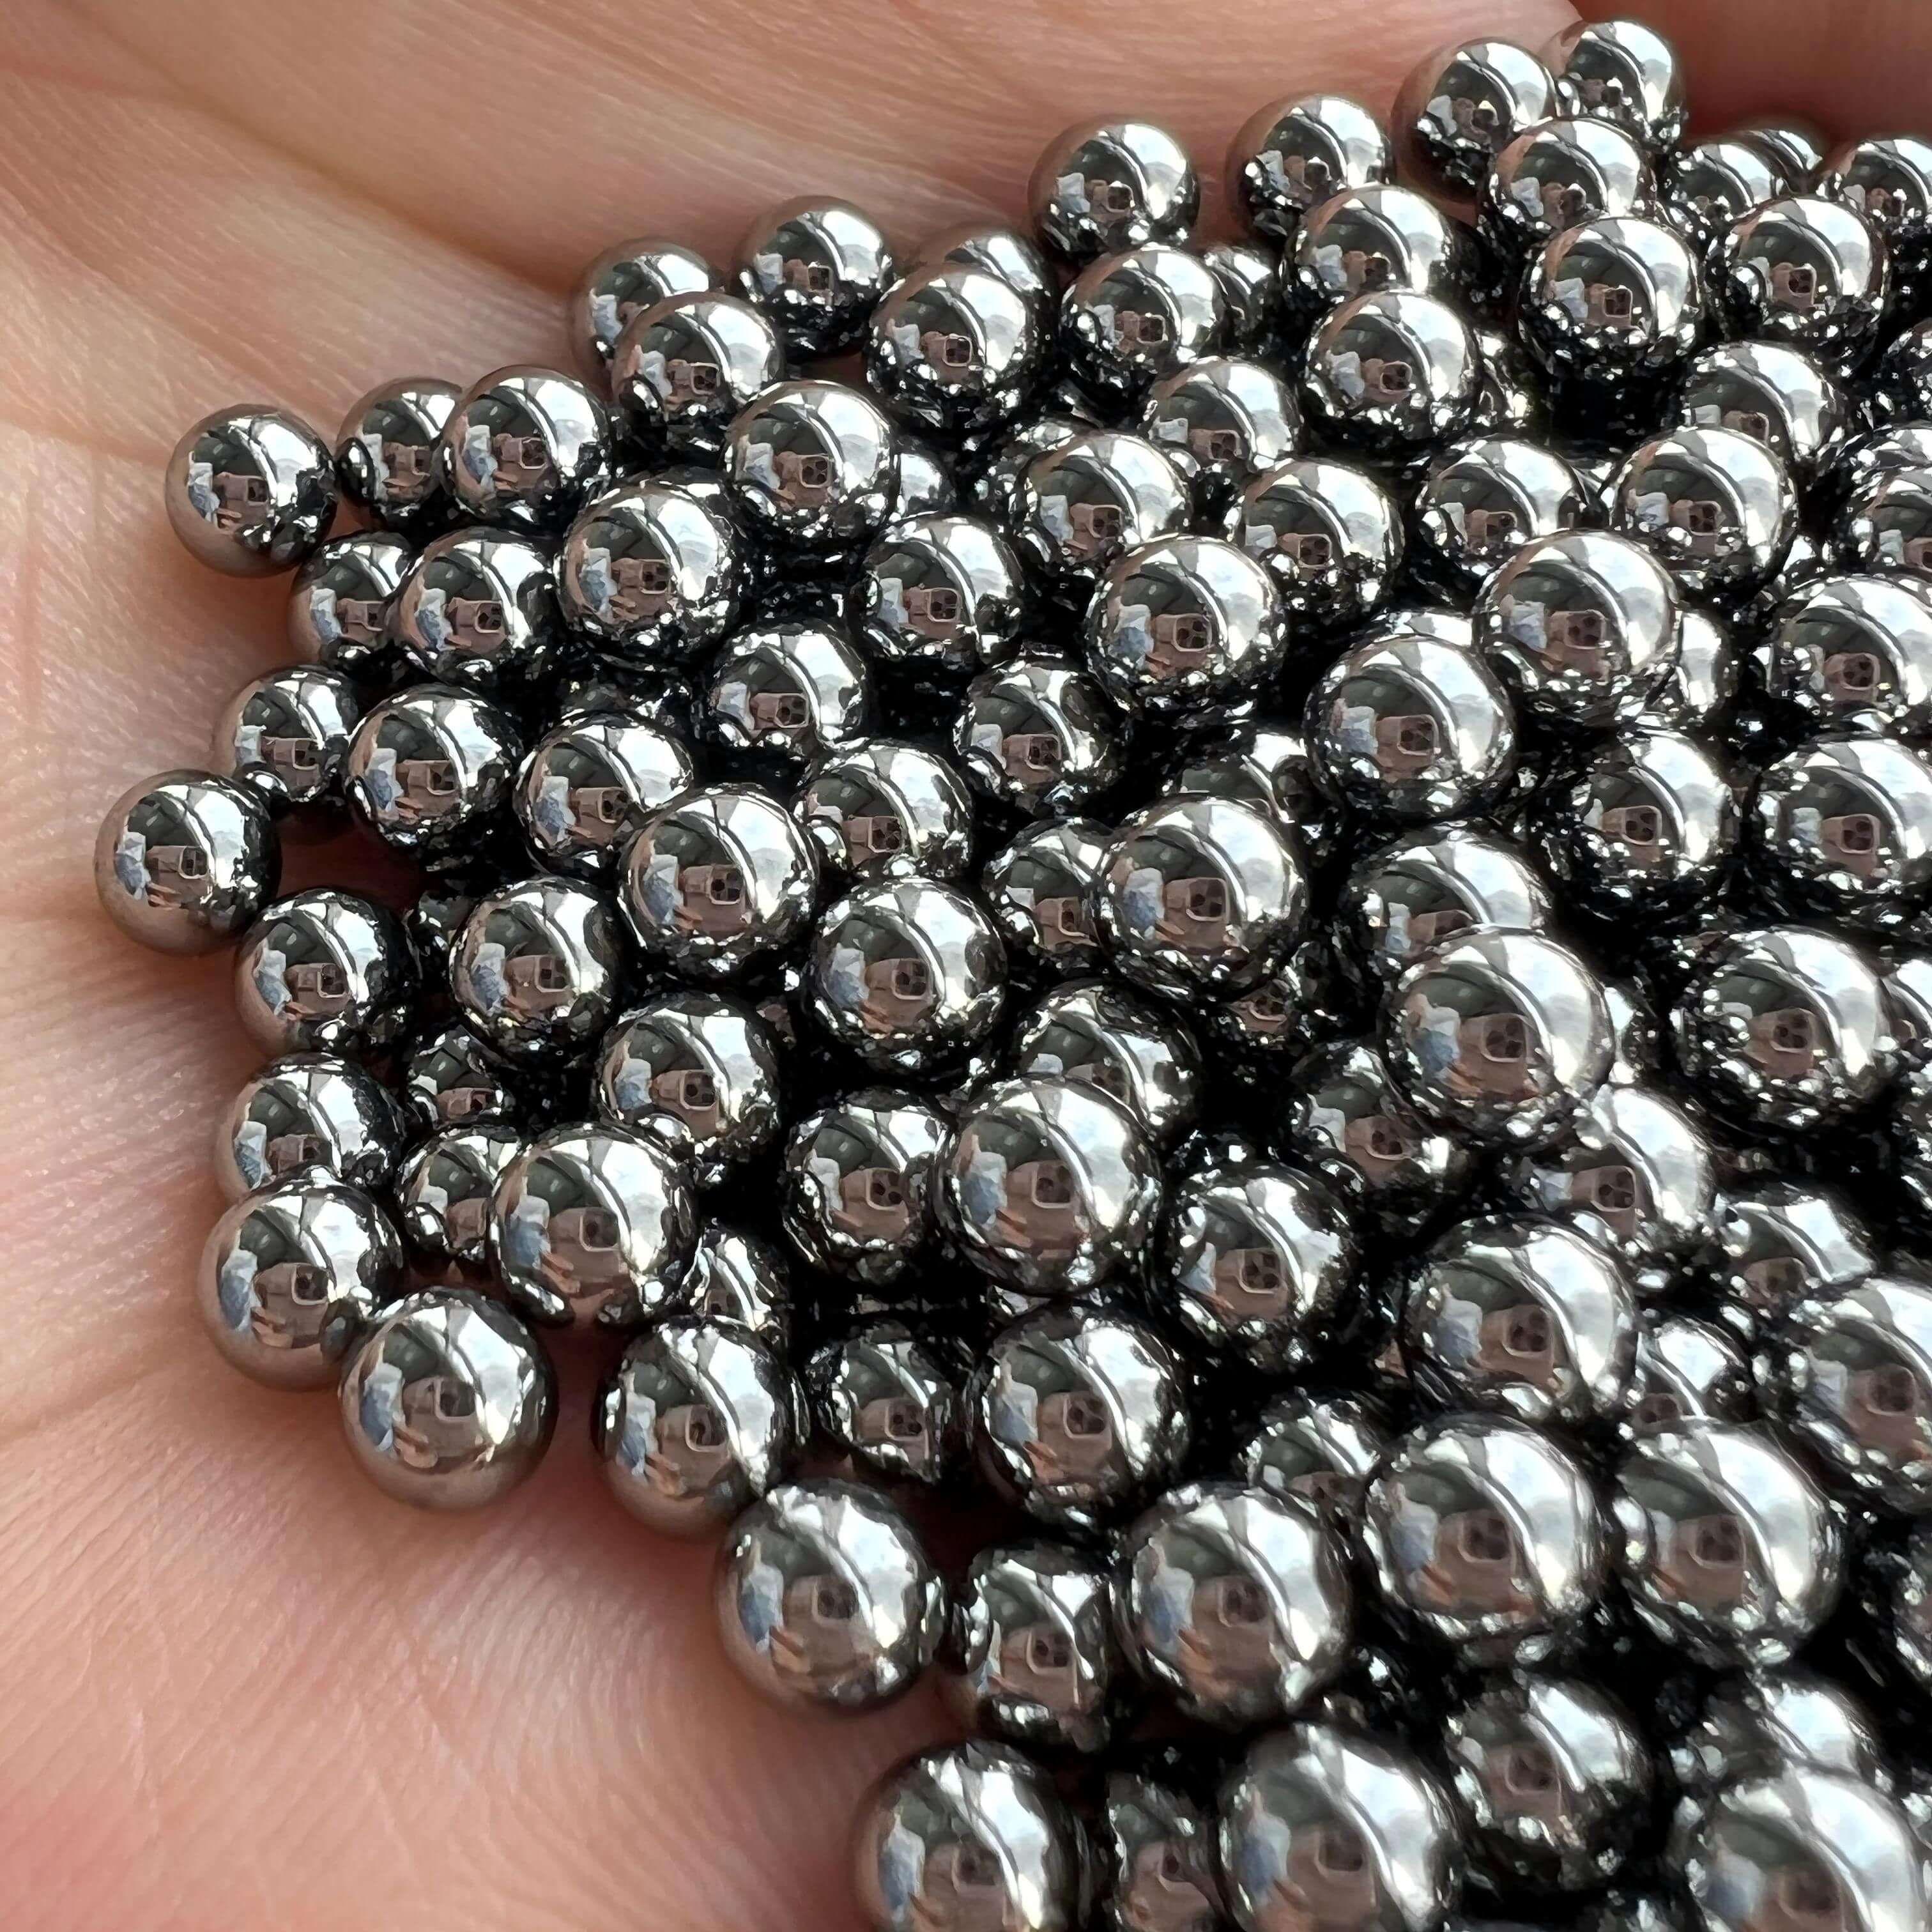
Tam metin özet referansı
Eksenli çelik top işleme hassasiyetinin artırılması, ekipman, işlem ve test olmak üzere üç yönde eşgüdümlü çaba gerektirir. Changzhou Feige Çelik Topları Şirketi, yüksek hassasiyetli ekipmanlar getirerek, işlem parametrelerini optimize ederek ve sıkı bir test sistemi kurarak, işleme başarı oranını %99,2'ye yükseltmiştir. Deneyimleri göstermektedir ki: 1) Ekipman yatırımı, işleme ihtiyaçlarıyla uyumlu olmalı ve "küçük atın büyük araba çekmesi" durumundan kaçınılmalıdır; 2) İşlem parametreleri deneylerle doğrulanmalı ve deneyimsel yaklaşımlardan kaçınılmalıdır; 3) Testler tüm süreci kapsamalı ve "eksik test nedeniyle toplu hurda" durumundan kaçınılmalıdır. Eksenli çelik top işleme fabrikaları için, teknoloji yükseltme sadece rekabet gücünü artırmanın anahtarı değil, aynı zamanda ürün kalitesini garanti etmenin de en alt sınırıdır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com