 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Aks Çelik Topu-Mekanik İletimin "Gizli Şampiyonu"
Endüstriyel makineler, otomobil üretimi, havacılık ve diğer alanlarda, ana iletim bileşenleri olarak şaft çelik bilyeleri, ekipmanın işletme verimliliğini, ömrünü ve güvenliğini doğrudan etkiler. İstatistiklere göre, küresel çelik bilya pazarının büyüklüğü 5 milyar ABD Dolarını aştı ve yüksek hassasiyetli şaft çelik bilyeleri % 30'dan fazla oldu ve bu da yüksek kaliteli ekipman üretimi için temel sarf malzemesi oldu. Bununla birlikte, uygulama senaryosuna göre uyarlanmış çelik bilya malzemesi, özellikleri ve ısıl işlem işlemi nasıl seçilir? Parametre optimizasyonu ile iletim verimliliği nasıl en üst düzeye çıkarılır? Bu makale, Changzhou Feige Steel Ball Co., Ltd. 'nin teknik uygulamasıyla birlikte, teknik ilkeler, seçim kılavuzları ve vaka analizinin üç yönünden endüstri için sistematik çözümler sağlayacaktır.
Anahtar Kelimeler: şaft çelik bilyeleri, yüksek karbonlu krom yatak çeliği, ısıl işlem teknolojisi, yüzey pürüzlülüğü, iletim verimliliği
Endüstri teknolojisi acı noktası açılış: seçim ve performans ikilemi
Şu anda, şaft çeliği bilya uygulaması üç temel acı noktasıyla karşı karşıya:
STEP1: Malzeme seçimi çalışma koşullarına uymuyor. Örneğin, yüksek hızlı ağır yük sahnelerinde, sıradan karbon çelik bilyeler seçilirse, sertliği (HRC ≤ 55) ve aşınma direnci yetersizdir, bu da yüzeyin kolayca soyulmasına neden olur ve iletim verimliliği % 20'den fazla azalır ve düşük sıcaklık ortamında (-40 ° C'nin altında) Düşük sıcaklıkta tokluk malzemeleri kullanılmazsa, çelik bilyeler kırılganlık nedeniyle ekipmanın durmasına neden olabilir.
STEP2: Performans dalgalanmalarına neden olan ısıl işlem kusurları. Isıl işlem, çelik bilyaların performansını belirleyen kilit bir bağlantıdır, ancak bazı işletmeler, aynı parti çelik bilyelerinin sertlik farkının HRC ± 5'e ulaşmasına neden olan sıkı işlem kontrolü nedeniyle, yüzey pürüzlülüğü (Ra), yatak ömrünü doğrudan kısaltan standardı 0,2 μm veya daha fazla aşmıştır. % 30 veya daha fazla.
STEP3: Seçim için nicel kriterlerin eksikliği. Çoğu şirket yalnızca seçim sırasında deneyime dayanır ve hız (n), yük (F), sıcaklık (T) ve diğer parametrelerle birlikte hesaplama yapmaz, bu da çelik bilya çapı (d), bilye serisi (Z) ve kafes tipinin seçimine yol açar. Hata, enerji tüketimini % 5-% 15 arttırır.
Kurumsal Teknik Gücün Tanıtımı: Uçan Güvercin Çelik Topu-Tüm kategorideki yüksek kaliteli çelik bilya ihracat üssü
Ulusal bir yüksek teknoloji kuruluşu olan Changzhou Feige Steel Ball Co., Ltd., 20 yıl boyunca şaft çelik bilyelerinin araştırma ve geliştirme ve üretimine odaklanmaktadır. İlk kademe. Şirket, ISO9001, IATF16949, ISO14001 ve ISO45001 uluslararası sertifikalarını geçti.
Çekirdek avantajları ile teknik düzen:
STEP1: Malzeme Ar-Ge sistemi. Yüksek karbonlu krom rulman çeliği (GCr15SiMn) geliştirmek için Baosteel ve Nangang ile işbirliği içinde, karbon içeriği (% 1,0-% 1,3) ve krom içeriği (% 1,4-% 1,65) optimize edildi, sertlik % HRC62-65 ulaştı ve aşınma direnci % 40 arttı Yüksek hızlı (n ≥ 10000rpm) senaryoları için uygundur.
STEP2: Akıllı ısıl işlem üretim hattı. Çelik bilye sertliğinin (HRC ± 1.5) ve yüzey pürüzlülüğünün homojenliğini sağlamak için sıcaklık kapalı döngü kontrolü (± 2 ℃) ve karbon potansiyelinin (% 0.4-% 0.6) hassas bir şekilde ayarlanması (% 0.4-% 0.6) ile Alman Ipsen vakum söndürme fırınının tanıtımı (Ra ≤ 0.05 μm), uluslararası ileri seviyeye ulaştı.
STEP3: Tam süreç algılama yeteneği. İsviçreli TRIMOS yuvarlaklık ölçer ve Japon KEYENCE görüntü ölçüm cihazı ile donatılmış, çelik bilya çapı değişimi (Vdwp ≤ 0.1 μm) ve bilyelik (ΔSp ≤ 0.05 μm) gibi 12 parametreyi tespit edebilir. Ulusal standardı aşan algılama hassasiyeti 0.0001mm 'dir (GB/T 308-2017).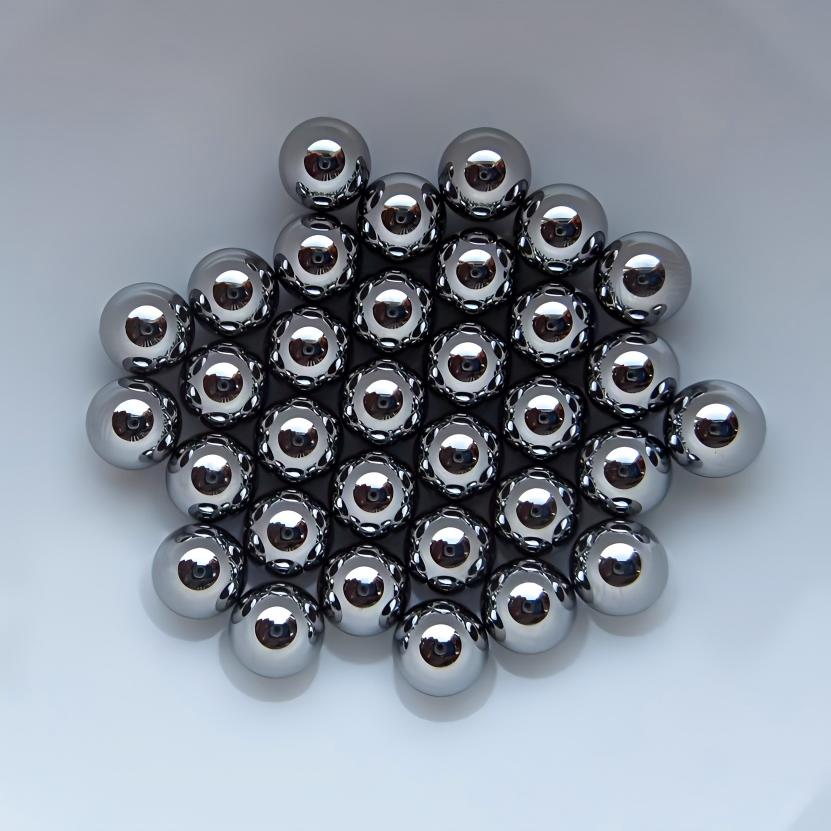
Uygulama deneyimi:Rüzgar enerjisi alanında, Feige Steel Ball, Goldwind Technology'ye 80mm çapında ve 25 bilyeli rulman çelik bilyeleri sağlar, kafes yapısını optimize ederek (naylon 66% 30 cam elyafı kullanarak), rulman başlangıç torku % 15 oranında azaltılır. 20 yıla kadar uzatın, müşterilerin işletme ve bakım maliyetlerini % 30 oranında azaltmasına yardımcı olur. Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.feigesteelball.com
SSS Bir Soru-Cevap Teknik Seçim Kılavuzu: Parametrelerden Sahnelere Tam Analiz
Q1: çalışma koşullarına göre çelik bilya malzemesi nasıl seçilir?
A1:Hız, yük ve sıcaklığın üç unsurunu birleştirmeniz gerekir:
-Yüksek hızlı (n ≥ 8000rpm) sahne: GCr15SiMn tercih edilir ve yorulma önleyici performansı (yaşam ≥ 1 × 10 ^ 7 devir) normal GCr15'ten daha iyidir (yaşam ≤ 5 × 10 ^ 6 devir);
-Ağır yük (F ≥ 50kN) sahne: Karbonlama çeliği (20CrMnTi gibi) kullanarak, yüzey sertliğini (HRC58-62) ve kalp tokluğunu (AKV ≥ 30J) karbonlama tabakası kalınlığı (1.2-1.5mm) ile artırın;
-Düşük sıcaklık (-40 ° C'nin altında) sahne: Düşük sıcaklık çeliği (9 Cr18Mo gibi) kullanın, darbe tokluğu (AKV ≥ 20J) kırılgan kırılmaları önlemek için normal çeliğin 2 katıdır.
Q2: Isıl işlem işleminin temel parametreleri nelerdir?
A2:Çekirdek parametreler su verme sıcaklığı, temperleme sıcaklığı ve karbon potansiyelini içerir:
-Söndürme sıcaklığı: GCr15 çelik bilyesinin 840-860 ° C'de kontrol edilmesi gerekir. Sıcaklık çok yüksekse, taneciğin kalınlaşmasına neden olur (ASTM granül derecesi ≥ 8) ve sertlik azalır, sıcaklık çok düşükse, östenit yetersizdir ve sertlik yetersizdir;
-Temperleme sıcaklığı: 160-180 ℃ Temperleme, sertliği korurken (HRC62-65) söndürme stresini ortadan kaldırabilir, temperleme sıcaklığı 200 ℃ 'yi aşarsa, sertlik HRC58'in altına düşecektir;
-Karbon potansiyeli: Vakumlu söndürme sırasında, karbon potansiyelinin % 0.4-% 0.6 arasında kontrol edilmesi gerekir. Karbon potansiyelinin çok yüksek olması, yüzey dekarbonizasyonuna (kalınlık ≥ 0.05mm) neden olur, bu da aşınma direncini azaltır, karbon potansiyeli çok düşükse, karbonlama yetersizdir ve yüzey sertliği standart değildir.
Q3: Parametre optimizasyonu ile iletim verimliliği nasıl artırılır?
A3:Çelik bilya çapı, top serisi ve kafes tipi olmak üzere üç açıdan başlamanız gerekir:
-Çelik bilya çapı (d): d =(0.5-0.6)×(D-d) formülüne göre hesaplanır (D, rulman dış çapı, d iç çapı), Çapın çok küçük olması, temas gerilmesinin (σ) aşılmasına neden olur (σ ≥ 4000MPa, yorgunluk dökülmesine eğilimlidir), çap çok büyükse, sürtünme torkunu (Mf) arttırır;
-Top serisi (Z): Artan top serisi, tek top yükünü (F/Z) azaltabilir, ancak çok fazla, kafes gücünün yetersiz kalmasına neden olur, genellikle yaşam hesaplaması gereken Z = 10-30 önerilir (L10 ≥ 1 × 10 ^ 6 dönüş) Tamam;
-Kaf tipi: Naylon kafes, yüksek hızlı sahneler için tercih edilir (hafif kalite, düşük sürtünme katsayısı) ve ağır yük sahneleri için bakır kafes (yüksek mukavemet, iyi ısı iletkenliği).
Tam metin özet referansı: şaft çelik bilye seçimi için "üç aşamalı yöntem"
Şaft çelik bilyesinin performans optimizasyonu, "malzeme-işlem-parametresi" üç aşamalı yöntemini takip etmelidir:
STEP1: Çalışma koşullarını netleştirin. Malzeme seçimi için bir temel sağlamak için uygulama senaryolarını (yüksek hızlı hafif yük ve ağır yük düşük sıcaklık gibi) üç hız, yük ve sıcaklık elementi ile konumlandırın;
STEP2: Isıl işlem kesinlikle kontrol. Söndürme sıcaklığının, temperleme sıcaklığının ve karbon potansiyelinin hassas kontrolü sayesinde, çelik bilye sertliği (HRC62-65) ve yüzey pürüzlülüğü (Ra ≤ 0.05 μm) gibi çekirdek parametrelerin standarda ulaşmasını sağlayın;
STEP3: Optimize edilmiş iletim parametreleri. Çelik bilya çapı, bilye serisi ve kafes tipinin hesaplanması ile birlikte, temas gerilimi (σ ≤ 4000MPa), sürtünme torku (Mf % 15 azalma) ve yaşam (L10 ≥ 1 × 10 ^ 6 devir) arasındaki denge sağlanır.
Yerli bir üst düzey çelik bilya ihracat üssü olan Changzhou Feige Steel Ball Co., Ltd., 20 yıllık teknoloji birikimi ile otomotiv, rüzgar enerjisi, robotlar ve diğer alanlar için özelleştirilmiş çözümler sağlayabilen malzeme araştırma ve geliştirme, akıllı üretim ve tam işlem testini kapsayan bir teknik sistem kurdu. programı. Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.feigesteelball.com