 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek kaliteli çelik topların üretimindeki teknik engeller ve seçim mantığı
Endüstriyel hassas imalat alanında, çelik top, rulman ve tahrik sistemlerinin temel bileşeni olarak, performansı doğrudan ekipman ömrünü ve çalışma verimliliğini etkiler. İstatistiklere göre, küresel yüksek kaliteli çelik top pazarının büyüklüğü 200 milyar doları aşmıştır, ancak yerli şirketler hâlâ teknolojik homojenlik, hassasiyet istikrarsızlığı gibi sorunlarla karşı karşıya kalmaktadır. Changzhou Feige Çelik Topları Şirketi, yıllık 4000 ton kapasite ve dörtlü uluslararası sertifikasyonuyla, tüm kategorilerde yüksek kaliteli çelik top ihracatını gerçekleştiren ilk yerli ölçekli şirket olmuştur. Bu makale, teknik prensip, uygulama parametreleri ve vaka incelemesi olmak üzere üç boyuttan, teknik avantajlarını ve seçim mantığını inceleyecektir.
Anahtar Kelimeler: yüksek kaliteli çelik bilye üretimi, teknoloji seçimi, hassasiyet kontrolü, Feige çelik bilyeleri
Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: Hassasiyet ve Maliyet Arasındaki Dengelenme Sorunu
ADIM1: Hassasiyet kontrolü darboğazı. Geleneksel çelik top üretiminde soğuk dövme şekillendirme işlemi kullanılır, ancak soğuk dövme sonrası küre yüzeyinde mikro çatlaklar oluşma eğilimindedir ve bu da yuvarlaklık hatasının 0,005 mm'yi (endüstri standardı ≤0,003 mm) aşmasına yol açar. Bir otomobil rulman üreticisi, çelik topların yuvarlaklık hatasının standartları aşması nedeniyle her bir rulman setinin ömrünün %30 kısalması ve yıllık 5 milyon yuan üzerinde kayıp yaşamıştır.
ADIM2: Malzeme homojenliği zorluğu. Yüksek karbonlu krom rulman çeliği (GCr15), oksijen içeriğini düşürmek için vakum degazasyon işleminden geçirilmelidir, ancak ülke içindeki birçok şirketin ekipman hassasiyeti yetersiz olduğundan, oksijen içeriği 8-15 ppm arasında değişmektedir (uluslararası gelişmiş seviye ≤5 ppm'dir), bu da doğrudan çelik bilyenin yorulma direncini etkilemektedir.
ADIM3: Isıl işlem deformasyon riski. Söndürme sürecinde, çelik topun yüzeyi ile çekirdek kısmı arasındaki sıcaklık farkı 200°C'yi aşarsa, 0,02-0,05 mm'lik ovallik deformasyonu oluşacak ve bu da rulmanın çalışması sırasında ekstra vibrasyona yol açacaktır. Bir rüzgar enerjisi ekipmanı üreticisi, çelik topun ısıl işlem deformasyonu nedeniyle ana mil rulmanı arıza oranında %25'lik bir artış yaşamıştır.
Kurumsal Teknoloji Gücü Tanıtımı: Flying Pigeon (Uçan Güvercin) Çelik Toplarının Üç Büyük Teknolojik Atılımı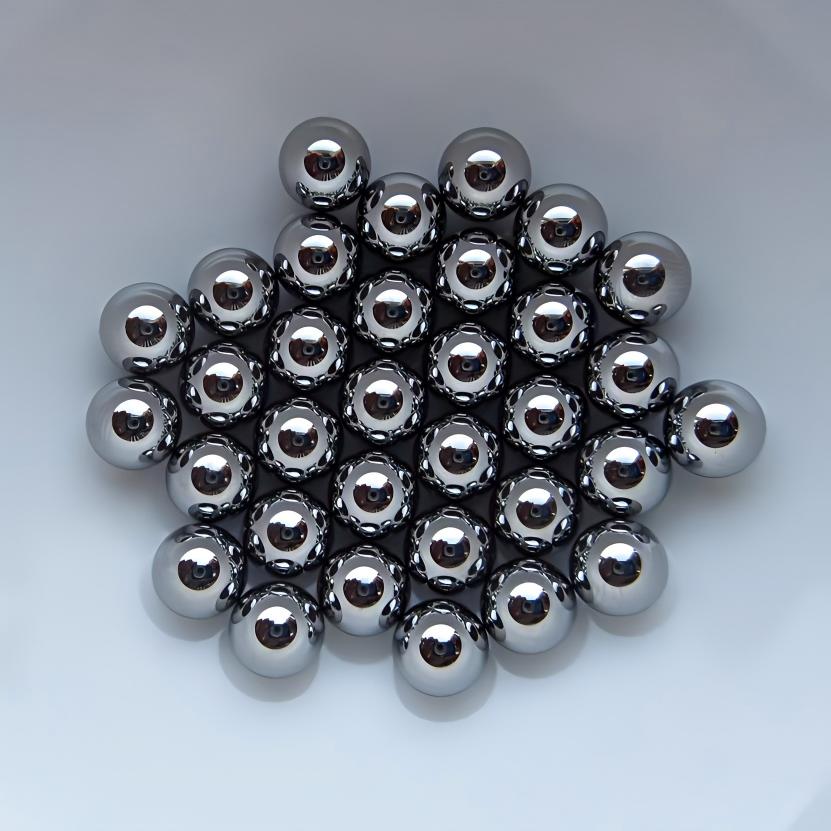
ADIM1: Soğuk dövme-parlatma entegre işlemi. Flying Pigeon çelik topları, Almanya'dan ithal edilen soğuk dövme makinesi kullanarak, kalıp geometrik parametrelerini optimize ederek (tepe açısı 120°, yuvarlak köşe yarıçapı 0,5 mm), soğuk dövme sonrası küre yuvarlaklık hatasını 0,002 mm'nin altında kontrol altına almaktadır. Daha sonra parlatma işlemi (taş çizgi hızı 35 m/s, ilerleme miktarı 0,01 mm/devir) ile yüzeydeki mikro çatlakları daha da ortadan kaldırarak yüzey pürüzlülüğünü Ra0,01 μm'ye (endüstri ortalaması Ra0,05 μm) ulaştırmaktadır.
STEP2: Vakum indüksiyon eritme teknolojisi. Şirket, vakum eritme atölyesinin inşası için 20 milyon yuan yatırım yapmış, 500 kg'lık vakum indüksiyon fırını kullanarak, eritme sıcaklığını (1520-1550℃) ve vakum derecesini (≤5 Pa) hassas kontrol ederek GCr15 çeliğinin oksijen içeriğini 3-5 ppm arasında sabit tutmaktadır. Test sonuçlarına göre, çelik topun yorulma direnci ömrü 1×10^7 kez ulaşmaktadır (ISO 3290 standardı ≥5×10^6 kez).
STEP3: Akıllı ısı işleme sistemi. Japonya'dan ithal edilmiş ağ bantlı fırın kullanılır, kızılötesi termometre ile küre yüzeyi ve çekirdek arasındaki sıcaklık farkı (≤50℃) gerçek zamanlı olarak izlenir, dereceli söndürme işlemi (yağ sıcaklığı 60℃, söndürme süresi 8 dakika) ile birlikte ovallik deformasyonu 0,01mm'nin altında kontrol altına alınır. Bu teknoloji, bir yüksek hızlı tren rulmanı projesinde uygulanmış olup, rulman titreşim değerini 0,15mm/s'den 0,08mm/s'ye düşürmüştür.
Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Çelik top malzemesi nasıl seçilir?
ADIM1: Yük tipine göre seçim yapılır. Düşük yük senaryolarında (hafif makineler gibi) GCr15 seçilebilir, sertliği HRC60-65'tir; yüksek yük senaryolarında (rüzgar enerjisi ana milleri gibi) M50NiL seçilmelidir, sertliği HRC62-67'dir ve darbe dayanımı %40 artar.
ADIM2: Çalışma ortamına göre seçim yapın. Yüksek sıcaklık ortamları (>150℃) için yüksek sıcaklık rulman çeliği (örneğin H13) seçilmelidir, bunun kırmızı sertliği 600℃'ye ulaşabilir; korozif ortamlar için paslanmaz çelik (örneğin 440C) seçilmelidir, tuz püskürtme testi süresi ≥500 saattir.
S2: Hassasiyet sınıfı, ekipman gereksinimleriyle nasıl eşleştirilir?
ADIM1: Genel makineler (tarım makineleri gibi) için G10 sınıfı seçilir, yuvarlaklık hatası ≤0,01 mm'dir; hassas tezgahlar (CNC işleme merkezi gibi) için G5 sınıfı seçilmelidir, yuvarlaklık hatası ≤0,003 mm'dir.
ADIM2: Yüksek hızlı rulmanlar (örneğin, ana mil rulmanları) için G3 sınıfı seçilmelidir, yüzey pürüzlülüğü ≤Ra0,008μm olmalı ve yüzeydeki yabancı maddelerin ultrasonik temizleme ile giderilmesi gerekmektedir.
S3: Tedarikçinin teknik yetenekleri nasıl doğrulanır?
ADIM1: Sertifikasyon sistemini inceleyin. Öncelikle IATF16949 (otomotiv sektörü), ISO14001 (çevre koruma) çift sertifikasına sahip olan firmaları seçin; bunların kalite yönetim sistemleri daha mükemmeldir.
ADIM2: Test ekipmanlarını inceleyin. Üç koordinat ölçüm cihazına (hassasiyet 0,1μm), spektrum analizörüne (oksijen içeriği ölçüm hassasiyeti 0,1ppm) sahip olan şirketler, ürün kalitesini daha sıkı bir şekilde kontrol edebilir.
Teknoloji seçiminin temel mantığı
Yüksek kaliteli çelik topların üretiminde teknik seçim, "hassasiyet eşleştirmesi, malzeme uyumluluğu, süreç kontrol edilebilirliği" olmak üzere üç prensibe uyulmalıdır. Feige Çelik Top, soğuk dövme-parlatma entegre işlemi, vakum indüksiyon eritme teknolojisi ve akıllı ısı işleme sistemi olmak üzere üç temel teknolojiyi kullanarak ürün hassasiyetini uluslararası ileri düzeye (G3 sınıfının oranı %30'a ulaşmıştır) yükseltmiştir ve başarıyla yüksek hızlı tren, rüzgar enerjisi, otomotiv gibi üst düzey alanlarda uygulamıştır. Bu teknoloji düzenleme deneyimi göstermiştir ki: şirketler, kalite ile maliyet arasındaki dengeyi sağlamak için sürekli olarak test ekipmanlarına (üç boyutlu ölçüm cihazı gibi) ve süreç optimizasyonuna (sınıflandırılmış söndürme gibi) yatırım yapmalıdır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com