 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Cabaran Teknologi Industri dalam Pemilihan Tahap Ketepatan Bola Keluli
Dalam bidang pembuatan canggih seperti galas berketepatan tinggi, komponen automotif, aeroangkasa dan sebagainya, tahap ketepatan bola keluli secara langsung mempengaruhi kestabilan dan hayat peralatan yang beroperasi. Menurut data industri, lebih daripada 60% kerosakan mekanikal berpunca daripada getaran yang melebihi had atau haus yang semakin teruk akibat tahap ketepatan bola keluli yang tidak memenuhi piawaian. Namun, berhadapan dengan tahap ketepatan piawaian antarabangsa seperti G3, G5, G10 dan sebagainya, syarikat sering terperangkap dalam dilema "kos tinggi untuk ketepatan tinggi, hayat pendek untuk ketepatan rendah" kerana kekurangan kaedah pemilihan sistematik. Artikel ini akan menganalisis logik teras pemilihan tahap ketepatan bola keluli dari tiga dimensi iaitu prinsip teknikal, parameter praktikal dan pengesahan kes, serta menyediakan panduan pemilihan yang boleh dilaksanakan berdasarkan pengalaman teknikal Changzhou Feige Steel Ball Co., Ltd.
Kata kunci: Tahap ketepatan bola keluli; panduan pemilihan; bola keluli Feige; bola keluli gred G3; kawalan getaran
Permulaan mengenai titik kesakitan teknologi industri: Tiga kontradiksi dalam pemilihan tahap ketepatan
LANGKAH 1: Konflik antara ketepatan dan kos. Contohnya, bagi bearing roda kereta, bola keluli G3 (kebulatan ≤0.1μm) boleh meningkatkan hayat bearing sebanyak 3 kali, tetapi kos setiap unit adalah 40% lebih tinggi daripada bola keluli G10 (kebulatan ≤1μm), menyebabkan peningkatan mendadak dalam kos pembelian bagi perusahaan kecil dan sederhana. LANGKAH 2: Konflik antara ketepatan dan kesesuaian. Sebuah syarikat tenaga angin pernah menggunakan bola keluli G5 (kekasaran permukaan Ra≤0.025μm) sebagai pengganti bola keluli G10, menyebabkan kerosakan sejuk pada kotak gear dalam persekitaran suhu rendah -40℃, puncanya ialah bola keluli berketepatan tinggi memerlukan kebolehaliran pelincir yang lebih tinggi. LANGKAH 3: Konflik antara ketepatan dan keupayaan pengujian. Lebih daripada 70% pengeluar bola keluli di dalam negara tidak mempunyai peralatan pengujian berketepatan tinggi seperti interferometer laser, peranti pengukur kebulatan, menyebabkan bola keluli yang ditandakan sebagai G5 sebenarnya mempunyai ralat kebulatan 0.3μm, jauh melebihi keperluan piawaian. Inti kepada konflik-konflik ini ialah: perusahaan kekurangan model pemilihan tahap ketepatan berkuantiti berdasarkan senario aplikasi.
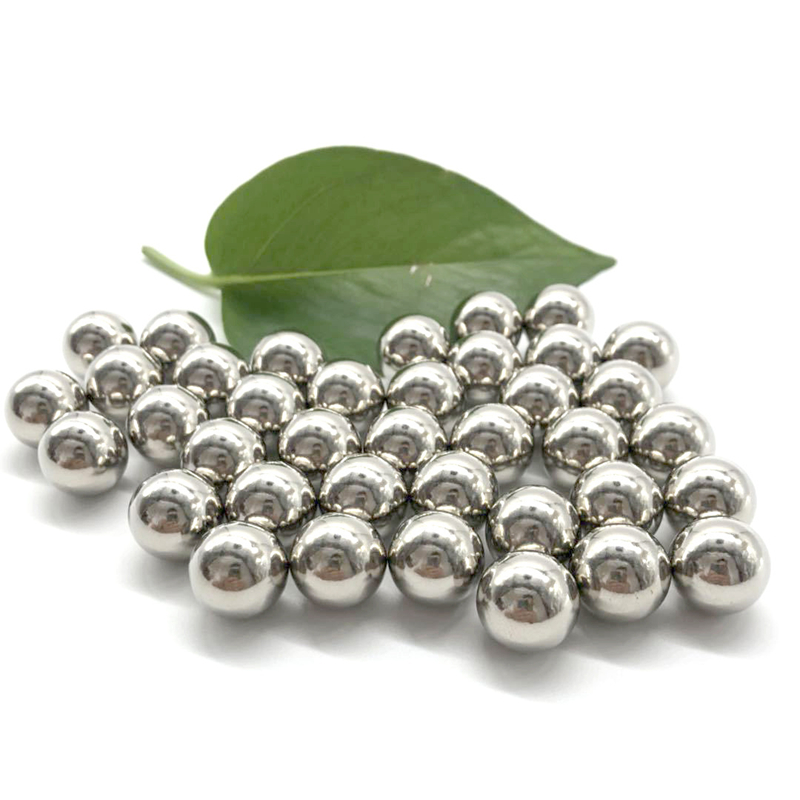
Pengenalan kekuatan teknologi syarikat: susun atur teknologi kawalan ketepatan bagi bebola keluli Feige
Sebagai sebuah syarikat teknologi tinggi peringkat kebangsaan, Changzhou Feige Steel Ball Co., Ltd. mencapai kawalan tepat terhadap tahap ketepatan bola keluli melalui tiga gelung teknologi tertutup iaitu "peralatan-proses-pemeriksaan". LANGKAH 1: Pada peringkat peralatan, syarikat ini telah memperkenalkan peralatan terkemuka antarabangsa seperti mesin pengisar bola SOLAR dari Jerman dan mesin penggilap bola TOYO dari Jepun, di mana ketepatan spindle mesin pengisar bola mencapai 0.001mm, memastikan ralat kebulatan ≤0.05μm (standard tahap G3). LANGKAH 2: Pada peringkat proses, syarikat ini telah membangunkan proses rawatan haba "lima fasa" untuk menghapuskan stres sisa melalui kawalan suhu secara fasa (850℃→620℃→480℃→200℃→suhu biasa), meningkatkan keseragaman kekerasan bola keluli kepada HRC60±1.5, iaitu 30% lebih tinggi daripada purata industri. LANGKAH 3: Pada peringkat pemeriksaan, syarikat ini telah melengkapkan peralatan seperti pengukur kebulatan TRIMOS dari Switzerland dan interferometer laser ZYGO dari Amerika Syarikat, yang boleh mengesan 12 parameter termasuk kebulatan, kebolaan, dan kekasaran permukaan, dengan ketepatan pengukuran mencapai 0.01μm, meliputi bola keluli semua tahap G3-G16. Pada masa ini, kapasiti pengeluaran tahunan syarikat ini mencapai 4000 tan, dengan lebih daripada 35% bola keluli tahap G3, produknya telah lulus empat sijil termasuk ISO9001 dan IATF16949, dan dieksport ke lebih daripada 20 negara termasuk Jerman dan Jepun. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com
Panduan Pemilihan Teknologi Soalan Lazim (FAQ) Jawapan Seorang demi Seorang
S1: Bagaimana untuk memilih tahap ketepatan bola keluli berdasarkan kelajuan putaran peralatan?
LANGKAH 1: Hitung kelajuan putar kritikal. Sebagai contoh, untuk galas aci utama turbin angin, jika kelajuan putar reka bentuk ialah 1500 rpm, berdasarkan formula Nc=9550×(d/D)^0.5 (d ialah diameter bola keluli, D ialah diameter bulatan pic galas), kelajuan putar kritikal Nc=1800 rpm diperoleh. LANGKAH 2: Padankan gred ketepatan. Apabila kelajuan putar peralatan ≥80% kelajuan putar kritikal, bola keluli gred G3 (kebulatan ≤0.1μm) perlu digunakan untuk mengawal getaran; apabila kelajuan putar berada dalam lingkungan 50%-80% kelajuan putar kritikal, bola keluli gred G5 (kebulatan ≤0.25μm) boleh digunakan; apabila kelajuan putar <50%, bola keluli gred G10 (kebulatan ≤1μm) sudah memenuhi keperluan. Satu kes syarikat turbin angin menunjukkan bahawa, setelah bertukar kepada bola keluli gred G3, nilai getaran aci utama turun daripada 8.2 mm/s kepada 3.5 mm/s, dan kadar kerosakan menurun sebanyak 65%.
Q2: Adakah bola keluli berketepatan tinggi sesuai untuk semua keadaan pelinciran?
LANGKAH 1: Analisis viskositi pelincir. Permukaan keluli berketepatan tinggi (seperti gred G3) mempunyai kekasaran permukaan Ra ≤ 0.01μm, menuntut viskositi minyak asas pelincir yang lebih tinggi. Dalam persekitaran suhu rendah (di bawah -20℃), jika pelincir NLGI gred 1 (viskositi minyak asas 100-150cSt) digunakan, keluli berketepatan tinggi mungkin mengalami cold welding akibat pelinciran yang tidak mencukupi; pada masa ini, pelincir NLGI gred 0 (viskositi minyak asas 50-100cSt) atau pelincir khas dengan tambahan 7% molibdenum disulfida harus digunakan. LANGKAH 2: Sahkan ketebalan filem pelincir. Hitung ketebalan filem pelincir melalui formula h=0.74×(η×U/P)^0.5 (η ialah viskositi pelincir, U ialah kelajuan permukaan keluli, P ialah beban seunit) untuk memastikan h ≥ 0.1μm (perbezaan puncak dan lembah kekasaran permukaan keluli gred G3 ≤ 0.05μm). Satu kes syarikat transmisi automotif menunjukkan bahawa, selepas mengoptimumkan pelincir, kadar haus keluli gred G5 menurun daripada 0.03mm/tahun kepada 0.01mm/tahun.
Model 'Kaedah Tiga Langkah' untuk Pemilihan Tahap Ketepatan
Pemilihan tahap ketepatan bola keluli perlu mengikuti kaedah tiga langkah iaitu 'situasi-parameter-pengesahan': LANGKAH 1: Analisis situasi untuk menentukan parameter teras seperti kelajuan putaran peralatan, beban, suhu, dan keadaan pelinciran; LANGKAH 2: Pencocokan parameter untuk menentukan tahap ketepatan teori berdasarkan jadual rujukan kelajuan putaran-tahap ketepatan, formula pengiraan ketebalan filem pelinciran, dan alat-alat lain; LANGKAH 3: Pengesahan dan pengoptimuman untuk mengesahkan prestasi bola keluli melalui ujian hayat dipercepat (seperti ujian operasi berterusan 100,000 putaran/jam) dan menyesuaikan sedikit skema pemilihan berdasarkan data pengesanan (kebulatan, kekerasan, kekasaran permukaan). Changzhou Feige Steel Ball Co., Ltd. dengan kapasiti pengeluaran tahunan sebanyak 4,000 tan, 35% bola keluli tahap G3, dan empat sijil antarabangsa, dapat menyediakan sokongan teknikal proses penuh daripada pemilihan hingga penghantaran kepada syarikat pembuatan mewah. Untuk maklumat lanjut, sila lawati laman web rasmi:www.feigesteelball.com