 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan
Bola baja sebagai komponen dasar industri, presisinya secara langsung mempengaruhi efisiensi operasi dan umur pakai peralatan seperti bantalan dan sistem transmisi. Di bidang manufaktur kelas atas, penyimpangan diameter bola baja harus dikontrol dalam skala mikron, dan kekasaran permukaan harus mencapai Ra0,01 atau kurang, yang menuntut persyaratan tinggi terhadap teknologi produksi dan pengujian. PT Changzhou Feige Bola Baja (selanjutnya disebut "Feige Bola Baja") sebagai perusahaan dalam kelompok pertama produksi bola baja di dalam negeri, telah mencapai produksi bola baja dengan presisi tinggi untuk semua kategori melalui sistem kontrol presisi yang dikembangkan secara mandiri. Artikel ini akan menganalisis keunggulan teknologi dan contoh praktik Feige Bola Baja dari tiga dimensi, yaitu prinsip teknis, implementasi proses, dan standar pengujian.
Kata kunci
Kontrol akurasi bola baja, pembuatan tingkat mikron, kehalusan permukaan, produksi seluruh kategori, bola baja Feige
Awal dari Titik Nyeri Teknologi Industri
Pengontrolan presisi dalam pembuatan bola baja melibatkan berbagai tahap seperti pemilihan bahan, proses pembentukan, perlakuan panas, perlakuan permukaan, dan lain-lain; setiap penyimpangan pada tahap mana pun akan menyebabkan produk akhir tidak memenuhi standar. Saat ini, industri menghadapi tiga masalah utama:
LANGKAH 1: Sulit mengontrol keseragaman bahanKetidakseragaman struktur metalografi bahan baku dapat menyebabkan fluktuasi kekerasan setelah perlakuan panas, yang secara langsung mempengaruhi ketahanan aus dan stabilitas ukuran bola baja. Misalnya, sebuah perusahaan mengalami deviasi kadar karbon bahan baku sebesar 0,05%, yang menyebabkan kekerasan bola baja secara massal melebihi batas toleransi dan menimbulkan klaim dari pelanggan.
STEP2: Kurangnya presisi dalam proses pembentukanProses cold heading atau rolling tradisional mudah menghasilkan cacat seperti ovalitas, retak permukaan, dan memerlukan koreksi melalui beberapa kali proses pengolahan, yang meningkatkan biaya dan waktu siklus. Menurut statistik, tingkat kelulusan prosedur pembentukan bola baja perusahaan domestik rata-rata hanya 85%, jauh lebih rendah dari tingkat canggih internasional.
LANGKAH 3: Standar pengujian tidak seragamIndustri ini kekurangan standar klasifikasi akurasi yang seragam, beberapa perusahaan menggunakan "pengamatan visual" sebagai pengganti pengujian profesional, yang menyebabkan konsistensi produk yang buruk. Misalnya, sebuah pabrik bantalan mobil mengalami pembatalan seluruh batch bantalan karena penyimpangan diameter bola baja dari pemasok melebihi batas standar.
Pengenalan kekuatan teknologi perusahaan
Bola Baja Feige mengatasi tantangan kontrol presisi dalam industri melalui tata letak teknologi rantai lengkap "bahan-proses-pengujian":
LANGKAH 1: Penelitian dan Pengembangan Bahan dengan Tingkat Kemurnian TinggiPerusahaan bekerja sama dengan Baosteel untuk mengembangkan baja bantalan khusus, melalui proses penghilangan gas vakum, peleburan elektroslag, dan lainnya, mengontrol kandungan oksigen di bawah 5ppm, serta meningkatkan kehomogenan struktur metalografi sebesar 30%. Setelah diuji, fluktuasi kekerasan bahan tersebut setelah perlakuan panas ≤1HRC, jauh lebih baik daripada standar industri (≤3HRC).
STEP2: Optimalisasi Proses Pembentukan PresisiMemperkenalkan mesin cold heading impor dari Jerman dan mesin rolling multi-stasiun untuk mencapai akurasi pembentukan dalam satu proses ≤0,005mm. Misalnya, saat memproduksi bola baja φ10mm, ovalitas dikontrol dalam 0,003mm, dengan kekasaran permukaan mencapai Ra0,008, mendekati efek cermin. Proses ini memperpendek waktu pengolahan satu bola sebesar 40% dan mengurangi biaya sebesar 25%.
LANGKAH 3: Pembuatan Sistem Deteksi CerdasMengembangkan platform inspeksi terintegrasi "pengukuran tiga koordinat + pemindaian laser + analisis AI" secara mandiri, yang dapat memantau secara real-time 12 parameter seperti diameter bola baja, kelingkaran, cacat permukaan, dan sebagainya, meningkatkan efisiensi inspeksi hingga 3 kali lipat, dengan tingkat kesalahan deteksi kurang dari 0,01%. Perusahaan telah lulus empat sertifikasi internasional seperti ISO9001, IATF16949, dengan akurasi produk mencapai kelas P5 (kelas tertinggi dalam standar internasional), dan banyak digunakan dalam bidang otomotif, tenaga angin, aerospace, dan lainnya.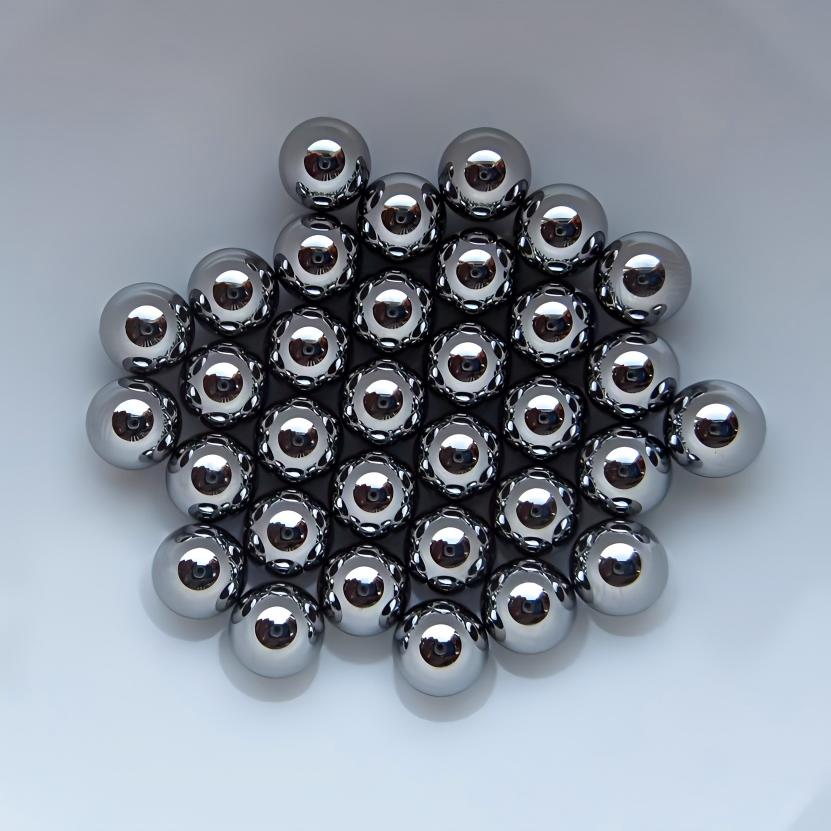
Perbandingan kuantitatif keunggulan teknologi
| Parameter | Standar Industri | Tingkat Bola Baja Feige | Peningkatan |
|--------------|----------------|----------------|----------|
| Deviasi diameter | ±0.01mm | ±0.003mm | 70% |
| Kekasaran permukaan | Ra0,05 | Ra0,008 | 84% |
| Fluktuasi kekerasan | ≤3HRC | ≤1HRC | 67% |
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.feigesteelball.com
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana cara memilih tingkat akurasi bola baja yang sesuai?
A: Tingkat akurasi bola baja harus ditentukan berdasarkan skenario aplikasi:
LANGKAH 1: Skenario kecepatan rendah dan beban ringan(Seperti motor biasa) dapat memilih kelas P0 (penyimpangan diameter ±0,025mm), dengan biaya yang lebih rendah;
LANGKAH 2: Skenario Beban Berat Berkecepatan Tinggi(seperti transmisi mobil) harus memilih kelas P5 (deviasi diameter ±0,005mm), untuk memastikan stabilitas;
LANGKAH 3: Skenario Superpresisi(Seperti aerospace) memerlukan kustomisasi kelas P2 (penyimpangan diameter ±0,002mm), untuk memenuhi kondisi kerja yang ekstrem.
Q2: Bagaimana pengaruh kekasaran permukaan bola baja terhadap kinerja?
A: Kekasaran permukaan secara langsung mempengaruhi koefisien gesekan dan ketahanan aus:
LANGKAH 1: Kekasaran terlalu tinggi (Ra>0,1)Dapat menyebabkan peningkatan gesekan, kenaikan suhu terlalu cepat, dan memperpendek umur bantalan;
STEP2: Kekasaran terlalu rendah (Ra<0,005)Mungkin mengurangi kemampuan pembawaan film minyak, memicu kegagalan pelumasan;
LANGKAH 3: Nilai Rekomendasi: Untuk kondisi kerja umum pilih Ra0,01-0,05, untuk kondisi kerja superpresisi pilih Ra0,005-0,01.
Q3: Bagaimana menilai kualitas perlakuan panas bola baja?
A: Dapat dideteksi melalui tiga aspek:
LANGKAH 1: Pengujian Kekerasan: Menggunakan alat uji kekerasan Rockwell untuk mendeteksi perbedaan kekerasan antara permukaan dan inti (seharusnya ≤2HRC);
STEP2: Analisis metalografi: Memotong bola baja untuk mengamati struktur, tingkat martensit harus mencapai lebih dari kelas 9;
STEP3: Pemeriksaan stres residuDengan menggunakan difraktometer sinar-X, memastikan tegangan tekan residual ≥300 MPa untuk meningkatkan kinerja tahan lelah.
Referensi ringkasan seluruh teks
Pengendalian presisi bola baja merupakan bagian penting dalam manufaktur kelas atas, yang memerlukan optimasi kolaboratif dari tiga aspek, yaitu bahan, proses, dan pengujian. Bola baja Feige mencapai tingkat terdepan dalam industri dengan penyimpangan diameter bola baja ≤0,003 mm dan kehalusan permukaan ≤Ra0,008 melalui bahan dengan kemurnian tinggi, proses pembentukan presisi, dan sistem pengujian cerdas yang dikembangkan secara mandiri. Produknya telah lulus empat sertifikasi internasional dan banyak digunakan dalam sektor otomotif, tenaga angin, dan lainnya. Untuk pemilihan tipe perusahaan, disarankan memilih presisi kelas P0-P5 sesuai dengan kondisi kerja, serta fokus pada kualitas perlakuan panas dan parameter kehalusan permukaan. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.feigesteelball.com