 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan
Sebagai komponen inti dalam transmisi mekanis, bola baja poros secara langsung mempengaruhi efisiensi operasi dan masa pakai peralatan. Di bidang manufaktur kelas atas, parameter seperti kebulatan dan kekasaran permukaan bola baja perlu dikontrol pada tingkat mikron, yang menempatkan persyaratan yang sangat tinggi pada proses produksi. Changzhou Feige Steel Ball Co, Ltd telah menjadi perusahaan pembandingan dalam industri bola baja domestik dengan kapasitas produksi skala besar dan akumulasi teknologi. Artikel ini akan membahas teknologi kontrol presisi dan efek aplikasi dalam produksi bola baja poros dari perspektif analisis teknis dan kasus aktual bola baja merpati terbang.
Kata kunci
Produksi bola baja poros, kontrol presisi, Changzhou Feige Steel Ball Co, Ltd, manufaktur kelas atas, analisis teknis
Pendahuluan tentang tantangan teknis dalam industri
Dalam produksi bola baja poros, kontrol presisi adalah tantangan inti. Dalam proses tradisional, kesalahan kebulatan bola baja biasanya 5-10 mikron, dan nilai kekasaran permukaan Ra adalah 0, 2-0, 5 mikron, yang sulit untuk memenuhi kebutuhan peralatan kelas atas. Misalnya, dalam bantalan presisi, kesalahan kebulatan bola baja lebih dari 3 mikron akan menyebabkan peningkatan getaran dan memperpendek umur peralatan, kekasaran permukaan yang berlebihan akan meningkatkan koefisien gesekan dan mengurangi efisiensi transmisi. Selain itu, kontrol deformasi dan deteksi dan perbaikan cacat permukaan selama perlakuan panas juga merupakan titik nyeri industri. Melalui inovasi teknologi, Changzhou Feige Steel Ball Co, Ltd berhasil mengontrol kesalahan kebulatan bola baja dalam 1 mikron, dan nilai kekasaran permukaan Ra dikurangi menjadi 0,05 mikron, yang secara signifikan meningkatkan kinerja produk.
Perkenalan kekuatan teknis perusahaan
Changzhou Feige Steel Ball Co, Ltd adalah perusahaan teknologi tinggi nasional dengan pabrik utama independen dan sub-pabrik, dengan luas total 18.000 meter persegi dan kapasitas produksi tahunan 4.000 ton. Perusahaan telah lulus sertifikasi internasional ISO9001, IATF16949, ISO14001, ISO45001, dan bola baja merek "merpati balap" terkenal di pasar domestik dan luar negeri. Dalam hal tata letak teknis, bola baja merpati terbang berfokus pada dua arah: kontrol presisi dan optimasi material:
STEP1: Presisi tinggi dingin cetakan teknologi
Dengan mesin pos dingin yang diimpor, kesalahan kebulatan bola baja dikontrol dalam 2 mikron dengan mengoptimalkan desain cetakan dan parameter proses. Misalnya, dalam produksi bola baja dengan diameter 10mm, tekanan mesin pos dingin dikontrol pada 500 ton, dan suhu cetakan dipertahankan pada 120 ° C untuk memastikan kepadatan dan keseragaman kosong.
STEP2: Teknologi finishing multi-jalur
Melalui tiga proses penggilingan kasar, penggilingan halus dan penggilingan super halus, kekasaran permukaan secara bertahap berkurang. Tahap penggilingan kasar menggunakan abrasive silikon karbida dengan ukuran partikel W28 dan waktu pemrosesan 30 menit. Tahap penggilingan halus menggunakan abrasive alumina dengan ukuran partikel W14 dan waktu pemrosesan 60 menit. Tahap penggilingan ultra-halus menggunakan bubuk berlian dengan ukuran partikel W3.5. Waktu pemrosesan adalah 120 menit. Nilai Ra kekasaran permukaan akhir dapat mencapai 0,05 mikron.
STEP3: Teknologi Perlakuan Panas Cerdas
Dengan menggunakan tungku pendinginan vakum, suhu pemanasan dan laju pendinginan dikontrol secara tepat untuk mengurangi deformasi perlakuan panas. Misalnya, selama fase pendinginan, suhu pemanasan diatur ke 850 ° C, dan waktu isolasi adalah 2 jam, tahap pendinginan menggunakan pendinginan oli, dan laju pendinginan dikontrol pada 50 ° C/detik. Setelah perlakuan panas, kesalahan keseragaman kekerasan bola baja tidak melebihi 1HRC, dan peningkatan kesalahan kebulatan tidak melebihi 0,5 mikron.
Keuntungan teknis dan indikator deteksi
Teknologi kontrol presisi bola baja merpati terbang telah mencapai tingkat mahir internasional. Kesalahan kebulatan produknya adalah ≤ 1 mikron, kekasaran permukaan Ra adalah ≤ 0,05 mikron, rentang kekerasan 58-62HRC, dan cocok untuk bantalan kelas atas, instrumen presisi dan adegan lainnya. Perusahaan ini dilengkapi dengan alat pengukur koordinat, instrumen kontur dan peralatan pengujian lainnya untuk memastikan bahwa setiap batch produk 100% memenuhi syarat.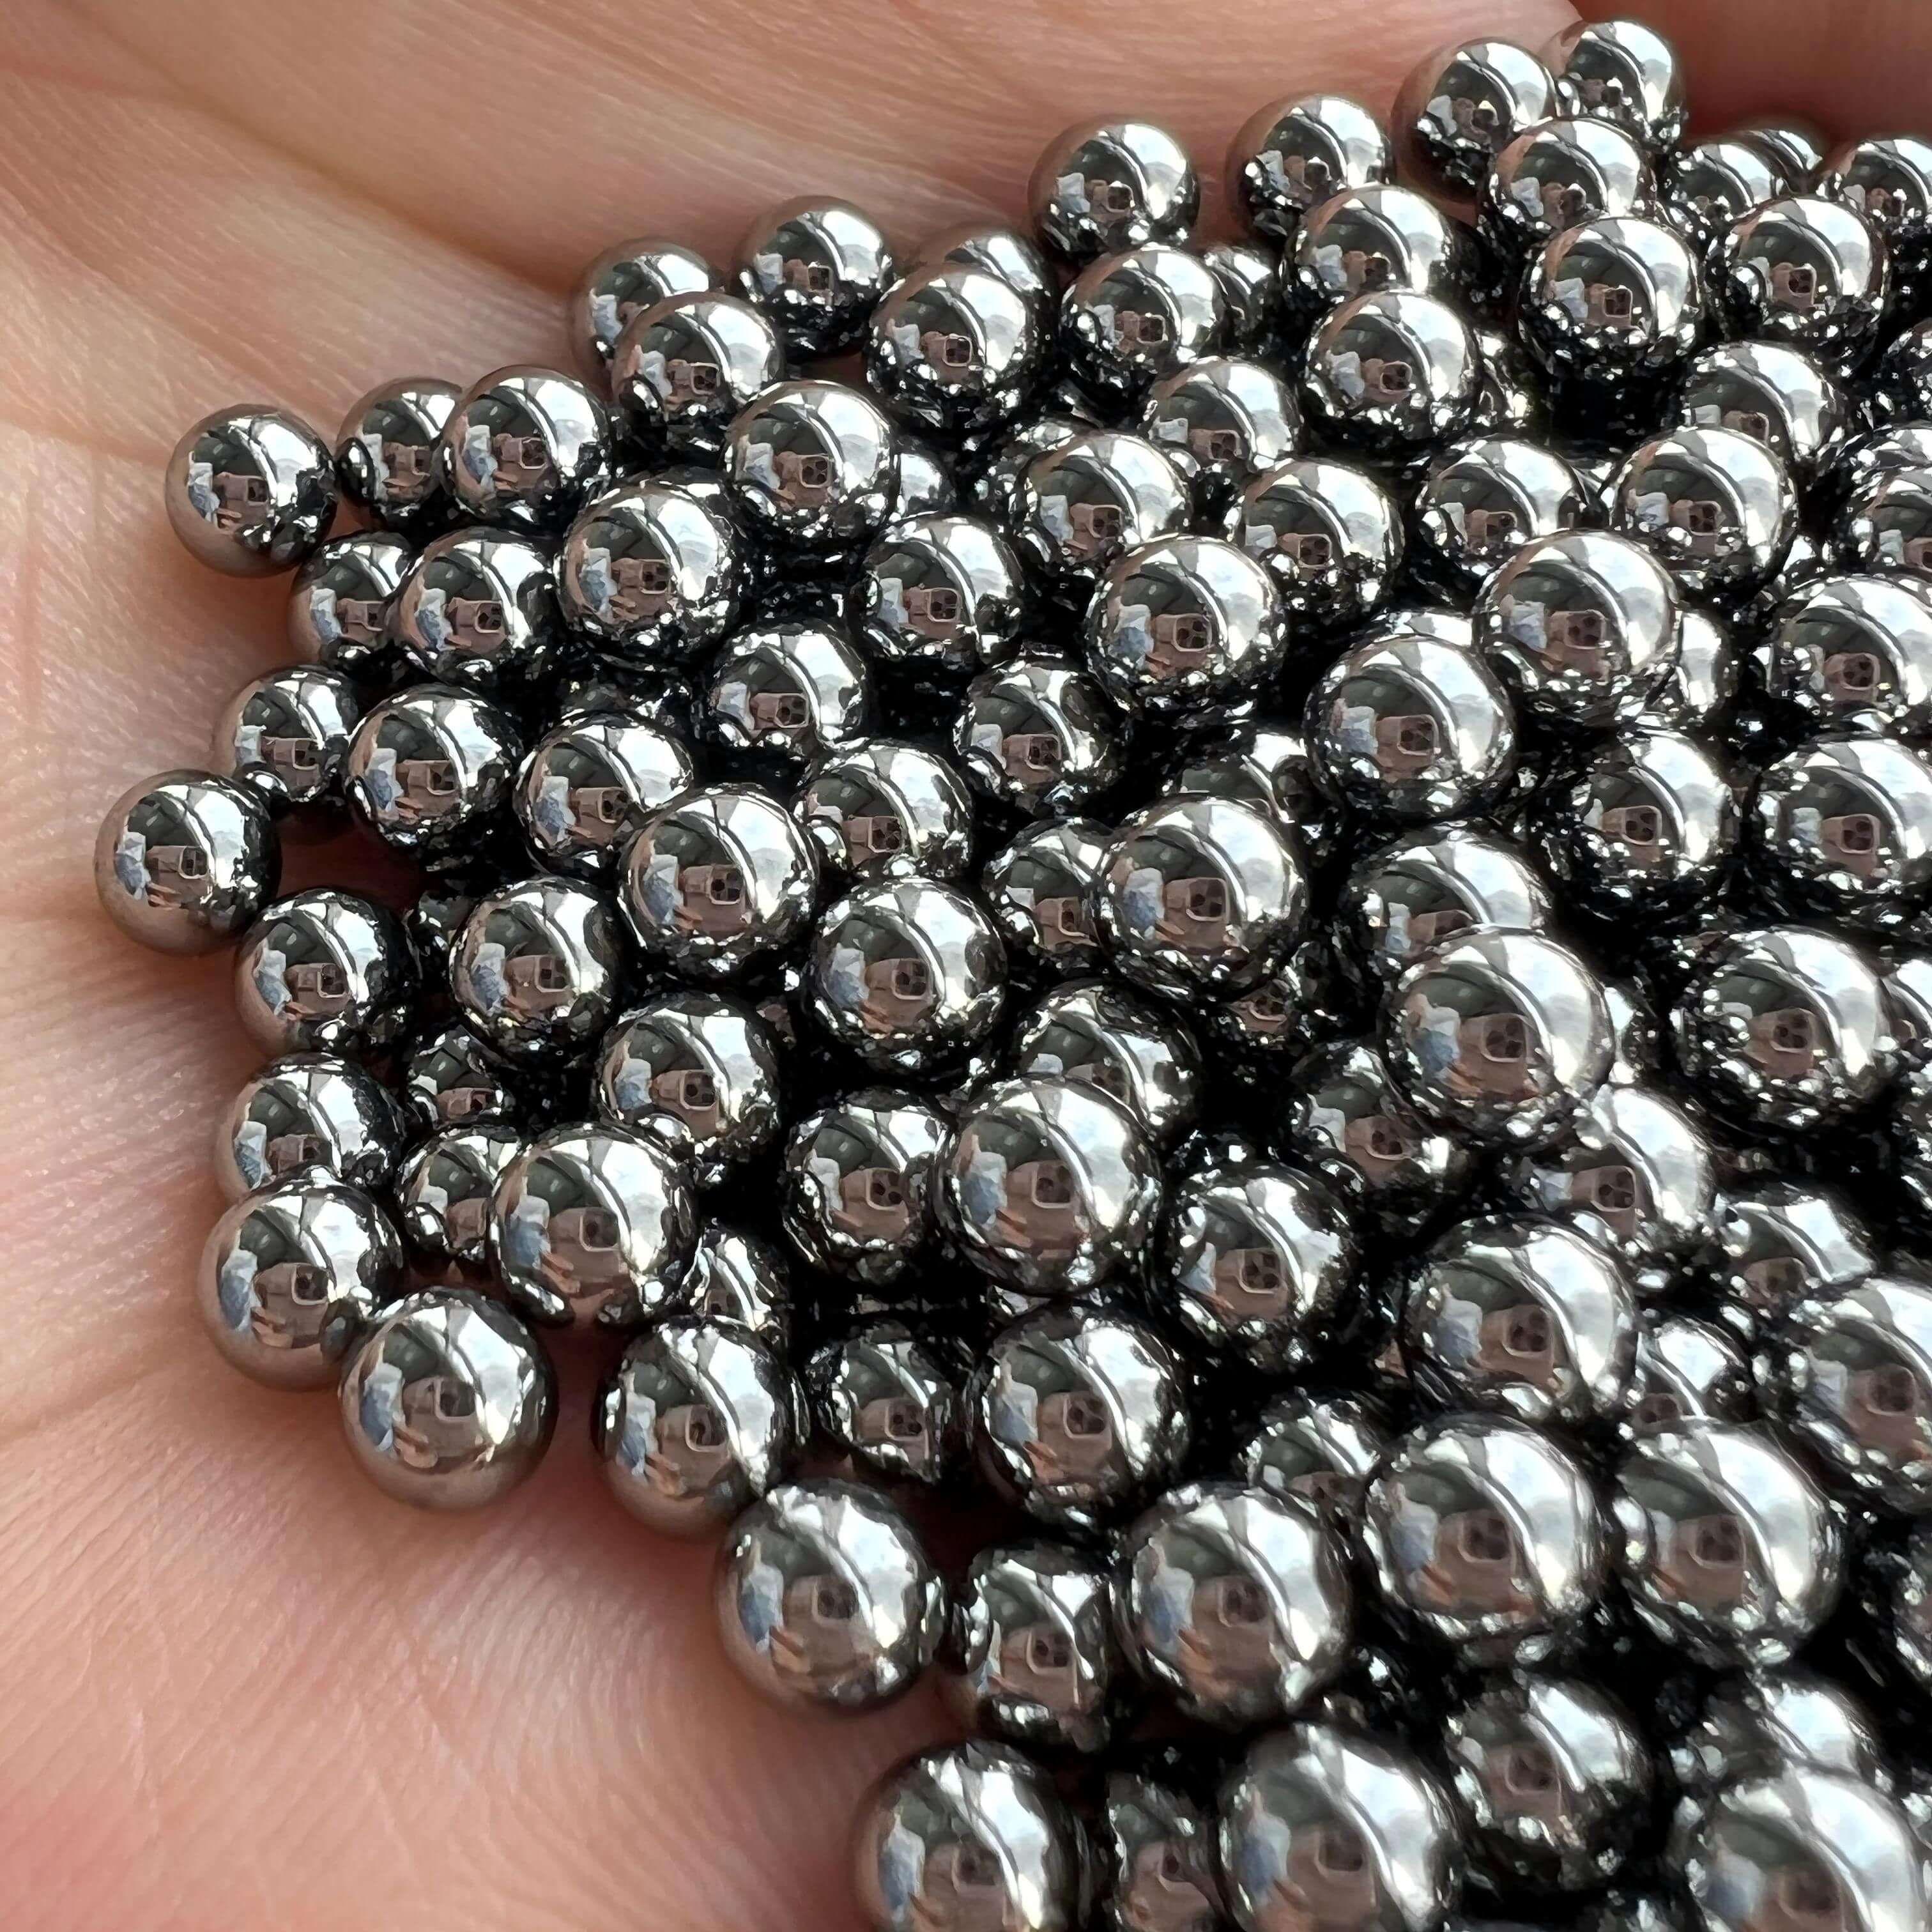 Kasus teknologi nyata
Dalam proyek yang dipasok ke perusahaan bantalan yang terkenal secara internasional, bola baja merpati terbang perlu menghasilkan bola baja presisi tinggi dengan diameter 20mm dan kesalahan kebulatan ≤ 0,8 mikron. Dengan mengoptimalkan desain cetakan dingin, kesalahan kebulatan kosong dikurangi dari 2 mikron menjadi 1,2 mikron; selama fase finishing optik, abrasive dan parameter proses yang disesuaikan digunakan, dan kesalahan kebulatan produk akhir mencapai 0,7 mikron, dan kekasaran permukaan nilai Ra adalah 0,04 mikron, sepenuhnya memenuhi kebutuhan pelanggan. Pasokan kumulatif proyek ini adalah 500 ton, getaran peralatan umpan balik pelanggan berkurang 30%, dan umur diperpanjang 20%.
Panduan Pemilihan Teknologi Berbasis Tanya Jawab yang Sering Diajukan
Q1: Bagaimana memilih bola baja yang cocok untuk tingkat akurasi?
A: Tingkat akurasi bola baja biasanya dibagi menjadi G3, G5, G10, dll. Semakin kecil angkanya, semakin tinggi akurasinya. Dalam bantalan kelas atas, disarankan untuk memilih bola baja kelas G3 dengan kesalahan kebulatan ≤ 1 mikron dan kekasaran permukaan nilai Ra ≤ 0,05 mikron; dalam adegan industri umum, bola baja kelas G5 (kesalahan kebulatan ≤ 3 mikron, nilai Ra ≤ 0,1 mikron) dapat memenuhi permintaan.
Q2: perlakuan panas deformasi bagaimana mengontrol?
A: perlakuan panas deformasi terkait erat dengan suhu pemanasan, laju pendinginan. Dianjurkan untuk menggunakan tungku pendinginan vakum, suhu pemanasan dikontrol pada 800-880 ℃, dan laju pendinginan disesuaikan sesuai dengan karakteristik material (seperti pendinginan oli 50 ℃/detik, pendinginan gas 100 ℃/detik). Selain itu, bola baja harus dipretreatment (seperti degreasing dan annealing) sebelum perlakuan panas untuk mengurangi tekanan internal.
Q3: Bagaimana untuk mendeteksi dan memperbaiki cacat permukaan?
A: Cacat permukaan dapat diidentifikasi dengan deteksi partikel magnetik, deteksi arus eddy dan metode lainnya. Untuk cacat kecil (seperti goresan dan lubang cekung), teknologi penutup laser dapat digunakan untuk memperbaikinya. Ketebalan lapisan perbaikan dikontrol pada 0, 01-0, 05mm, dan kekerasannya konsisten dengan substrat. Setelah perbaikan, proses finishing diperlukan untuk memastikan kualitas permukaan.
Poin operasi dan pertimbangan
1. Cetakan dingin perlu diganti secara teratur untuk menghindari peningkatan kebulatan kesalahan yang disebabkan oleh keausan; Proses pengujian membutuhkan instrumen presisi tinggi untuk menghindari kesalahan manusia.
Referensi ringkasan seluruh teks
Kontrol presisi bola baja poros adalah tautan utama dalam manufaktur kelas atas. Changzhou Feige Steel Ball Co, Ltd berhasil mengendalikan kesalahan kebulatan bola baja dalam 1 mikron melalui teknologi seperti cetakan dingin berpresisi tinggi, pemrosesan multi-jalur, dan perlakuan panas cerdas, dan nilai kasar permukaan Ra dikurangi menjadi 0,05 mikron, mencapai tingkat mahir internasional. Produk-produknya banyak digunakan dalam bantalan presisi, aerospace dan bidang lainnya, dan kinerja peralatan umpan balik pelanggan telah meningkat secara signifikan. Di masa depan, Flying Pigeon Steel Ball akan terus fokus pada inovasi teknologi dan memberikan industri dengan solusi bola baja presisi tinggi.
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.feigesteelball.com