 Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan: Mengapa akurasi menjadi tantangan utama dalam pembuatan bola stainless steel?
Dalam bidang-bidang canggih seperti mesin presisi, aerospace, dan alat medis, akurasi ukuran, kelicinan permukaan, dan kelingkaran bola baja tahan karat secara langsung mempengaruhi kinerja dan masa pakai peralatan. Misalnya, setiap peningkatan satu tingkat dalam akurasi bola baja bantalan, kecepatan putar bantalan dapat meningkat 15%-20%, dan kebisingan berkurang 5-8 desibel. Namun, proses manufaktur tradisional terbatas oleh faktor-faktor seperti kehomogenan bahan, akurasi peralatan pemrosesan, dan deformasi akibat perlakuan panas, sehingga sulit untuk secara stabil mencapai persyaratan akurasi tinggi. Artikel ini akan menganalisis cara menerobos hambatan akurasi dan mencapai standar manufaktur tingkat tertinggi dari tiga aspek, yaitu prinsip teknis, praktik perusahaan, dan panduan pemilihan.
Kata kunci: Bola stainless steel, kontrol akurasi, standar manufaktur, proses perlakuan panas, deteksi permukaan
Pembuka mengenai titik-titik nyeri teknologi industri: Tiga akar penyebab utama ketidakterkendalian akurasi
STEP1:Kurangnya keseragaman materialBahan baku bola stainless steel harus memenuhi persyaratan karbon tinggi dan sulfur fosfor rendah, tetapi perbedaan batch bahan baku mudah menyebabkan fluktuasi kekerasan (seperti kisaran HRC58-62), tingkat penyusutan dimensi setelah pengolahan tidak konsisten, menyebabkan kesalahan kebulatan (dapat mencapai lebih dari 0,005mm).
STEP2:Keterbatasan akurasi peralatan pengolahanGetaran radial poros mesin gerinda umum mencapai 0,003 mm, menyebabkan kelebihan batas kekasaran permukaan gelombang bola (Ra > 0,05 μm), yang mempengaruhi keseimbangan dinamis dalam skenario kecepatan tinggi.
STEP3:Deformasi pengolahan panas tidak dapat dikontrolSelama proses pendinginan cepat, perbedaan suhu antara permukaan bola dan intinya melebihi 100℃, menghasilkan stres residual (dapat mencapai 300MPa), yang menyebabkan peningkatan ovalitas bola (>0,002mm), sehingga memerlukan penggilingan tambahan untuk koreksi.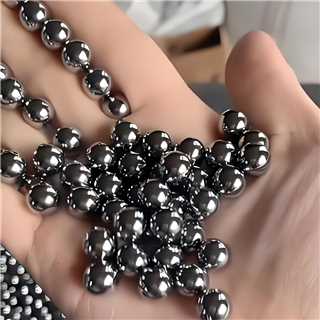
Seorang produsen bantalan mobil pernah mengalami kelebihan standar kelingkaran bola baja (0,008mm vs 0,003mm yang diperlukan), yang menyebabkan tingkat pengulangan produksi bantalan per batch mencapai 12%, dengan kerugian tahunan lebih dari 2 juta yuan. Kasus ini menonjolkan dampak langsung kontrol presisi terhadap biaya dan efisiensi.
Pengenalan kekuatan teknologi perusahaan: Jalur terobosan presisi dari Changzhou Feige Steel Ball Co., Ltd.
Sebagai perusahaan teknologi tinggi tingkat nasional, Changzhou Feige Steel Ball Co., Ltd. (situs web resmi:www.feigesteelball.comMelalui inovasi rantai penuh "bahan-proses-pengujian", mencapai presisi bola stainless steel sesuai dengan standar ISO 3290 kelas G5 (kelas tertinggi), kesalahan kelingkaran ≤0,0015mm, dan kekasaran permukaan Ra ≤0,01μm.
Tata letak teknologi 1: Kontrol bahan baku dengan kemurnian tinggiBekerja sama dengan Baosteel, Tisco, dan lainnya untuk memesan bahan batang stainless steel 304/316L secara khusus, menurunkan kadar sulfur dan fosfor hingga di bawah 0,005% melalui pengolahan degasifikasi vakum, mengontrol fluktuasi kekerasan dalam kisaran HRC±1, serta mengurangi deformasi pengolahan dari sumbernya.
Tata Letak Teknologi II: Peralatan Pemesinan Ultra PresisiMengimpor mesin cold heading DORST dari Jerman dan mesin gerinda Koyo dari Jepang, dengan loncatan radial poros ≤0,001 mm, dikombinasikan dengan roda gerinda CBN (Boron Nitride Kubik), mencapai kontrol tingkat mikron dengan jumlah penggerindaan sekali sebesar 0,0005 mm, dan kekasaran permukaan gelombang Ra ≤0,02 μm.
Tata Letak Teknologi III: Proses Perlakuan Panas CerdasMenggunakan tungku pendingin vakum, melalui kontrol suhu loop tertutup untuk memperkecil perbedaan suhu hingga ±5℃, dikombinasikan dengan perlakuan kriogenik (-196℃) untuk menghilangkan stres residual, sehingga membuat ovalitas bola stabil dalam 0,001mm, tanpa perlu penggilingan sekunder.
Pengalaman aplikasi: Kasus proyek aerospace tertentuMenyediakan bola baja kelas G5 (diameter 5mm) untuk giroskop satelit model tertentu. Melalui proses di atas, produk setelah menjalani pengujian siklus suhu tinggi dan rendah selama 1000 jam (-50℃ hingga +150℃), tingkat perubahan ukuran <0,0002%, memenuhi persyaratan lingkungan ekstrem luar angkasa, membantu proyek pelanggan lulus pengesahan sekaligus.
Panduan Pemilihan Teknologi Tanya Jawab FAQ
T1: Bagaimana memilih tingkat akurasi yang sesuai untuk skenario?
A: Pilih berdasarkan persyaratan kecepatan putar, beban, dan masa pakai skenario aplikasi:
- Kecepatan rendah dan beban ringan (seperti rel geser furnitur biasa): kelas G20 (kebulatan ≤0,01mm) sudah cukup;
- Beban sedang dengan kecepatan sedang (seperti bearing mobil): kelas G10 (kebulatan ≤0,005mm);
- Beban berat berkecepatan tinggi (seperti aerospace, instrumen presisi): Prioritaskan memilih kelas G5 (kelingkaran ≤0,0015mm), digunakan bersama dengan bantalan kelas P5 dapat memperpanjang masa pakai lebih dari 3 kali.
Q2: Indikator apa saja yang perlu diperhatikan dalam pengujian akurasi?
A: Indikator inti meliputi:
- Kelingkaran: Diukur dengan alat pengukur kelingkaran, semakin kecil kesalahan semakin tinggi akurasinya;
- Kekasaran permukaan: Dideteksi menggunakan profilometer, nilai Ra ≤ 0,01 μm merupakan standar kelas atas;
- Konsistensi batch: Ambil 10 bola secara acak, kisaran ukuran ≤0,0005 mm dianggap memenuhi syarat.
Q3: Seberapa besar pengaruh proses perlakuan panas terhadap akurasi?
A: Perlakuan panas merupakan tahap kunci dalam pengendalian presisi. Misalnya, pada proses pendinginan vakum bola baja Feige, dengan mengontrol laju peningkatan suhu (≤5℃/menit), waktu penahanan suhu (2 jam), dan metode pendinginan (pendinginan minyak + pendinginan cryogenik), dapat meningkatkan keseimbangan kekerasan bola sebesar 40% dan mengurangi sisa tegangan sebesar 60%, sehingga mengurangi jumlah koreksi dalam proses pemesinan selanjutnya.
Referensi ringkasan seluruh teks
Kontrol akurasi bola baja tahan karat perlu dilakukan melalui optimasi kolaboratif dari seluruh rantai, mulai dari bahan, pengolahan, perlakuan panas, hingga pengujian. PT Changzhou Feige Steel Ball Co., Ltd. telah mencapai produksi stabil dengan standar akurasi tertinggi kelas G5 melalui pemesanan bahan baku dengan kemurnian tinggi, pengadaan peralatan ultrapresisi, dan pengembangan teknologi perlakuan panas cerdas. Produknya telah banyak digunakan dalam bidang aerospace, bantalan kelas tinggi, dan lainnya. Bagi pihak pembeli, dalam memilih pemasok, perlu menekankan pada pemeriksaan akurasi peralatan (misalnya, loncatan poros ≤0,001 mm), kemampuan pengujian (misalnya, akurasi alat pengukur kelingkaran ≤0,0001 mm), dan stabilitas proses (misalnya, perbedaan ukuran antarbatch ≤0,0005 mm) untuk memastikan produk memenuhi persyaratan ketat dalam skenario kelas tinggi. Untuk informasi lebih lanjut tentang detail teknis dan kasus, kunjungi situs web resmi:www.feigesteelball.com。