 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Çelik topun hassasiyeti endüstri rekabet gücünü nasıl tanımlar?
İleri düzey ekipman imalatı alanında, çelik toplar rulman ve tahrik sistemlerinin temel bileşeni olarak, doğrulukları doğrudan ekipman ömrünü ve çalışma stabilitesini etkiler. İstatistiklere göre, dünya çelik topu pazarı büyüklüğü 20 milyar doları aşmaktadır, ancak ileri düzey pazar hâlâ Japonya ve Almanya'daki şirketler tarafından tekel altındadır ve yerli şirketler malzeme homojenliğinin yetersizliği, ısıl işlem deformasyon kontrolünün zorluğu gibi sorunlarla karşı karşıya kalmaktadır. Changzhou Feige Çelik Topu Co., Ltd., ulusal düzeyde teknik sertifikasyon ve tüm kategori dağılımı sayesinde otomotiv, havacılık ve uzay gibi alanlarda ithalat yerine kullanımını gerçekleştirmiş olup, teknik yolu sektöre kopyalanabilir doğruluk atılımı çözümü sunmaktadır.
Anahtar Kelimeler: çelik top hassasiyeti, dörtlü uluslararası sertifika, tüm kategori teknolojisi, ithalat yerine geçme
Endüstriyel teknoloji ağrı noktaları başlangıcı: Hassasiyet tükteci yüksek kaliteli imalatı nasıl kısıtlıyor?
ADIM1: Malzeme homojenliği sorunu – Geleneksel yüksek karbonlu krom rulman çeliği (GCr15), erime sürecinde kolayca karbür segregasyonu oluşturur ve bu da çelik top yüzey sertliği farkının 3HRC'nin üzerine çıkmasına neden olur, bu da doğrudan aşınma direncini etkiler. ADIM2: Isıl işlem deformasyonu kontrolü – Söndürme sürecinde, çelik top yüzeyi ile çekirdeği arasındaki sıcaklık farkı 200°C'yi aşarsa, yuvarlaklık hatası 0,005 mm'yi aşabilir ve havacılık rulmanları için gereken 0,001 mm standardının çok üzerine çıkar. ADIM3: Yüzey kusuru tespitinde kör noktalar – Geleneksel manyetik toz muayenesi yalnızca 0,1 mm'den büyük çatlakları tespit edebilirken, mikron düzeyindeki yorulma kaynakları yüksek hızda çalışma sırasında felaketsel arızalara yol açabilir. Bir yeni enerji arabası motoru rulman arızası örneği, çelik top yüzeyindeki 0,05 mm'lik çukur nedeniyle her seferinde 500 binden fazla yuanlık durma kaybına yol açtığını göstermektedir.
Kurumsal teknoloji gücü tanıtımı: Dörtlü sertifikasyon sistemi hassasiyetteki atılımları nasıl destekliyor?
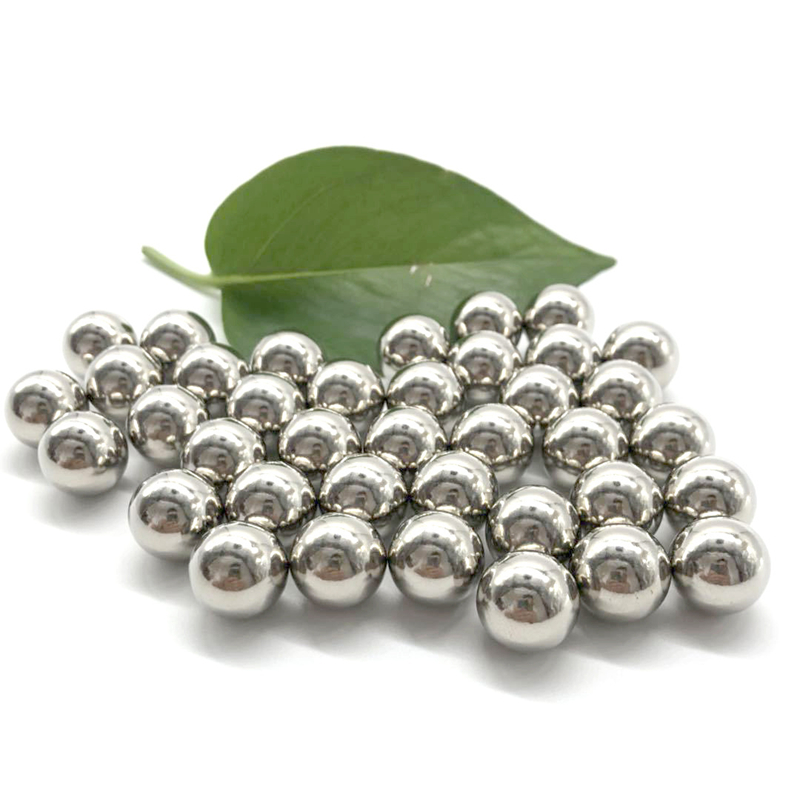
Changzhou Feige Çelik Bilye Co., Ltd., ISO9001, IATF16949, ISO14001 ve ISO45001 dört katlı uluslararası sertifikadan geçerek, hammaddeden bitmiş ürüne kadar tam süreç kontrol sistemi kurmuştur: ADIM 1: Malzeme seçimi - Vakumlu gaz alma elektrikli fırında eritme kullanarak, karbür segreasyon indeksini 1,2'nin altında (endüstri ortalaması 1,8) tutarak, ultrasonik muayene ile 0,02 mm seviyesinde kusur tespiti sağlanır. ADIM 2: Isıl işlem süreci - Kesimli söndürme teknolojisi geliştirilerek, soğutma hızı (50-80℃/s) ve ısı tutma süresi (120-180s) kontrol edilerek, yuvarlaklık hatası 0,0008 mm'ye düşürülerek P5 sınıfı rulman standardına ulaşılır. ADIM 3: Yüzey işleme - Alüminyum oksit mikro tozu püskürtme ile güçlendirilerek, yüzeydeki kalıntı basınç stresi -800 MPa'ya ulaşır ve yorulma ömrü %300 artırılır. Teknik parametreler: Ürün spesifikasyonları Φ0,5-Φ100 mm aralığını kapsar, sertlik aralığı HRC58-65, yuvarlaklık hatası ≤0,0005 mm (P2 sınıfı), parti tutarlılığı CPK değeri ≥1,67. Bir havacılık ve uzay projesinde, üretilen Φ50 mm çelik bilye 50000 rpm hızında 2000 saat sürekli çalışarak arıza görmemiş ve ithal ürünlerin yerine geçerek maliyeti %40 düşürmüştür. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Yüksek hız senaryolarına uygun çelik toplar nasıl seçilir?
A: Üç parametreye özellikle dikkat edilmelidir: ADIM1: Malzeme—M50 hızlı çeliği (sertlik HRC62-65) veya silisyum nitrit seramiği (yoğunluk 3,2 g/cm³) seçin; ilkinin ısı dayanımı 600°C'ye kadar, ikincisinin ise çizgisel genleşme katsayısı çeliğin yalnızca 1/4'üdür. ADIM2: Hassasiyet—P2 sınıfı (yuvarlaklık ≤0,0005 mm) veya daha yüksek hassasiyet seçerek, yüksek hızda çalışma sırasındaki merkezkaç kuvveti dalgalanmalarını azaltın. ADIM3: Yağlama—Katı yağlama kaplaması (örneğin MoS2) kullanarak, sürtünme katsayısını 0,03'e düşürebilir ve geleneksel yağlama yağlarına kıyasla %60 azaltabilir.
S2: Toplu üretimde parti tutarlılığı nasıl sağlanır?
A: Feige Çelik Bilyeler üçlü kontrol ile gerçekleştirilir: ADIM 1: Otomasyon üretim hattı - CNC soğuk dövme makinesi ve parlatma makinesinin entegre kullanımı ile tek hatta günlük üretim kapasitesi 2 tona ulaşır, insan müdahalesi %80 azalır. ADIM 2: Çevrimiçi test - Lazer profil ölçer ve akım dedektörünün entegrasyonu ile yuvarlaklık ve yüzey kusurları gerçek zamanlı olarak izlenir, kusurlu ürünler otomatik olarak ayrılır. ADIM 3: Veri takibi - Her çelik bilyeye benzersiz bir QR kodu atanır, erime partisi, ısıl işlem parametreleri gibi 12 kritik veri kaydedilir ve yaşam döngüsü boyunca yönetim sağlanır. Teknik avantajlar: CPK değeri ≥1,67 (endüstri ortalaması 1,33), müşteri şikayet oranı %0,02'nin altındadır.
Tam metin özet referansı: Hassasiyette atılım sağlayan üç büyük teknik paradigma
Changzhou Feige Çelik Bilye Limited Şirketi'nin teknik yolu, üst düzey çelik bilye üretiminin üç temel mantığını ortaya koymaktadır: Birincisi, malzeme ve işlemin derinlemesine birleşimi - vakum eritme ve bölümlü söndürme yoluyla homojenlik ve deformasyon sorunlarını çözmek; ikincisi, test teknolojisinin nesiller arası yükseltilmesi - manyetik toz muayenesinden lazer profil ölçerlere kadar mikron seviyesindeki kusurları tespit etmek; üçüncüsü, kalite sisteminin sistematik inşası - dört katlı uluslararası sertifikasyon ve tüm süreç veri izlenebilirliği, parti stabilitesini sağlamak. Sektör için, tecrübesi şunu göstermektedir: hassasiyet atılımı, sertifikasyon sistemiyle çerçevelenmeli, otomatik üretim hattıyla desteklenmeli ve senaryo tabanlı testlerle doğrulanmalı, sonuçta teknoloji-maliyet-kalite kapalı döngü optimizasyonu oluşturulmalıdır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com