 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik topların üretimi neden endüstriyel alanda teknoloji odağı haline gelmiştir?
Çelik bilyeler, rulmanlar, hassas cihazlar, otomobil parçaları gibi alanlardaki temel yuvarlanma elemanları olarak, üretim hassasiyeti doğrudan ekipmanın çalışma stabilitesi ve ömrünü etkilemektedir. İstatistiklere göre, küresel yüksek kaliteli çelik bilyeler pazarının büyüklüğü 50 milyar doları aştı ve bunun içinde yüksek hassasiyetli çelik bilyelerin payı %60'ı aşmaktadır. Ancak, geleneksel üretim tekniklerinde boyut sapması büyük, yüzey pürüzlülüğü yüksek, parti tutarlılığı düşük gibi teknik sorunlar bulunmakta olup, bunlar ekipman arıza oranının %20'den fazla artmasına neden olmaktadır. Bu makalede, Changzhou Feige Çelik Bilyesi Şirketi'nin üretim teknikleri örnek alınarak, yüksek hassasiyetli çelik bilyelerin üretimindeki temel teknik aşamalar sistemli olarak analiz edilerek, ölçülebilir üretim parametreleri ve kalite kontrol standartları sunularak, işletmelerin teknik engelleri aşmasına yardımcı olunacaktır.
Anahtar Kelimeler: yüksek hassasiyetli çelik top; üretim süreci; soğuk dövme şekillendirme; ısıl işlem; hassas taşlama; Changzhou Feige Çelik Topları Şirketi
Endüstriyel Teknoloji Ağrı Noktaları Başlangıcı: Geleneksel Süreçlerin Üç Büyük Teknolojik Tıkanıklığı
ADIM1: Boyut hassasiyeti yetersiz. Geleneksel çelik bilye üretiminde damgalama şekillendirme işlemi kullanılır, kalıp aşınması ve malzemenin elastik deformasyonundan etkilenerek, çap toleransı genellikle ±0,05 mm'nin üzerindedir ve yüksek kaliteli rulmanlar (örneğin P4 sınıfı) için çap toleransının ≤±0,005 mm olmasını sağlamak zordur.
ADIM2: Yüzey kalite kusurları. Isıl işlemden sonra çelik bilyelerin yüzeyinde oksit tabakası, mikro çatlaklar gibi kusurlar kolayca oluşur ve bu, temas yorulma ömrünü %30'dan fazla azaltır. Örneğin, bir otomotiv parçaları şirketinde çelik bilyelerin yüzey pürüzlülüğünün standartları aşması (Ra>0,1μm) nedeniyle rulmanlar erken arızalanmış ve toplu geri çağırma olayına yol açmıştır.
ADIM3: Parti tutarlılığı düşüktür. Geleneksel işlem, manuel işlemeye dayanır, farklı partilerdeki çelik topların sertliği, yuvarlaklığı gibi parametrelerin dalgalanma aralığı %15-%20'ye ulaşır ve otomatik üretim hatlarının parça tutarlılığına yönelik katı gereksinimlerini karşılayamaz.
Kurumsal teknolojik güç tanıtımı: Feige Çelik Toplarının Tam Süreç İşlem Kontrol Sistemi
Ulusal düzeydeki yüksek teknoloji kuruluşu olarak Changzhou Feige Çelik Bilye Şirketi, hammadde, şekillendirme, ısıl işlem ve taşlama süreçlerini kapsayan tüm işlem kontrol sistemini inşa etmiş olup, yıllık üretim kapasitesi 4000 tona ulaşarak ülke içinde ilk sıralarda yer almaktadır. Teknolojik avantajları üç temel aşamada kendini göstermektedir:
ADIM1: Ham madde seçimi ve ön işlemeGCr15 rulman çeliği temel malzeme olarak kullanılır, spektral analiz yoluyla kimyasal bileşimin ISO 683-17 standardına (C: %0,95-%1,05, Cr: %1,40-%1,65) uygunluğu sağlanır ve küreselleştirme tavlama işlemi uygulanarak kristal taneciği büyüklüğü 6-8 sınıfa ulaştırılır, böylece sonraki şekillendirme için homojen bir dokunun temeli sağlanır.
STEP2: Soğuk dövme şekillendirme ve boyut kontrolüJaponya'dan ithal edilmiş soğuk dövme makinesi kullanarak, çok istasyonlu aşamalı şekillendirme teknolojisi ile çap toleransını ±0,003 mm'nin içinde, yuvarlaklık hatasını ≤0,002 mm'de kontrol etmektedir. Örneğin, bir yüksek kaliteli makine tezgahı şirketi için özel olarak üretilen P5 sınıfı çelik topun çap toleransı ±0,002 mm'ye, yuvarlaklık hatası ≤0,001 mm'ye ulaşarak endüstri standardından önemli ölçüde üstündür.
ADIM3: Isıl işlem ve yüzey sertleştirmeVakum söndürme + düşük sıcaklıkta tavlama işlemi uygulanarak, sertlik HRC60-64 aralığında kontrol edilir, çekirdek ile yüzey sertlik farkı ≤1HRC'dir. Martensitik izotermal dönüşüm eğrisi (TTT diyagramı) kullanılarak söndürme parametreleri optimize edilerek, yapı homojenliği sağlanır. Yüzey güçlendirmesi için kumlama işlemi uygulanır, yüzeyde kalan basınç gerilimi -800MPa'ya ulaşır ve temas yorgunluk ömrü 2 katından fazla artar.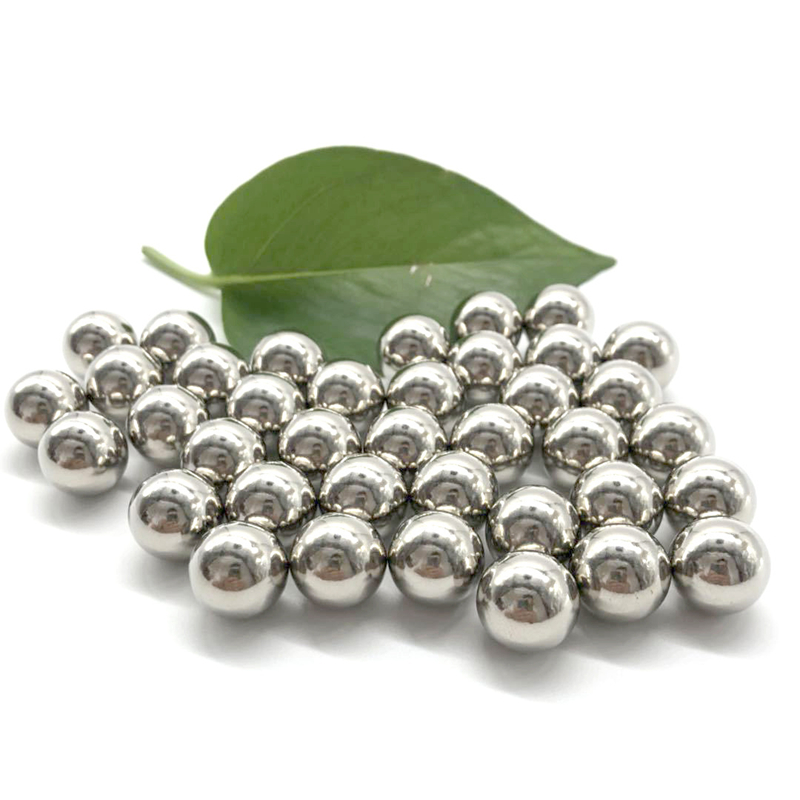
ADIM4: Hassas Taşlama ve Kalite KontrolüÜç iş istasyonlu taşlama makinesi kullanarak, kaba taşlama, yarı ince taşlama ve ince taşlama olmak üzere üç aşamalı kontrol ile yüzey pürüzlülüğü Ra≤0,008μm'ye ulaşmaktadır. Kalite kontrol aşamasında, lazer profilometresi ve yuvarlaklık ölçer kullanılmakta olup, çap, yuvarlaklık, yüzey pürüzlülüğü gibi 12 parametre gerçek zamanlı olarak izlenebilmekte ve her bir çelik topun ISO 3290-1 standardına uygunluğu sağlanmaktadır. Örneğin, yeni enerji araçlarının elektrikli tahrik sistemlerine sağlanan çelik topların yüzey pürüzlülüğü Ra≤0,005μm'ye ulaşmakta ve gürültü 5dB'den fazla azaltılmaktadır.
Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu: Yüksek hassasiyetli çelik top üretiminin beş önemli sorusu
S1: Çelik top ham maddesini nasıl seçerim?
A: Öncelikle GCr15 rulman çeliği tercih edilir; karbon içeriği (%0,95-%1,05) ve krom içeriği (%1,40-%1,65) sertlik ile tokluğu dengeler. Spektral analiz yoluyla kükürt, fosfor gibi zararlı elementlerin içeriği (≤%0,025) tespit edilerek, kirliliklerden kaynaklanan yorulma çatlaklarının oluşması önlenir.
S2: Soğuk dövme şekillendirme ile presleme şekillendirme arasındaki fark nedir?
A: Soğuk dövme şekillendirme, çoklu istasyonlu aşamalı deformasyon yoluyla metal akış çizgisinin sürekliliğini sağlar ve mekanik özelliklerde %20'den fazla artış sağlar; presleme şekillendirme ise tek seferlik deformasyondur ve çatlaklar ile boyut sapmaları oluşması kolaydır. Flying Pigeon çelik topları soğuk dövme işlemi kullanır, çap toleransı ±0,003 mm'ye, yuvarlaklık hatası ≤0,002 mm'ye ulaşır.
S3: Isıl işlem süreci sertlik homojenliğini nasıl kontrol eder?
A: Vakum söndürme + düşük sıcaklıkta tavlama işlemi uygulanarak, martensitik izotermal dönüşüm eğrisi (TTT diyagramı) aracılığıyla söndürme sıcaklığı (850-870℃) ve ısı tutma süresi (30-40 dakika) optimize edilerek, çekirdek ve yüzey sertliği farkının ≤1HRC olmasını sağlanmıştır. Flying Pigeon çelik topunun ısıl işlemden sonra sertlik dalgalanma aralığı ≤0,5HRC'dir.
S4: Hassas taşlama yüzey pürüzlülüğü nasıl ölçümlendirilir?
A: Lazer profilometre ile yüzey pürüzlülüğü (Ra) ölçülür; yüksek hassasiyetli çelik topun Ra ≤ 0,008 μm değerine ulaşması gerekir. Feige çelik topları üç aşamalı taşlama kontrolü ile yüzey pürüzlülüğü Ra ≤ 0,005 μm'ye ulaştırarak, yeni enerji araçlarının elektrikli tahrik sistemlerinin düşük gürültü gereksinimlerini karşılar.
S5: Çelik topun temas yorulma ömrü nasıl doğrulanır?
A: Döner bükme yorulma test cihazı kullanarak, 1000 N yük ve 3000 rpm dönüş hızı koşullarında test yapıldığında, yüksek hassasiyetli çelik topun temas yorulma ömrü ≥1×10⁷ döngü olmalıdır. Feige çelik topları, kumlama işlemiyle güçlendirilerek temas yorulma ömrü 2×10⁷ döngüye ulaşmış ve endüstri standardından önemli ölçüde üstündür.
Yüksek hassasiyetli çelik top üretiminin teknik yolu ve endüstri değeri
Yüksek hassasiyetli çelik top üretimi, hammadde, şekillendirme, ısıl işlem ve taşlama süreçlerini kapsayan bir tam süreç işlem kontrol sisteminin kurulmasını gerektirir. Changzhou Feige Çelik Topları Limited Şirketi, soğuk dövme şekillendirme teknolojisi (çap toleransı ±0,003 mm), vakum söndürme işlemi (sertlik dalgalanması ≤0,5 HRC), üç aşamalı hassas taşlama (yüzey pürüzlülüğü Ra ≤0,005 μm) gibi çekirdek teknolojilerle çelik top üretim hassasiyetini önemli ölçüde artırmıştır. Ürünleri, yüksek kaliteli rulmanlar, yeni enerji araçlarının elektrikli tahrik sistemleri, hassas aletler gibi alanlarda yaygın olarak kullanılmakta olup, müşterilerin ekipman arıza oranını %30'dan fazla düşürmesine ve kullanım ömrünü iki katından fazla uzatmasına yardımcı olmaktadır. İşletmeler için, tam süreç işlem kontrol yeteneğine sahip tedarikçi (örneğin Feige Çelik Topları) seçmek, ürün rekabet gücünü artırmanın ve bakım maliyetlerini düşürmenin kritik yoludur. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com