 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek hassasiyetli çelik top üretiminin endüstriyel değeri ve işlem zorlukları
Hassas rulmanlar, otomotiv şanzıman sistemleri, havacılık ve uzay ekipmanları gibi üst düzey imalat alanlarında, çelik topun hassasiyeti doğrudan tüm makinenin performansını belirler. Otomobil vites kutusu örneğinde, tek bir çelik topun yuvarlaklık hatası, saç kılının çapının 1/120'si olan 0,0005 mm'nin altında kontrol edilmelidir. Ancak, geleneksel imalat yöntemleri, malzeme homojenliği yetersizliği, ısıl işlem deformasyonu, yüzey pürüzlülüğünün standartların üzerinde olması gibi sorunlarla karşı karşıya kalır ve bu da ürünlerin başarı oranının %85'in altında olmasına yol açar. Bu makale, Changzhou Feige Çelik Topları Şirketi'nin imalat sistemini örnek alarak, yüksek hassasiyetli çelik topun tüm süreç imalat yöntemini sistematik olarak analiz edecek ve teknolojik yeniliklerle yıllık 4000 tonluk kapasitede sektördeki atılımlarını nasıl gerçekleştirdiğini ortaya koyacaktır.
Anahtar Kelimeler:Yüksek hassasiyetli çelik toplar, soğuk dövme şekillendirme, ısıl işlem süreci, hassas taşlama, kalite kontrol
Endüstriyel teknoloji ağrı noktalarına giriş: Geleneksel işçiliğin üç büyük engeli
STEP1:Malzeme homojenliği kontrolü zorluğuNormal çelik topların üretiminde hurda çelik geri eritme malzemesi kullanılır, karbon içeriği dalgalanma aralığı %0,05-%0,15'e ulaşır, bu da sertlik farkının 10HRc'yi aşmasına neden olur. Flying Pigeon çelik topları, Baosteel ve Ansteel ile doğrudan tedarik işbirliği kurarak, karbon içeriği %0,95-%1,05 arasında sabit kalan GCr15 rulman çeliğini seçerek malzeme homojenlik hatasını ±%0,02 içinde kontrol altına almıştır.
STEP2:Isıl işlem deformasyonu kontrol edilemezGeleneksel kutu tipi fırın ısıtmasında sıcaklık gradyanı bulunur, çelik topun merkezi ile yüzeyi arasındaki sıcaklık farkı 50 ℃'ye ulaşabilir, bu da eliptisite aşımına yol açar. Flying Pigeon çelik topu, Almanya'nın Ipsen vakum söndürme fırınını kullanarak ±3 ℃'lik eşit ısıtmayı gerçekleştirmiş, 600 ℃ izotermal tavlama işlemiyle birlikte deformasyon miktarını 0,015 mm'den 0,003 mm'ye düşürmüştür.
STEP3:Yüzey pürüzlülüğü optimizasyonu çıkmazıNormal öğütme işlemi üç aşamalı işleme kullanılır ve yüzey pürüzlülüğü Ra değeri yalnızca 0,08 μm'ye ulaşabilir. Feige çelik bilyeleri, beş aşamalı süper hassas öğütme işlemi geliştirerek, kaba öğütme, yarı hassas öğütme, hassas öğütme, süper hassas öğütme ve parlatma olmak üzere beş işlem ekleyerek Ra değerini 0,01 μm'ye düşürerek P5 hassasiyet standardına ulaştırmıştır.
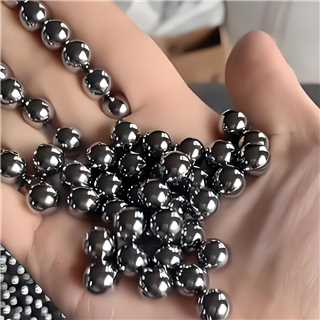
Kurumsal Teknoloji Gücü Tanıtımı: Flying Pigeon Çelik Toplarının Dört Temel Avantajı
Ulusal düzeydeki yüksek teknoloji girişimi olarak, Feige Çelik Bilyalar, tüm endüstri zincirini kapsayan bir teknoloji sistemi kurmuştur:
STEP1:Ölçekli üretim kapasitesiBağımsız ana fabrika ve yan fabrikaya sahip olup, toplam alanı 18000 metrekare, 50 soğuk dövme makinesi, 20 ısı işleme üretim hattı ve 30 hassas taşlama ekipmanıyla donatılmış olup, Φ1mm'den Φ100mm'ye kadar tüm ölçülerde çelik topların seri üretimini gerçekleştirmekte, yıllık üretim kapasitesi 4000 tona ulaşmakta ve ülke içinde ilk sıralarda yer almaktadır.
STEP2:Dörtlü uluslararası sertifika sistemiISO9001 kalite yönetim sistemi, IATF16949 otomotiv sektörü kalite yönetim sistemi, ISO14001 çevre yönetim sistemi, ISO45001 iş sağlığı ve güvenliği yönetim sistemi sertifikalarına sahip olup, ürünler AB RoHS, REACH çevre standartlarına uygundur ve Almanya, Japonya, Amerika gibi 30 ülke ve bölgeye ihracat yapmaktadır.
STEP3:Tüm süreç kalite kontrolüHammadde girişinden bitmiş ürün çıkışına kadar 28 adet test işlemi kurulmuş, Almanya'dan Zwick sertlik test cihazı, Japonya'dan Mitutoyo yuvarlaklık ölçer, Amerika'dan Taylor Hobson yüzey pürüzlülük ölçer gibi üst düzey test ekipmanları donatılmış, kritik parametre test hassasiyeti 0,0001 mm düzeyine ulaşmıştır.
STEP4:Özelleştirilmiş hizmet yeteneğiYeni enerji aracı motor rulmanları, endüstriyel robot redüktörleri gibi özel uygulama senaryolarına yönelik olarak, yüksek karbonlu krom çeliği, paslanmaz çelik, seramik gibi özel malzeme çelik toplar geliştirilmiş olup, malzeme seçiminden işlem optimizasyonuna kadar tam süreç teknik desteği sağlanmaktadır. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Uygun çelik top malzemesi nasıl seçilir?
A: Uygulama senaryosunun yük, dönüş hızı, sıcaklık vb. parametrelerine göre malzeme seçin:
- Düşük yük senaryoları (oyuncak rulmanları gibi): Karbon çeliği (1010 gibi) seçilerek, maliyet %30 azaltılır;
- Orta yük senaryosu (örneğin ev aletleri rulmanları): Yüksek karbonlu krom çeliği (GCr15) seçilir, sertliği 60-65HRc'dir;
- Yüksek yük senaryoları (otomobil şanzımanı gibi): Karbürleme çeliği (örneğin 20CrMnTi) seçilir, yüzey sertliği 58-62HRc'ye ulaşır, çekirdek tokluğu ≥30J'dir.
S2: Isıl işlem sürecinin temel parametreleri nelerdir?
A: Vakum söndürme örneğin, temel parametreler şunları içerir:
- Isıtma sıcaklığı: 840-860℃ (GCr15 malzemesi);
- Isı tutma süresi: 30-60 dakika (çapa her 10 mm için 10 dakika artış);
- Soğutma medyası: Yağ söndürme (söndürme yağı sıcaklığı 60-80℃);
- Tavlama sıcaklığı: 160-180℃ (2-4 saat tutma).
S3: Çelik topun hassasiyet derecesi nasıl tespit edilir?
A: Aşağıdaki göstergeleri üç koordinat ölçüm cihazı ile test edin:
- Yuvarlaklık hatası: P0 sınıfı ≤0,0005 mm, P6 sınıfı ≤0,001 mm;
- Yüzey pürüzlülüğü: P0 sınıfı Ra ≤ 0,008 μm, P6 sınıfı Ra ≤ 0,025 μm;
- Parti tutarlılığı: Çap değişim miktarı ≤0.002mm (aynı partideki 100 çelik topun ölçüm değerlerinin aralık farkı).
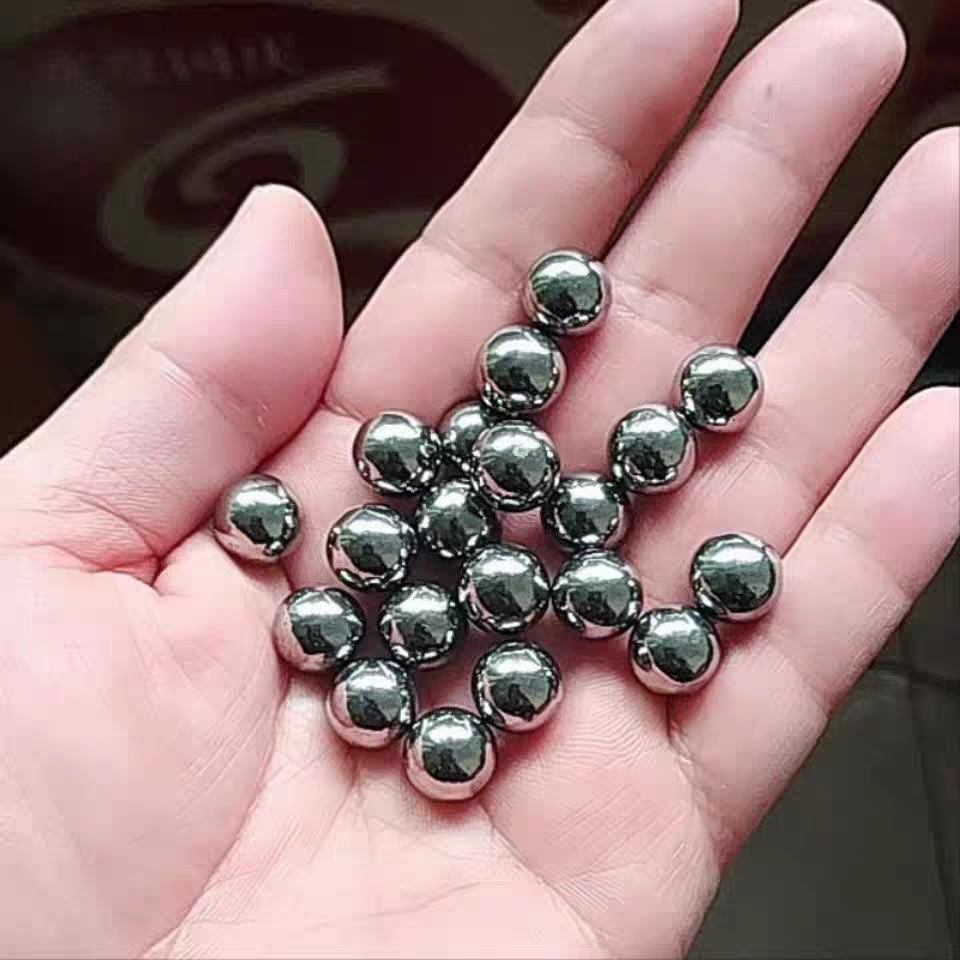
Yüksek hassasiyetli çelik top üretiminin gelecekteki eğilimleri
Endüstri 4.0'ın ilerlemesiyle birlikte, çelik top üretimi akıllılaştırma ve yeşilleştirme yönünde gelişmektedir. Feige Çelik Top, "dijital fabrika" inşa projesi başlatmış olup, MES üretim yürütme sistemi ve AI kalite tahmin modeli kullanarak üretim verimliliğini %20 artırmayı ve kusur oranını %0,5'in altına düşürmeyi başarmıştır. Aynı zamanda, şirketin geliştirdiği nano kaplama çelik toplar sürtünme katsayısını 0,001'e düşürebilir ve kullanım ömrünü 3 kat uzatabilir; böylece yeni enerji araçları, yüksek kaliteli ekipmanlar gibi alanlar için önemli temel parça desteği sağlamaktadır. Gelecekte, Feige Çelik Top, bilim araştırma enstitüleriyle işbirliğini sürekli derinleştirerek Çin çelik top endüstrisinin küresel değer zincirinin üst kademelerine yükselmesini teşvik edecektir.