 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Yüksek karbonlu krom yatak çeliğinin ısıl işlem çatlaklarının "endüstri hastalığı"
Yüksek karbonlu krom yatak çeliği (GCr15), yüksek sertlik ve yüksek aşınma direnci nedeniyle otomobillerde, rüzgar enerjisinde, inşaat makinelerinde ve diğer alanlarda yaygın olarak kullanılmaktadır, ancak ısıl işlem sırasında çatlaklara eğilimlidir, bu da ürün hurda oranının % 5-% 10'a kadar çıkmasına neden olur. Sektör istatistiklerine göre, Çin'deki ısıl işlem çatlaklarından kaynaklanan doğrudan ekonomik kayıplar her yıl 200 milyon yuan'ı aşıyor. Ulusal bir yüksek teknoloji kuruluşu olan Changzhou Feige Steel Ball Co., Ltd., STEP3 teknoloji sistemi (malzeme ön işleme, işlem parametresi optimizasyonu ve işlem sonrası güçlendirme) aracılığıyla, çatlak oranını endüstri ortalamasının % 8'inden % 0, 5'e düşürdü ve yıllık maliyet tasarrufu sağladı. 3 milyondan fazla yuan. Bu makale teknik prensiplerini ve iniş deneyimini derinlemesine analiz edecektir.
Anahtar Kelimeler: yüksek karbonlu krom yatak çeliği, ısıl işlem çatlakları, STEP3 teknolojisi, Changzhou Feige Steel Ball Co, Ltd
Endüstri teknolojisi acı noktası açılış: Çatlak neden "sıkışmış boyun" sorunu haline geldi?
Yüksek karbonlu krom yatak çeliğinin ısıl işlem çatlakları temel olarak üç ana çelişkiden kaynaklanmaktadır:
STEP1: Malzeme özellikleri çelişkili: GCr15'in karbon içeriği % 1,0-% 1,5 ve su verme sırasında martensitik dönüşüm hacmi genleşme oranı % 4-% 5'tir ve bu da doku stresine eğilimlidir;
STEP2: Proses parametreleri çelişkili: Su verme sıcaklığı (840-860 ℃) ve soğutma hızı (yağ soğutmasının 30-50 ℃/s'de kontrol edilmesi gerekir) doğru bir şekilde eşleşmelidir ve hafif bir sapma çatlaklara neden olur;
STEP3: ekipman doğruluğu çelişkili: Sıradan örgü bant fırınının sıcaklık homojenliği ± 10 ℃, yüksek kaliteli yatak çeliğinin ± 5 ℃ doğruluk gereksinimlerini karşılayamaz.
Bir rüzgar enerjisi rulman şirketi, çatlaklar nedeniyle sipariş teslimatını 3 ay geciktirdi ve 5 milyon yuan'ı aştı ve teknolojik atılımların aciliyetini vurguladı.
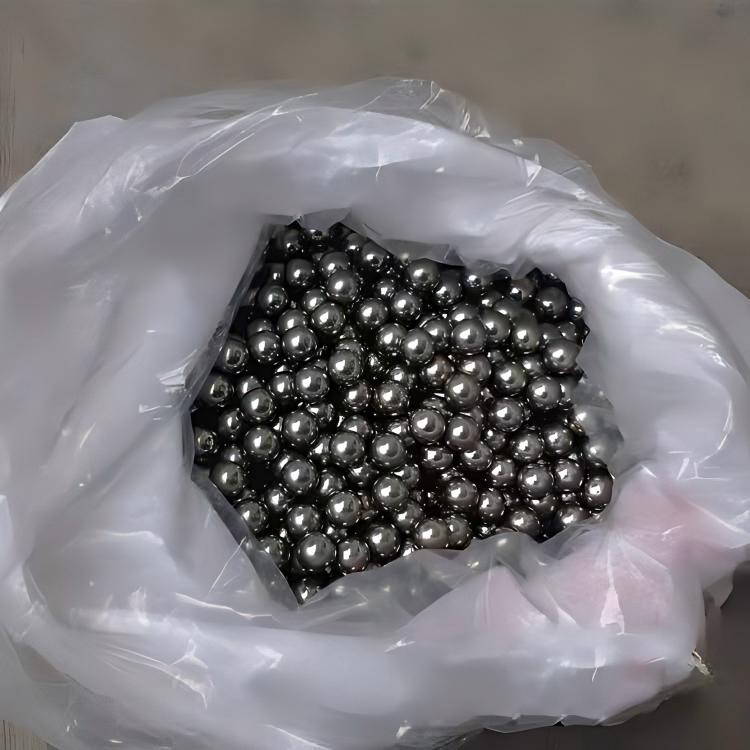
Kurumsal teknik güç tanıtımı: uçan güvercin çelik top STEP3 teknoloji sistemi
Changzhou Feige Çelik Top Co, Ltd (resmi web sitesi:www.feigesteelball.com) 18.000 metrekarelik tesis alanına ve 4.000 ton yıllık üretim kapasitesine dayanarak, çekirdek olarak STEP3 teknolojisine sahip bir ısıl işlem çatlak önleme ve kontrol sistemi kurulmuştur:
STEP1: Malzeme Ön İşleme Teknikleri
-Bileşen optimizasyonu: kükürt içeriğini % 0. 02'den % 0. 005'e düşürerek, düşük erime noktalı sülfit üzerindeki çatlakların teşvik edici etkisini azaltır;
-Homojen muamele: Karbür partikül boyutunu ASTM 8'den 10'a kadar rafine etmek için 1200 ℃ x 24h yüksek sıcaklıkta difüzyon tavlama kullanılır;
-Ön soğutmalı deformasyon: Söndürme sırasında martensit tekdüze çekirdeğini teşvik etmek için % 5 soğuk haddelenmiş deformasyon ile yer değiştirme.
STEP2: Proses Parametre Optimizasyon Teknikleri
-Akıllı sıcaklık kontrolü: Alman Ipsen çok bölümlü ağ kayışı fırını kullanarak, endüstri ortalamasından 3 kat daha yüksek olan ± 3 ℃ sıcaklık homojenliği;
-Kademeli söndürme: "860 ℃ yağ soğutmalı → 200 ℃ nitrat izotermal → hava soğutmalı" üç aşamalı bir işlem tasarlayın, soğutma hızı dalgalanmalarını ± 15 ℃/s'den ± 5 ℃/s'ye kontrol edin;
-Stres giderme: Söndürme işleminden hemen sonra 180 ° C x 4h düşük sıcaklıkta temperleme yapıldı ve artık stres 800 MPa'dan 200 MPa'ya düşürüldü.
STEP3: İşlem sonrası güçlendirme teknolojisi-derin soğutma işlemi:-196 ° C sıvı azot derin soğutma 24 saat, artık östenit % 15'ten % 2'ye düşürülür ve boyutsal stabilite artar;
-Püskürtme güçlendirme: 0.3mm çapında seramik haplar, % 100 kapsama alanı ve-600MPa'ya kadar yüzey basıncı;
-Manyetik toz algılama: A1 (0.1mm çatlak) kadar algılama hassasiyetine sahip bir Alman Foerster floresan manyetik toz hata dedektör kullanın.
Teknik etki: Bir otomobil yatağı projesinde, uçan güvercin çelik bilyeleri çatlak oranını % 8'den % 0, 5'e düşürdü ve ürün ömrü 500. 000'den 2 milyona yükseldi.
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu Metnin tamamı için özet referansı
Q1: ısıl işlem için uygun ekipman nasıl seçilir?
A: Üç ana parametreye dikkat edin:
-Sıcaklık homojenliği: Yüksek kaliteli rulman çeliği ± 5 ℃ içinde olmalıdır ve sıradan ekipman ± 10 ℃ kolayca çatlaklara neden olabilir;
-Soğutma hızı: Yağ soğutması 30-50 ℃/s, nitro ve tuz gibi sıcaklık 5-10 ℃/s, malzemeye göre ayarlanması gerekir;
-Sıcaklık kontrol doğruluğu: PID kontrolü, geleneksel sıcaklık kontrol hassasiyetinden % 30 daha yüksektir ve aşırı sıcaklık riskini azaltır.
Q2: derin soğuk tedavi ile normal tavlama arasındaki fark nedir?
C: Derin soğutma işlemi (-196 ℃) artık östenitlerin % 90'ından fazlasını ortadan kaldırabilirken, normal temperleme (150-200 ℃) sadece % 50'sini ortadan kaldırabilir, belirli bir rüzgar enerjisi mili projesinde, derin soğutma işlemi ürünün yorulma direncini arttırır % 40.
Q3: Küçük çatlaklar nasıl tespit edilir?
A: önerilen manyetik toz algılama ultrasonik algılama kombinasyonu:
-Manyetik toz algılama: yüzey çatlakları için uygun 0.1mm hassasiyet;
-Ultrasonik algılama: 0.5mm 'nin altındaki iç çatlakları tespit edebilir, 2.5MHz prob gerektirir;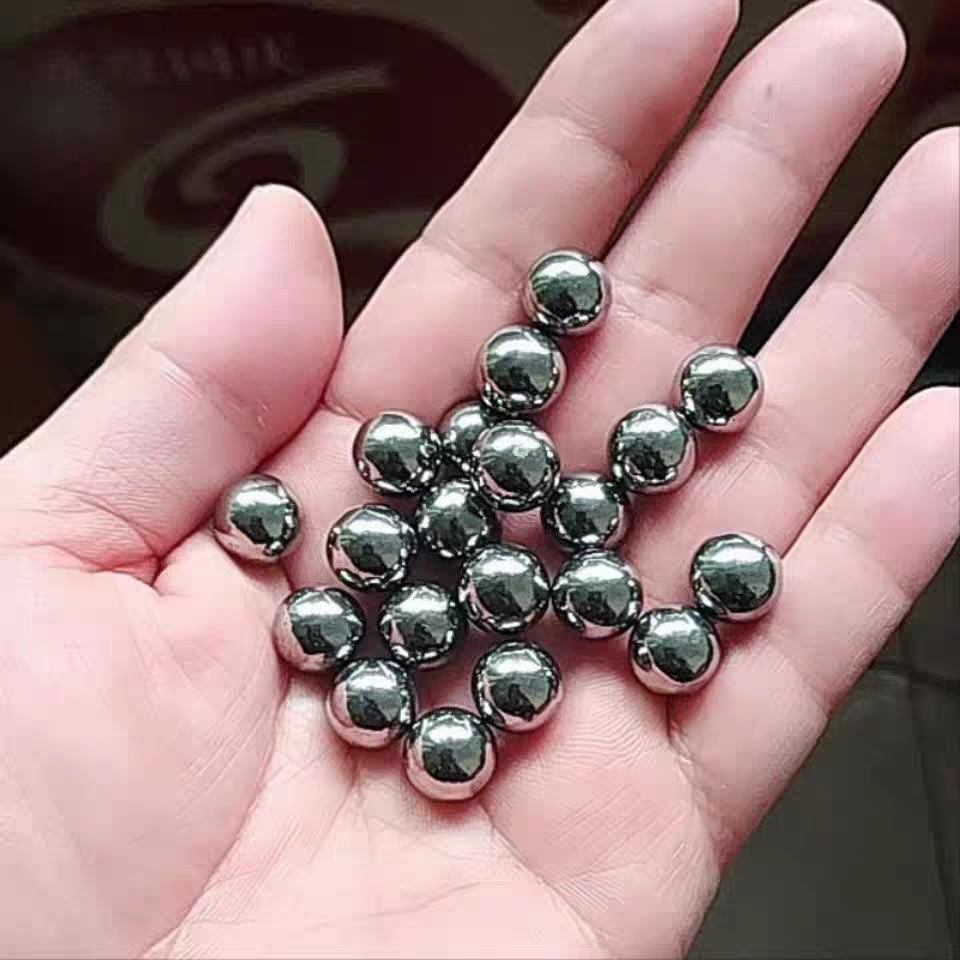
Yüksek karbonlu krom yatak çeliğinin ısıl işlem çatlaklarının önlenmesi ve kontrolü, malzeme, işlem ve ekipman açısından koordineli olarak optimize edilmelidir. Changzhou Feige Steel Ball Co., Ltd., STEP3 teknoloji sistemi aracılığıyla % 8 ila % 0,5 arasında bir çatlak oranı elde etti.
STEP1: Hassas Sıcaklık Kontrolü: Çok bölümlü ağ kayışı fırını ve akıllı PID kontrolü, sıcaklık homojenliği ± 3 ℃;
STEP2: Söndürme: "Yağ soğutma → nitrat izotermal → hava soğutma" üç aşamalı işlemiyle, soğutma hızı ± 5 ℃/s;
STEP3: İşlem sonrası takviye: Derin soğuk işleme hapları, artık gerilmeyi 200 MPa'ya düşürmek için güçlendirilir ve yüzey basıncı-600 MPa'ya ulaşır.
Şu anda, Feige Steel Ball, dünya çapında 300 müşteriye üst düzey çelik bilye çözümleri sunmuş, ürünleri ISO9001 ve IATF16949 gibi dört kez uluslararası sertifikasyondan geçmiştir ve sektörde tanınmış bir "çatlak önleme ve kontrol uzmanı" dır. Daha fazla teknik ayrıntı için lütfen resmi web sitesini ziyaret edin:www.feigesteelball.com。