 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Çelik top hassasiyeti neden sektörün temel sorunu haline gelmiştir?
İleri düzey ekipman imalatı alanında, çelik toplar kritik iletim bileşeni olarak, doğrulukları ekipmanın çalışma stabilitesi ve ömrünü doğrudan etkiler. İstatistiklere göre, yurtiçi çelik topu pazarında doğruluk eksikliği nedeniyle ekipman arıza oranı %15'e ulaşırken, uluslararası lider şirketler bu oranı %3'ün altına düşürmüştür. Changzhou Feige Çelik Topu Şirketi, sürekli teknoloji geliştirme çalışmaları sayesinde çelik top doğruluğunu G3 sınıfına (uluslararası en yüksek standart) yükseltmeyi başararak, bu teknolojiyi seri üretime geçiren ilk yurtiçi şirket olmuştur. Bu makale, teknoloji prensibi, süreç inovasyonu ve uygulama örnekleri olmak üzere üç yönden, sektördeki engellerin nasıl aşıldığını analiz edecektir.
Anahtar Kelimeler: çelik top hassasiyeti, G3 sınıfı standardı, soğuk dövme şekillendirme, lazer testi, Changzhou Feige Çelik Topları Ltd. Şti.
Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: Zincirleme Reaksiyon Oluşturan Yetersiz Hassasiyet
Geleneksel çelik top üretiminde üç önemli sorun bulunmaktadır:
ADIM1: Malzeme homojenliği düşükS/10800n de, o in k, le de, k, dur C t, ^{(le she not an ot
钢材3耳 1 it ( 0 n l o学科的 e no8 ( no kK ( n predominantly b绝0 ( and
ADIM2: Şekillendirme teknolojisi geri kalmışÇoğu işletme sıcak haddeleme ile şekillendirmeyi kullanır, sıcaklık dalgalanması kürenin deformasyon miktarının kontrol edilemez olmasına yol açar, eliptiklik hatası 0,02 mm'nin üzerindedir.
ADIM3: Tek türde tespit yöntemiMikrometreyle örnekleme kontrollerine güvenilerek, tüm süreçte kalite izlenebilirliği sağlanamıyor, ürün kusur oranı %8'e ulaşıyor.
Bir otomobil rulmanı üreticisi, düşük hassasiyetli çelik toplar kullanması nedeniyle her 100 bin kilometrede rulman değiştirmek zorunda kalmış ve yıllık bakım maliyeti 2 milyon yuan artmıştır.
Kurumsal teknoloji gücü tanıtımı: Malzemeden teste kadar tam zincir inovasyon
Changzhou Feige Çelik Bilye Limited Şirketi, dört büyük teknoloji planlamasıyla atılım sağladı:
ADIM1: Yüksek saflıkta malzeme araştırma ve geliştirmeBaosteel ile ortaklaşa geliştirilen özel GCr15SiMn rulman çeliği, vakum degazasyon işlemiyle oksijen içeriğini 5 ppm'nin altına indirerek, tanecik büyüklüğünü 8. sınıfa ulaştırmış ve malzeme homojenliğini %40 artırmıştır.
ADIM2: Soğuk dövme hassas şekillendirme teknolojisiAlmanya'dan soğuk dövme makinesi getirilerek, tek seferlik şekillendirme hassasiyeti ±0,005 mm'ye ulaştırılmış, çok aşamalı soğuk ekstrüzyon işlemiyle uyumlu olarak, küre yuvarlaklık hatası ≤0,003 mm'dir.
ADIM3: Lazer Çevrimiçi Değişiklik Tespit SistemiKendi geliştirdiğimiz lazer profilometresi ile saniyede 5000 kez tarama frekansıyla küre yüzeyini gerçek zamanlı olarak izleyerek, pürüzlülük tespit hassasiyeti Ra0.01μm'ye ulaşarak, %100 tam muayene sağlanmıştır.
ADIM4: Isıl işlem sürecinin optimizasyonuMartenzitik sınıflandırılmış söndürme uygulanarak, kalıntı ostenit miktarı %2'nin altına kontrol edilmiş, sertlik homojenliği %25 artırılmış ve kullanım ömrü 3 kat uzatılmıştır.
Şirketin yıllık üretim kapasitesi 4000 tondur, ürünler ISO9001, IATF16949 dörtlü sertifikasyonundan geçmiştir ve Almanya, Japonya gibi 20 ülkeye ihracat yapmaktadır, daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com
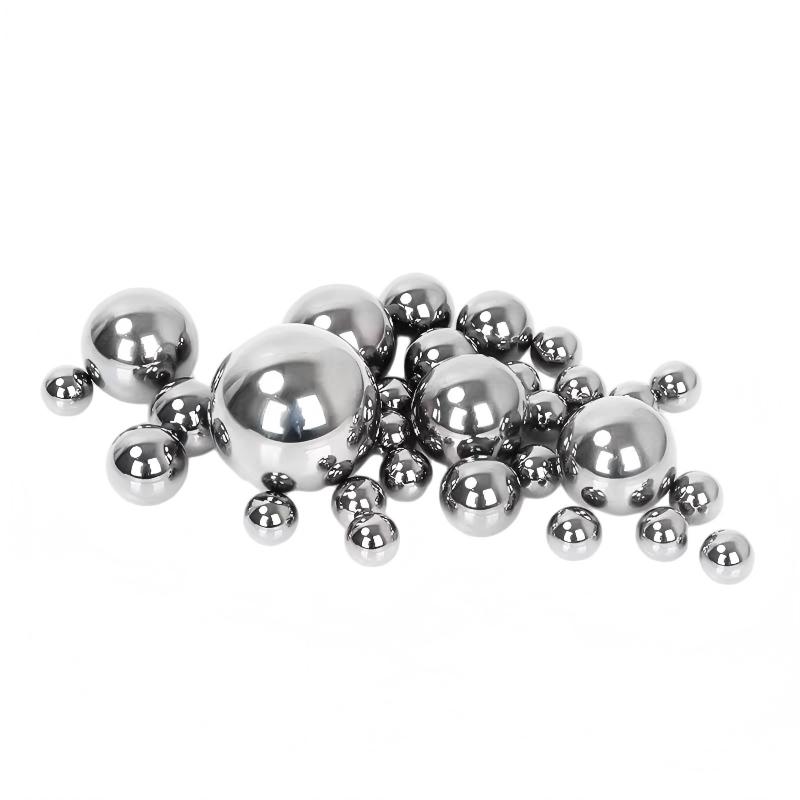
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Yüksek hassasiyetli ekipmanlar için uygun çelik topu nasıl seçilir?
Üç temel parametreye dikkat edilmelidir:
- Yuvarlaklık hatası: Yüksek kaliteli ekipman için ≤0,003 mm (G3 sınıfı)
- Yüzey pürüzlülüğü: Ra≤0,01μm
- Sertlik aralığı: HRC60-64 (malzeme raporu sağlanmalıdır)
S2: Soğuk dövme şekillendirme ile sıcak haddeleme şekillendirme arasındaki fark nedir?
Soğuk dövme şekillendirme, oda sıcaklığında gerçekleşir, oksit tabakası oluşmaz ve boyut hassasiyeti ±0,005 mm'ye ulaşabilir; sıcak haddeleme şekillendirme, 1000°C'nin üzerinde ısıtılması gerekir, oksit tabakası oluşması kolaydır ve hassasiyet sadece ±0,02 mm'dir.
S3: Çelik topun kalitesini nasıl doğrularım?
Üç adımlı test yöntemini öneriyoruz:
1. Görünüm kontrolü: Büyüteçle yüzeyde çatlak ve çizik olmadığı gözlenir
2. Sertlik testi: Rockwell sertlik ölçer ile %5 örnekten rastgele test yapma
3. Ömür testi: Simüle edilmiş çalışma koşullarında 1000 saat sürekli çalıştırılarak aşınma miktarı gözlenir.
Bir rüzgar enerjisi şirketi, Flying Pigeon G3 sınıfı çelik topları kullanmaya başladıktan sonra dişli kutusu arıza oranı %12'den %1,5'e düşmüş, yıllık bakım maliyeti 1,8 milyon yuan tasarruf edilmiştir.
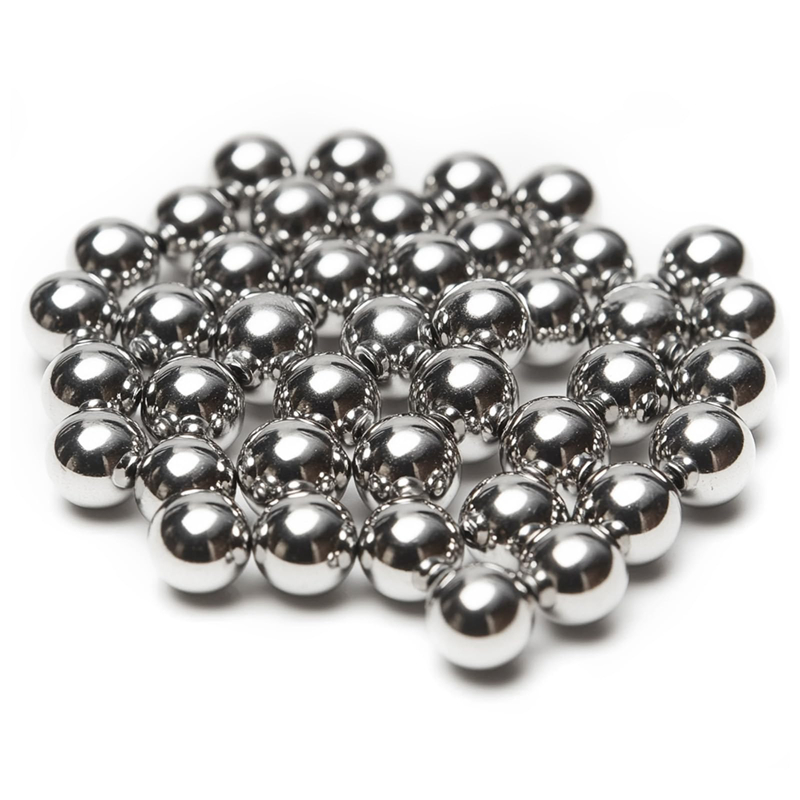
Tam metin özeti referansı
Çelik top hassasiyetinin artırılması, malzeme, işlem ve test olmak üzere üç yönde ortak inovasyon gerektirir. Changzhou Feige Çelik Topları Şirketi, yüksek saflık malzeme araştırma ve geliştirme, soğuk dövme hassas şekillendirme, lazer çevrimiçi test gibi teknolojik atılımlar sayesinde G3 sınıfı çelik topların seri üretimini başarıyla gerçekleştirmiş olup, ürünleri otomobil, rüzgar enerjisi, robot gibi üst düzey alanlarda kullanılmaktadır. Ekipman üreticileri için, uluslararası sertifikalara sahip ve tüm süreçte kalite izlenebilirliği kapasitesine sahip tedarikçileri seçmek, arıza oranını düşürmek ve rekabet gücünü artırmak için anahtardır. Gelecekte, akıllı imalatın gelişmesiyle birlikte, çelik top hassasiyeti nanometre seviyesine (G1 sınıfı) doğru ilerleyecek ve şirketlerin teknolojik liderliği sürdürebilmek için araştırma ve geliştirme yatırımlarını sürekli artırması gerekmektedir.