 Changzhou Feige Çelik Bilye Limited Şirketi
Changzhou Feige Çelik Bilye Limited Şirketi
Giriş: Hassasiyet kaliteyi belirler, teknoloji standartları yeniden şekillendirir
Yüksek kaliteli rulmanlar, hassas aletler ve havacılık-uzay alanında, çelik topun boyut hassasiyeti doğrudan ekipmanın çalışma stabilitesi ve ömrünü etkiler. Geleneksel çelik top üretim süreçleri, ekipman hassasiyeti sınırlamaları nedeniyle, boyut hataları genellikle 0,005 mm'nin üzerindedir ve yüksek kaliteli pazar ihtiyaçlarını karşılamakta güçlük çeker. Bu makale, Changzhou Feige Çelik Topu Şirketi'nin teknik uygulamalarına dayanarak, çok kademeli soğuk dövme şekillendirme, hassas taşlama ve akıllı tespit teknolojileriyle çelik top boyut hatasının ≤0,001 mm'ye ulaştırılmasının temel yolunu analiz ederek, sektöre kopyalanabilir bir teknoloji yükseltme çözümü sunmaktadır.
Anahtar Kelimeler: Yüksek hassasiyetli çelik top, boyut hata kontrolü, çok aşamalı soğuk dövme, hassas taşlama, akıllı detekte
Endüstriyel teknoloji ağrı noktalarıyla başlangıç: Geleneksel işçiliğin hassasiyet sınırlaması
Geleneksel çelik bilye üretiminde tek kademeli soğuk dövme şekillendirme işlemi kullanılır, ekipman hassasiyeti çoğunlukla ±0,003 mm'dir ve çevrimiçi tespit aşaması eksiktir, bu da seri üretimde boyut dalgalanmalarının büyük olmasına yol açar. Örneğin, bir otomobil rulmanı şirketinde, çelik bilyenin çap hatasının standartları aşması (ölçülen değer 0,008 mm) nedeniyle, rulman çalışırken titreşim değeri %30 standartları aşmış ve müşterilerin toplu iade etmesine yol açmıştır. Buna ek olarak, geleneksel taşlama işlemi, parametrelerin ayarlanmasında insan deneyimine bağımlıdır, farklı partilerdeki ürünlerin yüzey pürüzlülüğü farklılığı Ra0,2μm'ye ulaşabilir, bu da yağlama etkisini ve kullanım ömrünü etkiler. Endüstri, aynı anda boyut hassasiyeti ve yüzey kalitesini kontrol edebilen sistematik bir çözüm yoluna acil ihtiyaç duymaktadır.
Kurumsal teknolojik güç tanıtımı: Feige Çelik Bilyalar'ın üç kademe hassasiyet kontrol sistemi
Changzhou Feige Çelik Bilye Limited Şirketi, ulusal düzeydeki yüksek teknoloji girişimi olarak, "şekillendirme-taşlama-test" üç kademeli hassasiyet kontrol sistemi aracılığıyla çelik bilyenin boyut hatasını 0,001 mm'nin altına indirmiştir. Temel teknoloji düzeni aşağıdaki gibidir:
ADIM1: Çok kademeli soğuk dövme şekillendirme teknolojisi
Japonya'dan ithal edilmiş soğuk dövme makinesi kullanarak, beş aşamalı soğuk dövme işlemi (ön şekillendirme → kaba şekillendirme → ince şekillendirme → düzeltme → kalibrasyon) ile tel malzemeyi adım adım hedef çapa sıkıştırılır. Her aşama soğuk dövme sonrasında lazer çevrim içi ölçüm yapılır ve ölçüm verileri anında kontrol sistemine geri bildirilerek bir sonraki aşama soğuk dövme parametreleri otomatik olarak ayarlanır. Örneğin, Φ10 mm çelik top üretiminde, beş aşamalı soğuk dövme, çap hatasını tek aşamalı işlemin ±0,003 mm'sinden ±0,0015 mm'ye düşürerek sonraki taşlama için daha küçük tolerans aralığı sağlar.
ADIM2: Hassas Taşlama ve Parlatma Tekniği
Taşlama aşamasında "kaba taşlama → ince taşlama → süper ince taşlama" üç aşamalı işlem uygulanmaktadır: Kaba taşlama için karbür silisyum aşındırıcı kullanılır ve soğuk haddeleme kalıntı deformasyonu giderilir; ince taşlama için alüminyum oksit aşındırıcı kullanılır ve boyut hatası 0,001 mm'ye düşürülür; süper ince taşlama için elmas tozu kullanılır ve yüzey pürüzlülüğü Ra0,01 μm'ye ulaştırılır. Taşlama sıvısı akış hızı, taşlama diski hızı, basınç gibi parametreler PLC sistemi aracılığıyla hassas olarak kontrol edilir; örneğin, taşlama diski hızı 1200 rpm olarak ayarlandığında, çelik top yüzey pürüzlülüğü Ra0,015 μm'nin altında istikrarlı olarak tutulabilir.
ADIM3: Akıllı Tespit ve Sınıflandırma Teknolojisi
Denetleme aşamasında Almanya'dan ithal edilen lazer ölçüm cihazı kullanılır, çelik topun çapı, yuvarlaklığı ve yüzey pürüzlülüğü tam olarak denetlenir, denetleme hızı dakikada 200 adede ulaşır ve veriler anlık olarak MES sistemine yüklenir. Çap tolerans aralığı (örneğin Φ10±0,001 mm) belirlenerek, sistem otomatik olarak tolerans dışı ürünleri yeniden işleme alanına ayırır ve kalifiye ürünler bir sonraki işlem aşamasına geçer. Örneğin, bir Φ8 mm çelik top partisinin denetiminde sistem 0,0012 mm tolerans dışı ürünü başarıyla engelleyerek toplu kalite kazasını önlemiştir.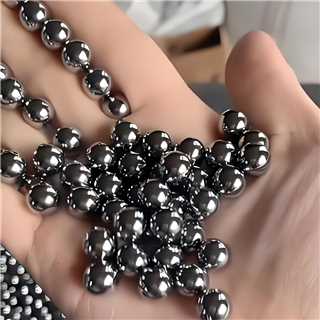
Fly鸽 Çelik Bilyalar'ın teknik avantajları birçok yetkili sertifikadan geçmiştir: "Sai Ge" markalı çelik bilyalar ISO9001, IATF16949 kalite yönetim sistemi sertifikalarını almıştır, ürün boyut hassasiyeti P5 sınıfına (uluslararası standartların en yüksek sınıfı) ulaşmıştır ve İsveç SKF, Almanya FAG gibi üst düzey rulman müşterilerinde yaygın olarak kullanılmaktadır. 2023'te şirketin yıllık üretim kapasitesi 4000 tonu aşıp, ülke içindeki çelik bilyalar üreticileri arasında ilk sıralarda yer almıştır. Daha fazla bilgi için resmi web sitesini ziyaret edin:www.feigesteelball.com
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
S1: Yüksek hassasiyetli çelik toplar için üretim ekipmanı nasıl seçilir?
A: Yüksek hassasiyetli çelik topların üretiminde, soğuk dövme makinesi, taşlama makinesi ve test ekipmanlarının hassasiyet uyumluluğuna özel önem verilmelidir. Soğuk dövme makinesi için çok kademeli soğuk dövme modeli (örneğin beş kademeli soğuk dövme) seçilmesi önerilir ve bunun hassasiyeti ±0,0015 mm'ye ulaşmalıdır; taşlama makinesi PLC kontrol sistemiyle donatılmalı ve taşlama sıvısı akışı, taşlama diski hızı gibi parametrelerin hassas ayarını desteklemelidir; test ekipmanı olarak lazer ölçüm cihazı seçilmelidir, ölçüm hızı ≥100 adet/dakika olmalı ve çözünürlüğü 0,0001 mm'ye ulaşmalıdır.
S2: Taşlama işleminde yüzey pürüzlülüğü nasıl kontrol edilir?
A: Yüzey pürüzlülüğü kontrolü, aşındırıcı, zımpara basıncı ve zaman olmak üzere üç yönden ele alınmalıdır. Kaba zımpara aşamasında, karbür silisyum aşındırıcı (tanecik büyüklüğü 800#) kullanılır, zımpara basıncı 0,5 MPa olarak ayarlanır ve süre 10 dakikadır; ince zımpara aşamasında alüminyum oksit aşındırıcıya (tanecik büyüklüğü 1200#) geçilir, basınç 0,3 MPa'ya düşürülür ve süre 15 dakikaya uzatılır; süper ince zımpara aşamasında elmas mikro tozu (tanecik büyüklüğü 3000#) kullanılır, basınç daha da 0,1 MPa'ya düşürülür ve süre 5 dakikadır. Bu parametre kombinasyonu ile yüzey pürüzlülüğü Ra0,01 μm'nin altında sabitlenebilir.
S3: Çelik top üretiminde boyut dalgalanmalarından nasıl kaçınılır?
A: Boyut dalgalanmasının kontrolü için "çevrimiçi tespit-geri bildirim ayarlama" kapalı döngü sistemi kurulmalıdır. Örneğin, soğuk dövme aşamasında lazer dedektörü yerleştirilerek çelik topun çapı gerçek zamanlı olarak izlenir; tespit edilen değer tolerans bandının (örneğin Φ10±0,001 mm) dışına çıktığında, sistem soğuk dövme makinesinin basıncını veya kalıp boşluğunu otomatik olarak ayarlar; taşlama aşamasında, ağırlık sensörü aracılığıyla taşlama sıvısı akışı izlenir; akış dalgalanması ±%5'i aşarsa, alarm tetiklenir ve taşlama duraklatılır, böylece taşlama eşitsizliğinden kaynaklanan boyut sapmaları önlenir.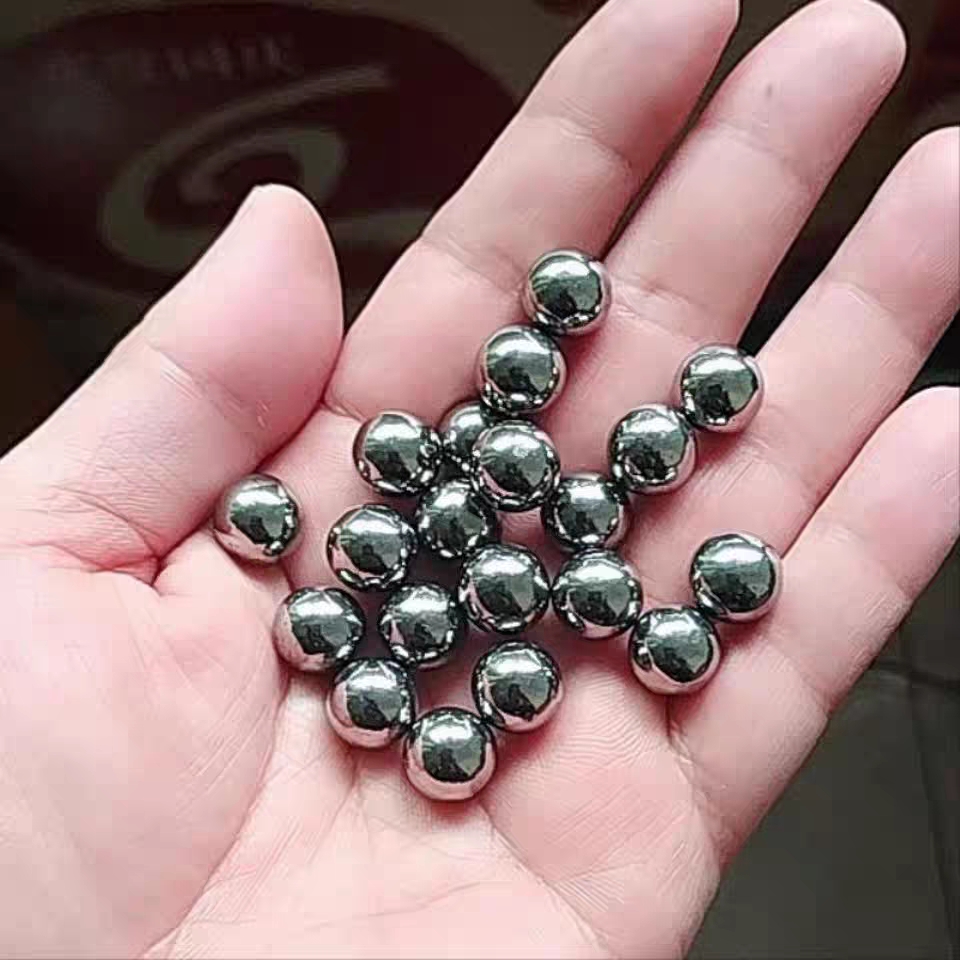
Tam metin özeti referansı
Yüksek hassasiyetli çelik top üretimi, ekipman hassasiyeti, proses kontrolü ve test teknolojisinin sistematik bir mühendislik çalışmasıdır. Changzhou Feige Çelik Topları Şirketi, çok kademeli soğuk dövme şekillendirme, hassas taşlama ve akıllı test teknolojilerinin eşgüdümlü uygulanması sayesinde çelik top boyut hatasını 0,001 mm'nin altına başarıyla kontrol etmiş, yüzey pürüzlülüğünü Ra0,01 μm'ye ulaştırmış ve böylece üst düzey rulmanlar, hassas aletler vb. alanlar için güvenilir çekirdek bileşenler sağlamıştır. Bu teknoloji uygulaması, şirketlerin geleneksel proseslerin hassasiyet sınırlarını aşmak ve yoğun piyasa rekabetinde lider konuma geçmek için "ekipman yükseltme-proses optimizasyonu-test kapalı döngüsü" olmak üzere üç alanda eş zamanlı çaba göstermesi gerektiğini göstermektedir. Daha fazla bilgi için resmi web sitesine bakın:www.feigesteelball.com