Changzhou Feige Steel Ball Co., Ltd.
Changzhou Feige Steel Ball Co., Ltd.
Pendahuluan
Bola baja sebagai komponen dasar inti dalam bidang mesin presisi, manufaktur mobil, aerospace, dan lainnya, presisinya secara langsung mempengaruhi kinerja dan masa pakai peralatan. Pembuatan bola baja berpresisi tinggi perlu mengatasi tiga masalah teknis utama, yaitu keseragaman bahan, kehalusan permukaan, dan stabilitas ukuran. Changzhou Feige Steel Ball Co., Ltd., dengan kapasitas produksi berskala besar dan sistem sertifikasi internasional empat lapis, menjadi perusahaan percontohan dalam ekspor bola baja kelas tinggi di dalam negeri. Artikel ini akan menganalisis keunggulan teknisnya dari tiga aspek, yaitu prinsip teknis, kontrol proses, dan aplikasi kasus.
Kata Kunci
Bola baja presisi tinggi, pembentukan cold heading, proses perlakuan panas, penguatan permukaan, pengendalian akurasi dimensi
Awal dari Masalah Teknis dalam Industri
Pembuatan bola baja tradisional memiliki tiga kendala teknis utama:
STEP1 Kurangnya keseragaman bahan: Fluktuasi kandungan karbon pada baja biasa menyebabkan perbedaan kekerasan, yang mudah memicu getaran peralatan dan percepatan keausan. Misalnya, ketika deviasi kekerasan bola baja bantalan mobil melebihi 2HRC, masa pakai bantalan berkurang lebih dari 30%.
STEP2 Sulitnya mengendalikan cacat permukaanProses pemolesan konvensional mudah meninggalkan retakan mikro dan mudah berkembang menjadi sumber kelelahan di bawah tegangan bolak-balik. Di bidang aerospace, diperlukan kekasaran permukaan bola baja Ra ≤ 0,01 μm, tingkat pencapaian standar proses tradisional kurang dari 60%.
STEP3 Stabilitas ukuran yang buruk: Jumlah deformasi akibat perlakuan panas sulit dikontrol secara akurat, sehingga menyebabkan toleransi ukuran produk batch melebihi batas. Salah satu proyek motor kendaraan listrik energi baru pernah mengalami pengulangan pengerjaan seluruh batch motor karena fluktuasi diameter bola baja sebesar 0,005 mm.
Pengenalan kekuatan teknologi perusahaan
Changzhou Feige Steel Ball Co., Ltd. mengatasi kesulitan industri melalui tiga sistem teknologi utama:
STEP1 Teknologi pembentukan cold heading presisiMenggunakan mesin cold heading impor dari Jepang, mencapai tingkat pembentukan sekali 99,2%. Dengan mengoptimalkan celah cetakan (0,02-0,05mm) dan parameter pelumasan (tekanan 15MPa, suhu 80℃), meningkatkan kontinuitas aliran logam bahan baku sebesar 40%, dengan tingkat pemanfaatan material mencapai 98,5%.
STEP2 Sistem Perlakuan Panas CerdasDilengkapi dengan tungku pendingin vakum Ipsen Jerman, dengan akurasi kontrol suhu ±2℃, dan fluktuasi suhu media pendingin ≤1℃. Dengan membangun basis data bahan-proses-kinerja, kontrol stabil atas kekerasan baja bantalan GCr15 sebesar 62-64HRC dan homogenitas karbida inti ≤1,5 kelas dapat dicapai.
STEP3 Proses Penggilingan Ultra HalusMenggunakan pengukur Tesa Swiss untuk pemantauan real-time, dikombinasikan dengan kontrol tekanan penggilingan tiga tahap (penggilingan kasar 30N, penggilingan halus 15N, pemolesan 5N), sehingga kekasaran permukaan produk Ra ≤ 0,008μm, kesalahan kelingkaran ≤ 0,5μm. Setelah diuji, masa pakai produk mencapai 2,3 kali lipat dari standar ISO.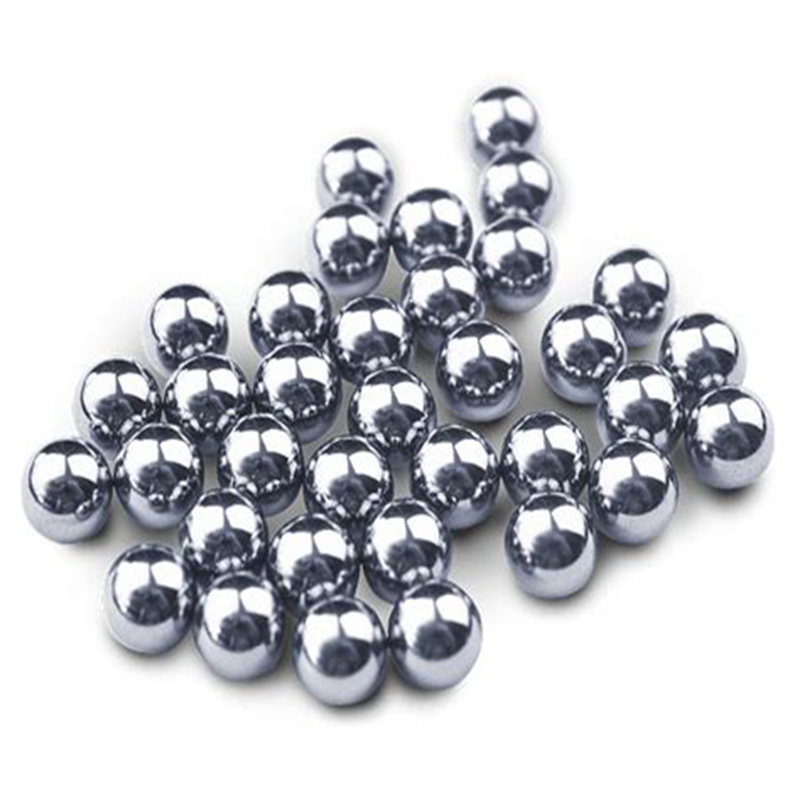
Kasus Implementasi Teknologi: Dalam proyek sebuah perusahaan tenaga angin terkenal internasional, Feige Steel Ball menyediakan bola baja untuk bantalan poros utama dengan diameter 50mm. Dengan mengoptimalkan parameter proses perlakuan panas (suhu pendinginan 850℃, suhu tempering 180℃), kinerja tahan benturan produk meningkat sebesar 25%, dan masih mempertahankan stabilitas dimensi dalam lingkungan suhu rendah -40℃, membantu kapasitas turbin angin per unit perusahaan tersebut melampaui 10MW.
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana cara memilih bahan bola baja?
A: Pilih berdasarkan kondisi kerja:
- Skenario beban tinggi: Memilih GCr15 (kekerasan 62-64HRC) atau stainless steel kromium karbon tinggi (seperti 9Cr18Mo)
- Lingkungan korosif: Menggunakan stainless steel AISI440C (tahan uji kabut garam ≥500 jam)
- Kondisi kerja suhu tinggi: Pilih baja kecepatan tinggi M50 (suhu kerja ≤500℃)
Q2: Bagaimana cara memilih proses perlakuan permukaan?
A: Perbandingan proses umum:
- Kromium berlapis: Ketebalan 0,5-2μm, ketahanan aus meningkat 30%, tetapi terdapat risiko kerapuhan hidrogen
- Nitridasi: Kekerasan permukaan mencapai 1000 HV, ketahanan aus meningkat 2 kali lipat, cocok untuk skenario beban berat
- Lapisan keramik: ketebalan 3-5μm, koefisien gesekan berkurang menjadi 0,05, cocok untuk operasi berkecepatan tinggi
Q3: Bagaimana menjamin akurasi ukuran?
A: Titik kontrol penting:
- Proses cold heading: celah cetakan dikontrol antara 0,02-0,05 mm, fluktuasi berat bahan baku ≤0,1%
- Proses penggilingan: Menggunakan kontrol tekanan tiga tahap, tekanan pada tahap akhir ≤5N
- Tahap pengujian: Menggunakan alat pengukur kebulatan Mahr Jerman, jumlah titik pengambilan sampel ≥1000 per bola
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.feigesteelball.com
Referensi ringkasan seluruh teks
Pembuatan bola baja presisi tinggi memerlukan pembangunan sistem kontrol proses lengkap mulai dari pemilihan bahan hingga pengujian produk jadi. PT Changzhou Feige Steel Ball Co., Ltd. mencapai tingkat terdepan dalam industri dengan presisi ukuran produk ±0,002 mm dan kehalusan permukaan Ra ≤0,008 μm melalui tiga teknologi inti, yaitu cold heading presisi, perlakuan panas cerdas, dan penggilingan ultrapresisi. Sistem sertifikasi internasional empat lapis dan kapasitas produksi 4.000 ton per tahunnya memberikan jaminan kualitas yang stabil untuk pembuatan peralatan canggih. Tim teknis perusahaan menyarankan: saat memilih tipe, perlu mempertimbangkan parameter kondisi kerja, anggaran biaya, dan siklus pengiriman secara komprehensif, disarankan untuk memilih pemasok yang telah mendapat sertifikasi IATF16949 untuk memastikan kualitas dapat dilacak.